Литье в кварцевый раствор
Начну с того, что часто слышу от коллег, что литье в кварцевый раствор – это волшебная палочка для получения идеально гладких деталей. И в какой-то степени это правда, но, как и в любом технологическом процессе, здесь свои тонкости, подводные камни и особенности, которые нужно учитывать. Это не просто заливка расплава в кварцевый песок, а целая наука, требующая понимания физики процессов и, что не менее важно, опыта. Мы в ООО Шанхайское промышленно-торговое Лэйрво (https://www.leierwo.ru) довольно давно работаем с этой технологией, и за годы практики накопилось немало наблюдений и, признаться, несколько неудачных попыток, которые, тем не менее, дали ценный опыт. И сейчас хочу поделиться некоторыми из этих мыслей.
Общие сведения и преимущества литья в кварцевый раствор
Вкратце, литье в кварцевый раствор, или, как иногда называют, литье в песок с использованием кварцевого песка, представляет собой процесс изготовления деталей сложной формы из различных металлов, включая сталь, алюминий, медь и другие. Основное отличие от обычного литья в песок – использование кварцевого песка в качестве формы. При нагревании песок образует стекловидную оболочку, которая обеспечивает высокую точность размеров и гладкость поверхности отливки. Это особенно важно для деталей, требующих высокой точности и эстетически привлекательного внешнего вида. Главные преимущества – высокая точность, хорошее качество поверхности, возможность изготовления сложных геометрических форм, особенно для небольших партий.
Но давайте сразу отбросим идеалистические представления о 'волшебной палочке'. Литье в кварцевый раствор не является универсальным решением. Есть свои ограничения, и их нужно учитывать при выборе технологии.
Основные этапы процесса и ключевые параметры
Процесс литья в кварцевый раствор, как и любого литья, состоит из нескольких этапов: подготовка формы, подготовка сплава, заливка, охлаждение, извлечение отливки, механическая обработка (при необходимости). Но именно подготовка формы является ключевым моментом. Необходимо тщательно подобрать состав песка, обеспечить его однородность, правильную влажность и плотность. Также важна конструкция формы, которая должна обеспечивать равномерный нагрев и охлаждение, а также возможность удаления газовых пузырьков. На этом этапе, часто, возникают проблемы с усадкой песка, что влияет на качество поверхности отливки.
Что касается сплава, то важно учитывать его температуру плавления, химический состав и кинетику кристаллизации. Неправильный выбор сплава или несоблюдение температурного режима может привести к образованию дефектов, таких как трещины, пористость и деформация. Мы в Лэйрво часто сталкиваемся с проблемой 'оседания' металла в процессе охлаждения, особенно при литье сплавов с высокой усадкой. Для решения этой проблемы используем специальные добавки в сплав и контролируем скорость охлаждения.
Проблемы и пути их решения: примеры из практики
За годы работы с литьем в кварцевый раствор мы накопили немало опыта в решении различных проблем. Например, часто встречается проблема образования трещин в отливках при быстром охлаждении. Это особенно актуально для деталей сложной формы с толстыми стенками. Для решения этой проблемы мы применяем следующие методы: использование теплоизолирующих материалов для замедления охлаждения, применение специальных добавок в сплав, которые снижают склонность к образованию трещин, а также оптимизацию конструкции формы. Один из интересных примеров – изготовление деталей для авиационной промышленности. Требования к точности и качеству поверхности здесь чрезвычайно высоки. Мы успешно справились с этой задачей, используя комбинацию литья в кварцевый раствор и последующей механической обработки.
Еще одна распространенная проблема – появление газовых пузырьков в отливках. Это может привести к снижению прочности и ухудшению внешнего вида. Для предотвращения образования газовых пузырьков мы используем vacuum casting (вакуумное литье) и контролируем параметры процесса, такие как скорость заливки и давление. Недавно мы работали над изготовлением сложных деталей для медицинского оборудования. Требования к стерильности и чистоте поверхности здесь были особенно высоки. Мы внедрили систему контроля качества на каждом этапе процесса и использовали специальные материалы для формы, чтобы избежать загрязнения отливок.
Особенности работы с различными сплавами
Как я уже упоминал, выбор сплава – это важный фактор, влияющий на качество отливки. Каждый сплав имеет свои особенности и требует индивидуального подхода. Например, литье стали требует более высокой температуры и более медленного охлаждения, чем литье алюминия. Также важно учитывать химический состав сплава, так как он влияет на склонность к образованию трещин и пористости. Мы в Лэйрво имеем опыт работы с широким спектром сплавов, включая сталь, алюминий, медь, латунь, бронзу и сплавы на их основе. У нас есть собственные разработки в области сплавов, оптимизированные для конкретных задач литья в кварцевый раствор.
Важно помнить, что даже с самым оптимальным сплавом и правильно настроенным процессом, всегда есть риск возникновения проблем. Поэтому необходимо постоянно контролировать качество материалов, параметров процесса и готовых отливок.
Заключение
Таким образом, литье в кварцевый раствор – это эффективная технология для изготовления деталей сложной формы с высокой точностью и качеством поверхности. Но, как и любой процесс, она требует понимания технологических особенностей, опыта и контроля качества на каждом этапе. ООО Шанхайское промышленно-торговое Лэйрво постоянно совершенствует свои технологии и разрабатывает новые решения для решения задач, связанных с литьем в кварцевый раствор. Мы стараемся быть в курсе последних тенденций и использовать самые современные методы и материалы для обеспечения высокого качества нашей продукции. Если у вас есть вопросы или вам нужна помощь в разработке технологии литья в кварцевый раствор, обращайтесь к нам. Мы всегда рады помочь.
Соответствующая продукция
Соответствующая продукция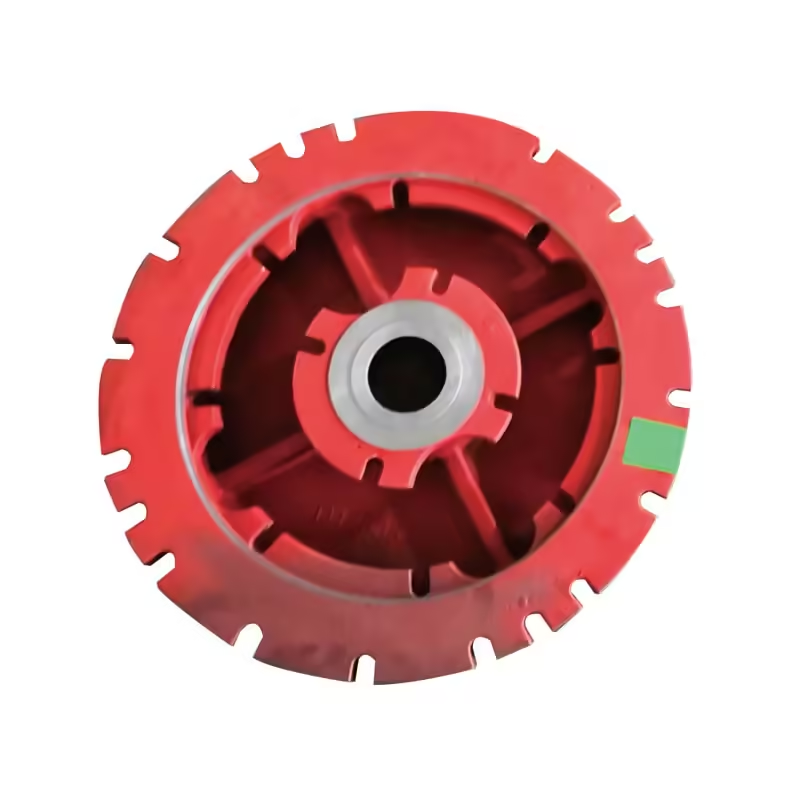

Самые продаваемые продукты
Самые продаваемые продукты-
 304 Внешняя резьба бабочка клапан из нержавеющей стали
-
 Корпус регулирующего клапана подушки безопасности
-
 Корпус редукционного клапана
-
 Алюминиевый хомут KF16,25,40,50
-
 Корпус предохранительного клапана
-
 Корпус шарового крана
-
 Блок цилиндров
-
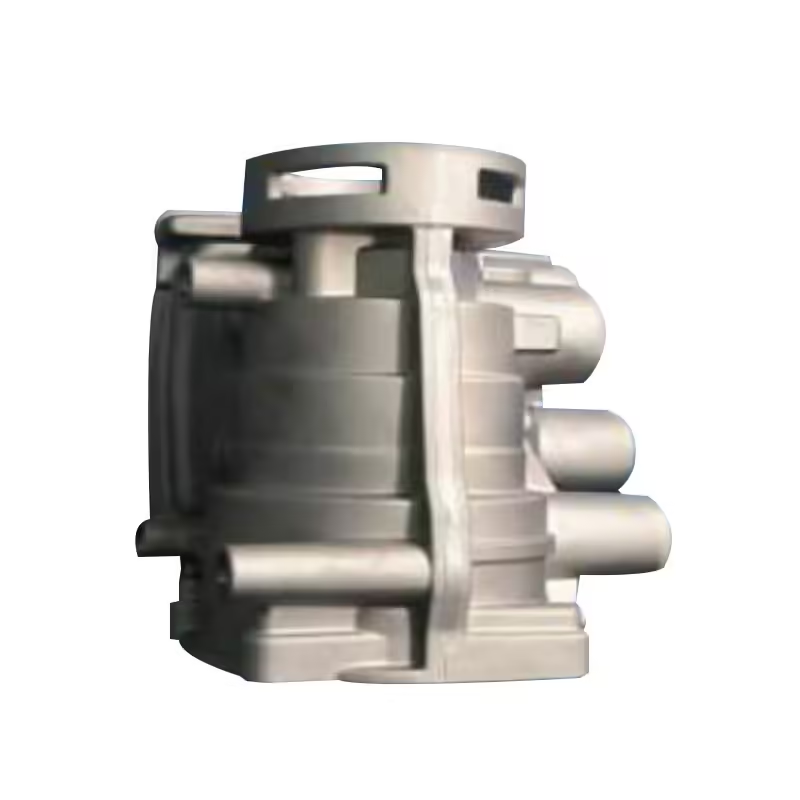 Компоненты многопоточного клапана
-
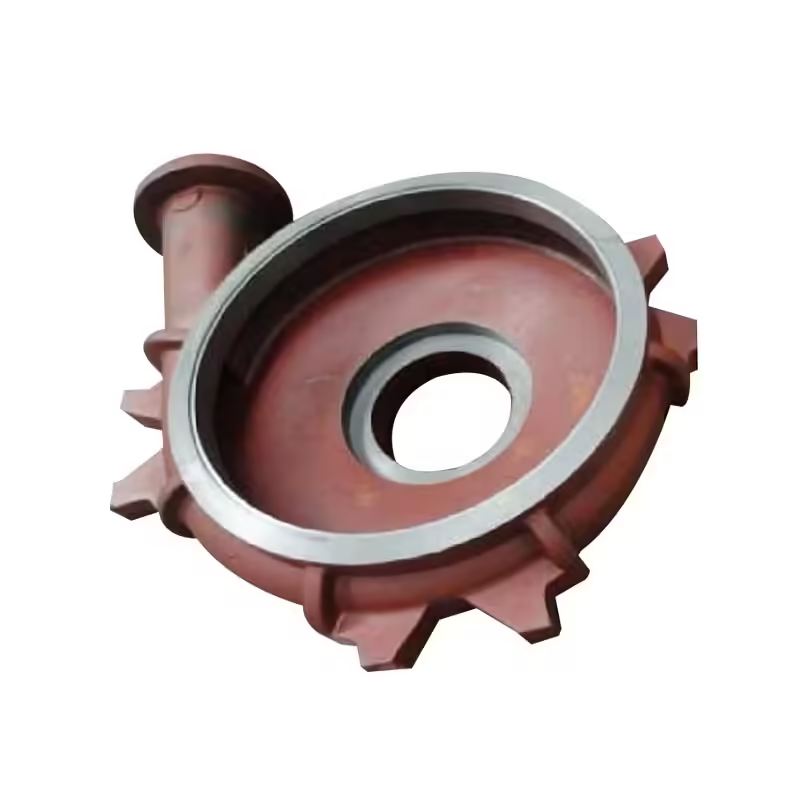 Чугунный корпус насоса
-
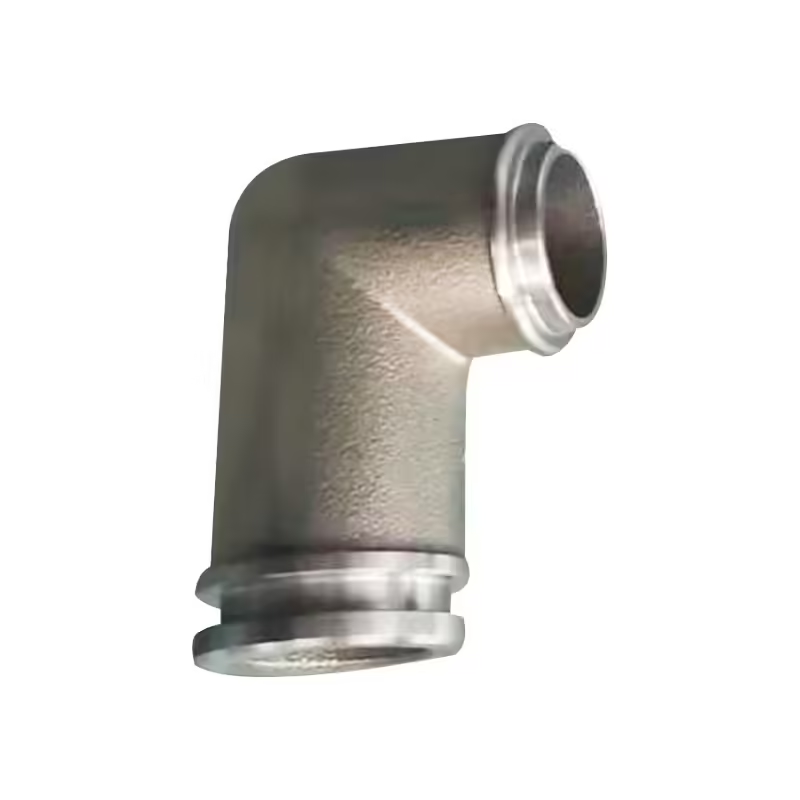 Угловой соединитель
-
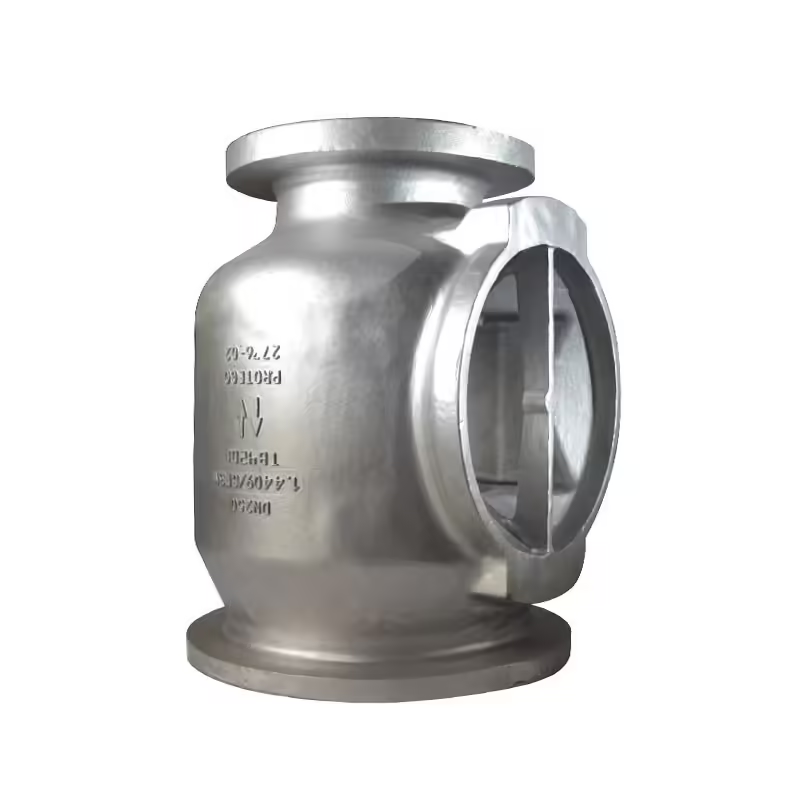 Корпус клапана
-
 Корпус клапана топливной системы
Связанный поиск
Связанный поиск- Основные покупатели запчастей для двигателей тракторов
- Производство автозапчастей в китае
- Основные покупатели ковшей для погрузчиков
- Корпус соленоидного клапана
- Корпус трансформатора
- Поставщики автомобильного литья 3d печать в китае
- Изготовление гидравлического оборудования
- Высококачественные зубные имплантаты
- Отличный поставщик промышленных муфт на заказ
- Поставщики корпусов редукторов оборудования из китая


