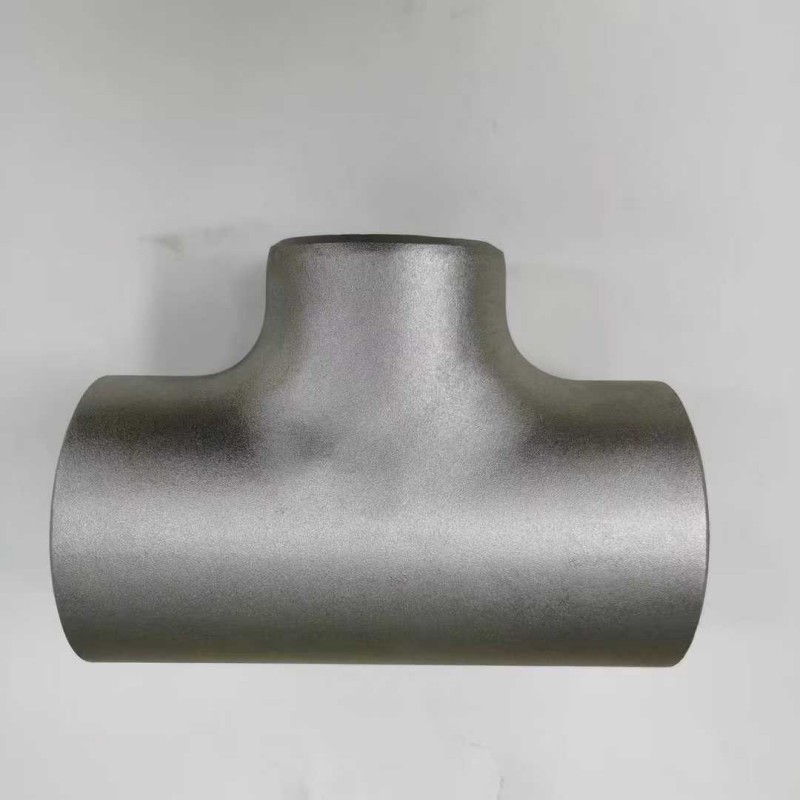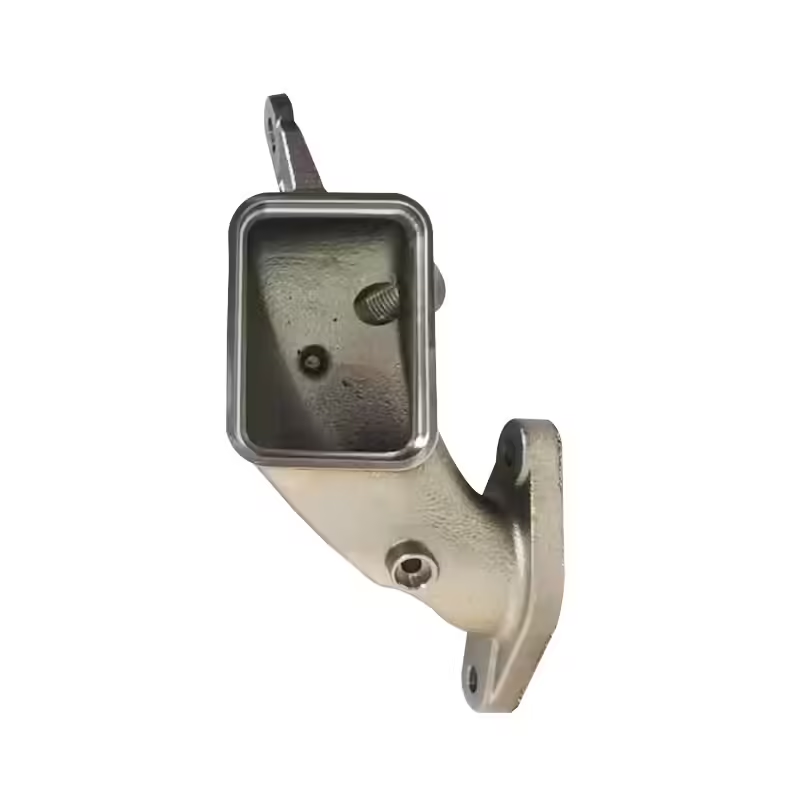
Корпус шарового клапана из нержавеющей стали
2026-10-17
- Критерии выбора и технические требования к корпусам шаровых кранов
- Металлургия и выбор марок нержавеющей стали
- Технологии литья: влияние на геометрию и герметичность
- Контроль качества и сертификация: защита от брака
- Экономическая эффективность и логистика поставок из Китая
- Частые ошибки при проектировании и закупке
- Заключение и рекомендации по выбору поставщика
Критерии выбора и технические требования к корпусам шаровых кранов
Главное за 30 секунд:
- Материал имеет решающее значение: Для агрессивных сред и высоких давлений выбор между AISI 316L и дуплексными сталями определяет срок службы узла. Ошибка в маркировке стали ведет к коррозионному растрескиванию под напряжением.
- Технология литья влияет на герметичность: Литье по выплавляемым моделям (Lost Wax) обеспечивает геометрическую точность посадочных мест под седла, что критично для класса герметичности «А» по ГОСТ 9544.
- Сертификация и прослеживаемость: Наличие сертификатов материала (Mill Certificate) и соответствие стандартам ТР ТС 010/2011 являются обязательными условиями для допуска оборудования к эксплуатации на промышленных объектах РФ и ЕАЭС.
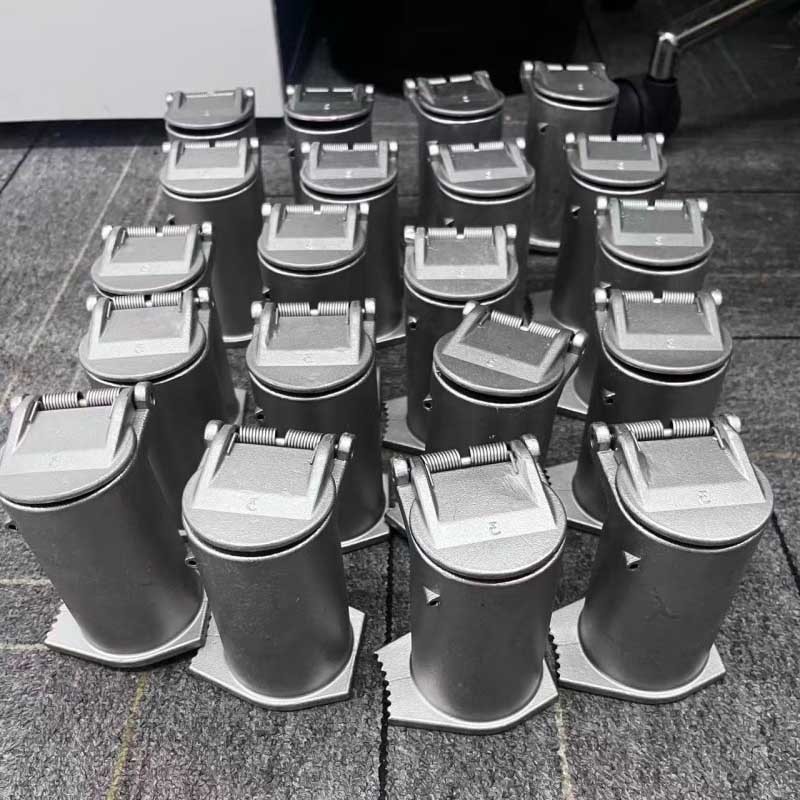
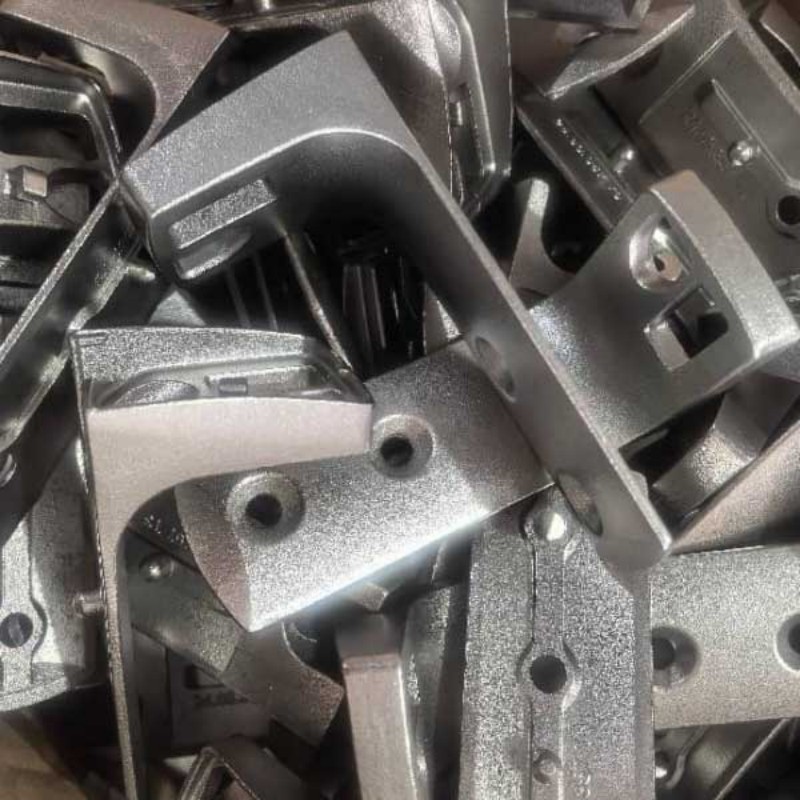
Корпус шарового клапана из нержавеющей стали — это не просто оболочка, а несущий элемент трубопроводной арматуры, воспринимающий внутренние давления, температурные деформации и механические нагрузки от привода. В условиях современной промышленности, где простои оборудования стоят десятки тысяч рублей в час, качество литой заготовки становится фактором экономической безопасности предприятия.
Инженеры-проектировщики и закупщики часто сталкиваются с дилеммой: как балансировать между стоимостью заготовки и её эксплуатационными характеристиками. Рынок перенасыщен предложениями, но лишь малая часть производителей способна обеспечить стабильную микроструктуру металла без внутренних раковин и трещин. В нашей практике мы неоднократно анализировали причины аварийных ситуаций, связанных с разгерметизацией запорной арматуры, и в 85% случаев первопричиной являлись дефекты литья корпуса или неверный выбор марки стали.
Данный материал подробно разбирает технологические аспекты производства, критерии оценки качества и особенности поставок корпусных деталей от ведущих мировых производителей, таких как ООО «Шанхайское промышленно-торговое Лэйрво», обеспечивающих поставки для глобальных энергогигантов.
Металлургия и выбор марок нержавеющей стали
Выбор материала для корпуса шарового клапана из нержавеющей стали диктуется рабочей средой. Нержавеющая сталь — это обширная группа сплавов, и использование терминов «нержавейка» без уточнения марки в техническом задании является грубой инженерной ошибкой.
Аустенитные стали: AISI 304 и AISI 316L
Наиболее распространенным материалом является сталь AISI 304 (российский аналог 08Х18Н10). Она обладает хорошей коррозионной стойкостью в атмосферных условиях и слабых химических средах. Однако для химической промышленности, нефтегазового сектора и морских применений стандартом де-факто стала сталь AISI 316L (03Х17Н14М3).
Ключевое отличие AISI 316L — наличие молибдена (2-3%), который значительно повышает сопротивление питтинговой (точечной) коррозии. Буква «L» (Low Carbon) указывает на пониженное содержание углерода, что предотвращает выделение карбидов хрома при сварке и термообработке, сохраняя коррозионную стойкость в околошовной зоне.
Инженерный совет: Если рабочая среда содержит хлориды (морская вода, реагенты для бурения), использование AISI 304 недопустимо. Риск питтинговой коррозии возрастает экспоненциально при температурах выше 60°C.
Дуплексные и супердуплексные стали
Для сверхответственных применений, таких как шельфовая добыча нефти или транспортировка сероводородсодержащих газов, применяются дуплексные стали (например, UNS S31803 / 2205). Их двухфазная структура (феррит + аустенит) обеспечивает предел текучести, в два раза превышающий показатели стандартных аустенитных сталей, и высочайшую стойкость к коррозионному растрескиванию под напряжением (CORR).
Производство корпусов из дуплексных сталей требует строгого контроля температуры литья и скорости охлаждения, так как нарушение термического цикла приводит к выпадению нежелательных интерметаллидных фаз, резко снижающих ударную вязкость.
| Марка стали | Предел текучести (МПа) | Стойкость к питтингу (PREN) | Типичное применение |
|---|---|---|---|
| AISI 304 (CF8) | ≥ 205 | ~19 | Пищевая промышленность, водоснабжение, воздух |
| AISI 316L (CF3M) | ≥ 170 | ~25 | Химическая промышленность, целлюлозно-бумажное производство |
| Duplex 2205 (CD3MN) | ≥ 450 | ~35 | Нефтегаз, морские платформы, опреснение |
| Super Duplex 2507 | ≥ 550 | ~40+ | Агрессивные кислоты, высокие давления |
Технологии литья: влияние на геометрию и герметичность
Качество поверхности и внутренняя целостность корпуса шарового клапана из нержавеющей стали напрямую зависят от выбранного метода литья. В индустрии доминируют два процесса: литье в песчаные формы и литье по выплавляемым моделям (Investment Casting).
Литье по выплавляемым моделям (Lost Wax Process)
Эта технология является золотым стандартом для производства корпусов запорной арматуры среднего и малого диаметра (до DN 300). Процесс включает создание восковой модели, нанесение керамической оболочки, выплавление воска и заливку расплавленного металла.
Преимущества метода для производства корпусов:
- Высокая точность размеров: Допуски достигают CT4-CT6 по ISO 8062, что минимизирует объем последующей механической обработки.
- Чистота поверхности: Шероховатость Ra 3.2–6.3 мкм позволяет достичь идеального прилегания седел шарового крана без использования избыточных уплотнительных материалов.
- Сложная геометрия: Возможность интеграции усиливающих ребер и сложных внутренних каналов без увеличения стоимости формообразования.
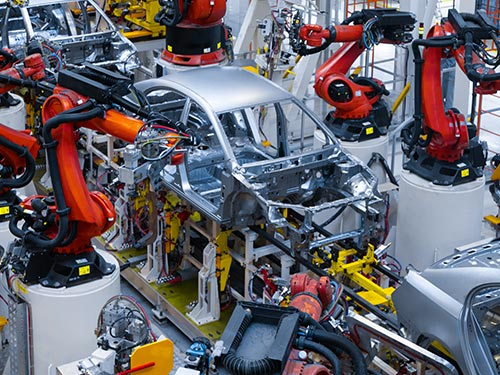
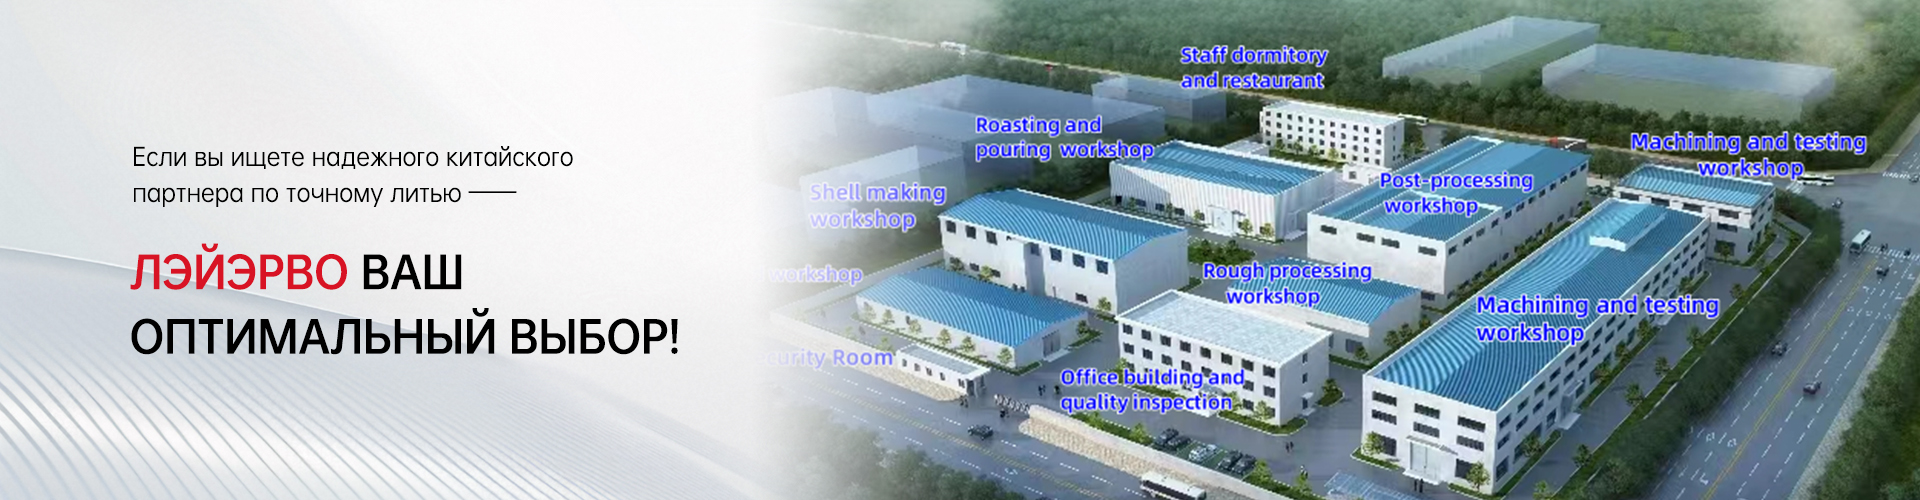
ООО «Шанхайское промышленно-торговое Лэйрво» использует роботизированные линии сборки оболочек, что исключает человеческий фактор при нанесении слоев керамики. Это обеспечивает стабильность толщины стенки корпуса, что критично для расчета прочности на давление.
Литье в песчаные формы
Для крупногабаритных корпусов (DN 400 и выше) экономически целесообразнее использовать литье в песчано-глинистые или холодно-твердеющие смеси. Хотя точность этого метода ниже, современные технологии ЧПУ-фрезеровки моделей позволяют получать качественные заготовки. Главный вызов здесь — контроль чистоты металла от примесей песка и обеспечение однородности структуры в массивных сечениях.
Важно: При заказе корпусов, отлитых в песок, всегда требуйте отчет о радиографическом контроле (RT) или ультразвуковом контроле (UT) для выявления внутренних пустот в толстых стенках.
Контроль качества и сертификация: защита от брака
В B2B-секторе цена ошибки измеряется не стоимостью детали, а стоимостью аварии. Разгерметизация трубопровода может привести к экологической катастрофе и многомиллионным штрафам. Поэтому система контроля качества производителя должна быть прозрачной и соответствовать международным стандартам.
Обязательные виды неразрушающего контроля (NDT)
Профессиональный производитель обязан предоставлять результаты следующих тестов для каждой партии корпусов шаровых клапанов из нержавеющей стали:
- Визуальный контроль (VT): Проверка на наличие поверхностных трещин, пригаров и непроливов.
- Капиллярный контроль (PT): Выявление микротрещин, невидимых глазу, с использованием цветных пенетрантов. Обязателен для всех поверхностей, контактирующих со средой.
- Радиографический контроль (RT): Рентген или гамма-дефектоскопия для проверки внутренней целостности. Стандарт ASTM E446 или ISO 4993 определяет допустимые уровни дефектов.
- Гидравлические испытания: Каждое готовое изделие или выборка из партии испытывается давлением, превышающим рабочее в 1.5 раза, в соответствии с API 598 или ГОСТ 9544.
Документальное сопровождение и прослеживаемость
Каждая отливка должна иметь уникальную маркировку, позволяющую проследить её историю от плавки до отгрузки. Пакет документов должен включать:
- Сертификат на материал (Mill Certificate) с химическим анализом (спектральный анализ) и механическими свойствами.
- Протокол термообработки (закалка и стабилизация для аустенитных сталей).
- Отчет о положительных результатах NDT.
Компания ООО «Шанхайское промышленно-торговое Лэйрво» внедрила ERP-систему сквозной прослеживаемости. Это означает, что заказчик получает не просто коробку с деталями, а цифровой паспорт каждой единицы продукции. Продукция сертифицирована по стандартам SE и DNV, а производственные процессы соответствуют ГОСТ Р ИСО 9001-2015. Для российского рынка критически важно наличие декларации соответствия ТР ТС 010/2011 «О безопасности машин и оборудования», которую компания предоставляет для таможенной очистки и легальной эксплуатации.
Экономическая эффективность и логистика поставок из Китая
Многие российские закупщики скептически относятся к китайским компонентам, вспоминая опыт 2000-х годов с низкокачественным металлом. Однако ситуация кардинально изменилась. Современные китайские заводы, работающие на экспорт в Европу и США, используют то же оборудование (роботизированные линии, спектрометры прямого считывания, ЧПУ-центры), что и их европейские конкуренты, но предлагают более конкурентную цену за счет масштаба и оптимизации цепочек поставок.
Сравнение стоимости владения (TCO)
При расчете общей стоимости владения необходимо учитывать не только цену за килограмм отливки, но и:
- Затраты на механическую обработку (чем точнее литье, тем меньше съём металла).
- Стоимость брака (процент возврата у надежных партнеров стремится к нулю).
- Логистические издержки и сроки.
ООО «Шанхайское промышленно-торговое Лэйрво» демонстрирует коэффициент повторных заказов 95%, что является прямым индикатором стабильного качества. Компания производит более 100 миллионов юаней продукции ежегодно, экспортируя 95% объема в США, Германию, Японию. Работа с такими гигантами, как Хэнли, Зульцер и Эмерсон, требует соблюдения жестчайших регламентов, которые автоматически распространяются и на других клиентов.
Логистика и таможенное оформление
При импорте корпусов шаровых клапанов из нержавеющей стали важно правильно определить код ТН ВЭД (обычно 8481 или 7325 в зависимости от степени обработки) для расчета пошлин. Компания предлагает гибкие условия поставки, включая индивидуальную упаковку, защищающую зеркальные поверхности седел от повреждений при морской транспортировке. Срок производства стандартных партий составляет 25-35 дней, что позволяет планировать закупки без создания избыточных складских запасов.
Частые ошибки при проектировании и закупке
На основе анализа сотен проектов мы выделили три критические ошибки, которые совершают инженеры и закупщики:
1. Игнорирование требований к шероховатости посадочных мест
Шаровой кран работает за счет плотного прилегания сферы к седлам. Если литье корпуса имеет неровности или усадочные раковины в зоне посадки седел, достичь класса герметичности «А» невозможно даже с лучшими уплотнениями. Решение: Указывайте в чертеже требования к литью по классу точности и обязательно контролируйте геометрию после мехобработки.
2. Экономия на термообработке
Нержавеющая сталь после литья находится в напряженном состоянии. Без правильной закалки и стабилизации корпус подвержен межкристаллитной коррозии. Некоторые поставщики пропускают этот этап для снижения costs. Решение: Требуйте протокол термообработки с фиксацией времени выдержки и температуры.
3. Отсутствие запаса по прочности для гидроударов
В системах с быстродействующими приводами возникают гидроудары, создающие пиковые давления, многократно превышающие номинальные. Тонкостенные корпуса, спроектированные «впритык» по нормативному давлению, могут разрушиться. Решение: Закладывайте коэффициент запаса прочности не менее 1.5–2.0 от рабочего давления, особенно для литых корпусов сложной формы.
Заключение и рекомендации по выбору поставщика
Выбор качественного корпуса шарового клапана из нержавеющей стали — это инвестиция в надежность всего трубопроводного узла. Рынок предлагает решения разного уровня, но для ответственных применений критически важно работать с производителями, имеющими подтвержденный опыт экспорта в развитые страны и строгую систему контроля качества.
ООО «Шанхайское промышленно-торговое Лэйрво» сочетает в себе технологическую мощь (более 3500 форм для точного литья, парк ЧПУ-станков) и гибкость сервисной модели. Способность компании производить детали из сложных сплавов, включая Хастеллой и Монель, а также наличие сертификатов DNV и SE, делает её надежным партнером для российских промышленных предприятий, ориентированных на импортозамещение без потери качества.
Мы рекомендуем не выбирать поставщика исключительно по цене за килограмм. Запросите образцы, изучите сертификаты на конкретные плавки и оцените способность производителя вести технический диалог на языке инженерных спецификаций.
Готовы обсудить ваш проект?
Получите детальное коммерческое предложение, технические чертежи и образцы продукции для проведения входного контроля.
Запросите коммерческое предложение и технический паспорт →