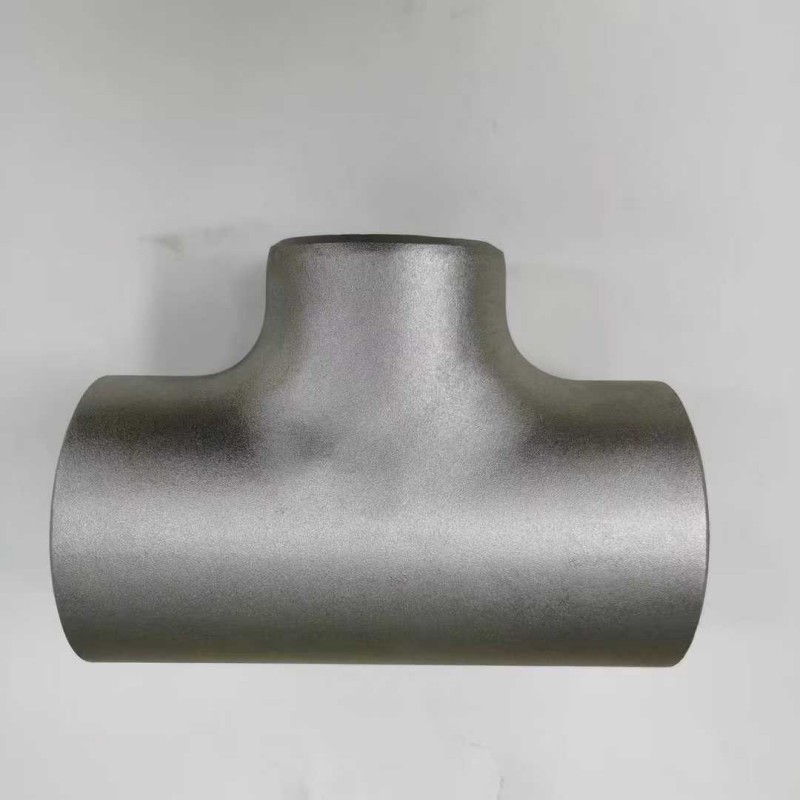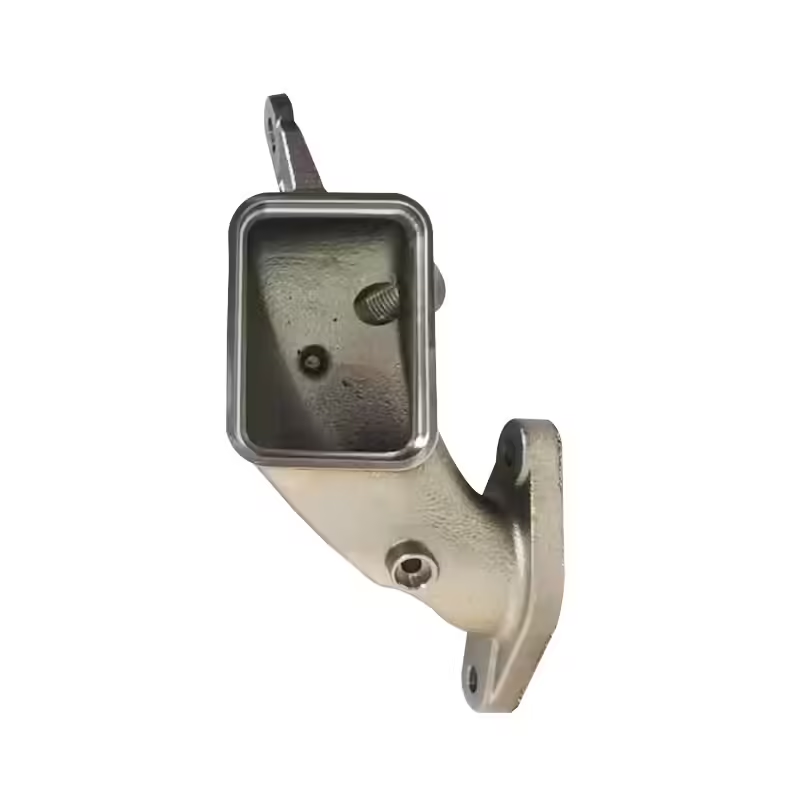
Нефтехимия: корпуса химических насосов под заказ
2026-10-15
- Инженерные вызовы при производстве корпусов для нефтехимических насосов
- Выбор сплава: баланс между коррозионной стойкостью и механикой
- Технологии литья: почему Lost Wax предпочтительнее для сложных профилей
- Контроль качества и соответствие международным стандартам
- Логистика и экономика закупки: почему прямой контракт выгоднее
- Заключение: инвестиция в надежность, а не просто покупка металла
Главное за 30 секунд
- Критичность материала: В нефтехимии выбор сплава для корпуса насоса (Хастеллой, Дуплекс, Титан) важнее геометрии. Ошибка в марке стали приводит к сквозной коррозии и остановке производства в течение 4–6 месяцев.
- Технология литья: Для сложных гидравлических профилей без последующей сварки необходимо литье по выплавляемым моделям (Lost Wax). Это обеспечивает класс точности CT4-CT6 и снижает риск кавитации на 15–20%.
- Надежность поставщика: Ключевой фактор — наличие сертификации DNV/SE и прослеживаемость каждой плавки. Партнерство с производителем, работающим по стандартам ГОСТ Р ИСО 9001-2015, исключает риски брака при серийных поставках.
Инженерные вызовы при производстве корпусов для нефтехимических насосов
Нефтехимическое производство предъявляет экстремальные требования к оборудованию. Корпус химического насоса — это не просто оболочка, а первый барьер безопасности между агрессивной средой и персоналом предприятия. Перекачиваемые медиа часто представляют собой смеси углеводородов, сернистых соединений, кислот и щелочей при температурах от -40°C до +350°C и давлениях свыше 40 Бар.
В нашей инженерной практике мы регулярно сталкиваемся с последствиями неверного выбора материалов или технологий литья. Типичный сценарийfailure: использование стандартной нержавеющей стали AISI 316L вместо супердуплекса или никелевых сплавов в среде с высоким содержанием хлоридов. Результат предсказуем — питтинговая коррозия проникает через стенку корпуса толщиной 12–15 мм за 8–10 месяцев эксплуатации. Стоимость простоя нефтеперерабатывающего блока может достигать сотен тысяч долларов в сутки, не считая затрат на замену агрегата и утилизацию разлившейся химии.
Поэтому запрос нефтехимия: корпуса химических насосов под заказ требует не просто производственных мощностей, а глубокого понимания металлургии и гидродинамики. Инженеры должны учитывать не только химическую стойкость, но и усталостную прочность металла при циклических нагрузках, а также литейные напряжения, которые могут стать очагами разрушения.
Рекомендация инженера: На этапе проектирования всегда запрашивайте диаграмму Шульца-Делонга для выбранных сплавов, чтобы убедиться в отсутствии ферритной фазы, склонной к охрупчиванию при низких температурах.
Выбор сплава: баланс между коррозионной стойкостью и механикой
Для изготовления корпусов насосов, работающих в контурах нефтехимии, универсальных решений не существует. Каждый сплав имеет свои пределы применимости. Опираясь на опыт поставок для европейских и американских концернов, мы выделяем четыре основные группы материалов, доказавших свою эффективность.
1. Нержавеющие стали аустенитного класса (AISI 316, 316L, CF8M)
Базовый выбор для перекачки слабых кислот, нефтепродуктов и водных растворов без галогенидов. Преимущества — хорошая обрабатываемость и доступная цена. Однако предел их возможностей — концентрация хлоридов выше 200 ppm при температуре выше 60°C. В таких условиях начинается межкристаллитная коррозия.
2. Дуплексные и супердуплексные стали (UNS S31803, S32750)
Идеальны для морской воды, рассолов и сред с повышенным содержанием сероводорода (H2S). Дуплексная структура (50% аустенита, 50% феррита) обеспечивает предел текучести в два раза выше, чем у обычной «нержавейки». Это позволяет уменьшить толщину стенки корпуса на 20–30%, снижая вес насоса и инерционные нагрузки на подшипники.
3. Никелевые сплавы (Хастеллой C-276, Монель K-500, Инконель 625)
Тяжелая артиллерия для самых агрессивных сред. Хастеллой C-276 устойчив к соляной и серной кислотам любой концентрации, а также к окислителям вроде хлора. Монель незаменим в плавиковой кислоте и щелочных растворах. Главный недостаток — высокая стоимость сырья и сложность литья из-за вязкости расплава.
4. Титановые сплавы (Grade 2, Grade 5)
Применяются там, где критична удельная прочность и устойчивость к хлоридам. Титан образует прочную оксидную пленку, самовосстанавливающуюся при повреждениях. Однако он категорически не совместим с безводными средами и некоторыми органическими растворителями, где возможна водородная хрупкость.
| Материал | Стойкость к H2SO4 | Стойкость к HCl | Предел текучести (МПа) | Относительная стоимость |
|---|---|---|---|---|
| AISI 316L | До 10%, <50°C | Низкая | 205–290 | 1x |
| Duplex 2205 | До 20%, <80°C | Средняя | 450–550 | 2.5x |
| Hastelloy C-276 | Любая конц., <100°C | Высокая | 345–415 | 8x–10x |
| Monel K-500 | Средняя | Высокая (до кипения) | 760–900 | 7x–9x |
Компания ООО «Шанхайское промышленно-торговое Лэйрво» обладает компетенциями в литье всех перечисленных сплавов. Наш парк форм включает более 3500 моделей для точного литья, что позволяет быстро адаптироваться под спецификации заказчика, будь то стандартные ANSI/ISO насосы или уникальные OEM-разработки.
Рекомендация инженера: При заказе корпусов из дуплексных сталей обязательно требуйте протокол измерения содержания ферритной фазы (методом магнитной индукции или микроструктурным анализом). Отклонение от нормы 40–60% резко снижает коррозионную стойкость.
Технологии литья: почему Lost Wax предпочтительнее для сложных профилей
Геометрия проточной части химического насоса напрямую влияет на его КПД и кавитационный запас. Наличие внутренних наплывов, раковин или шероховатостей поверхности создает зоны турбулентности, где локальное давление падает ниже давления насыщенных паров жидкости. Это запускает процесс кавитации, который вырывает куски металла из корпуса и рабочего колеса.
Традиционное песчаное литье часто не обеспечивает необходимой чистоты поверхности внутренней полости (Ra 12.5–25 мкм). Механическая обработка внутренних каналов сложной формы невозможна или экономически нецелесообразна. Здесь на помощь приходит литье по выплавляемым моделям (Investment Casting / Lost Wax).
Преимущества технологии для нефтехимии:
- Высокая геометрическая точность: Класс точности CT4–CT6 по ISO 8062. Это позволяет соблюдать заданные гидравлические характеристики без дополнительной доводки.
- Чистота поверхности: Ra 3.2–6.3 мкм сразу после литья. Гладкая поверхность затрудняет адгезию загрязнений и снижает риск локальной коррозии.
- Цельность конструкции: Возможность отливки корпусов со сложными внутренними каналами охлаждения или уплотнительными камерами как единое целое, без сварных швов. Сварной шов — это всегда зона термического влияния, потенциальный центр коррозии и ослабления прочности.
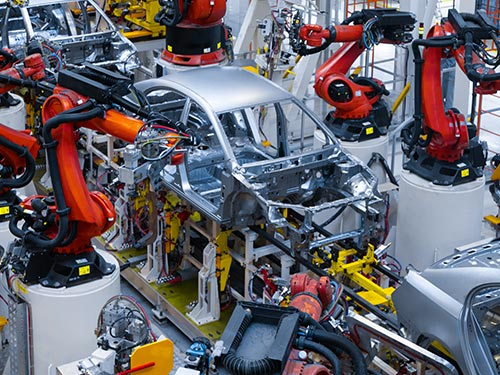
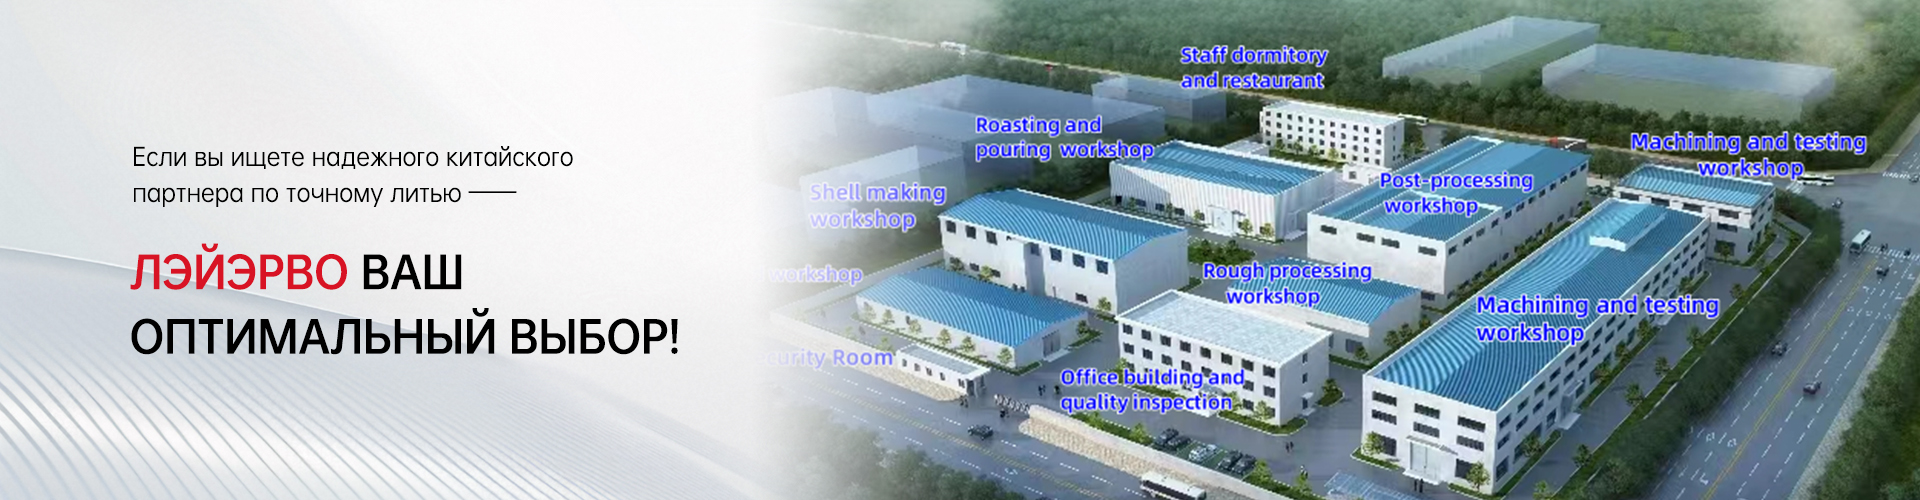
На производственной базе в Тайсине мы используем роботизированные линии для сборки оболочек и контроля качества восковых моделей. Это исключает человеческий фактор на критическом этапе формирования геометрии. Каждая партия сопровождается рентгеновским контролем (RT) и ультразвуковой дефектоскопией (UT) для выявления скрытых пор и трещин.
Рекомендация инженера: Для корпусов массой свыше 100 кг комбинируйте технологии: литая проточная часть (импеллер и спиральный отвод) из высокоточного литья соединяется с внешним кожухом, изготовленным методом литья в песчаные формы. Это оптимизирует стоимость без потери гидравлической эффективности.
Контроль качества и соответствие международным стандартам
В B2B-секторе, особенно при работе с опасными производствами, документальное подтверждение качества важнее самих отливок. Российские и международные заказчики требуют строгого соблюдения норм. Наша система менеджмента качества сертифицирована по ГОСТ Р ИСО 9001-2015, а продукция имеет сертификаты DNV и SE, что открывает двери на рынки Европы и Северной Америки.
Обязательный пакет документации для каждой партии:
- Сертификат материала (Mill Certificate): Химический спектральный анализ с привязкой к номеру плавки. Мы гарантируем соответствие состава ASTM, DIN, GB и ГОСТ.
- Отчет о механических испытаниях: Данные по пределу прочности, текучести и ударной вязкости (Charpy V-Notch) при рабочих температурах.
- Протокол неразрушающего контроля (NDT Report): Результаты визуального (VT), капиллярного (PT), магнитопорошкового (MT), ультразвукового (UT) или рентгеновского (RT) контроля.
- Отчет о термообработке: Диаграммы нагрева и охлаждения, подтверждающие проведение закалки, отпуска или.solution annealing для снятия литейных напряжений.
Мы понимаем, что такое репутация в нефтехимии. Именно поэтому коэффициент повторных заказов наших клиентов, среди которых такие гиганты, как Henley, Sulzer, Emerson и Puratic, достигает 95%. Мы не просто отливаем металл — мы предоставляем страховку от аварийных ситуаций.
Важно отметить, что для поставок в РФ и страны ЕАЭС наша продукция полностью соответствует требованиям технических регламентов ТР ТС 010/2011 «О безопасности машин и оборудования» и ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением». Мы берем на себя всю бюрократическую нагрузку по сертификации, предоставляя заказчику готовые декларации соответствия.
Рекомендация инженера: Перед подписанием контракта согласуйте план инспекций (ITP — Inspection and Test Plan). Определите точки hold-point, когда представитель заказчика или третьей стороны (например, SGS или Bureau Veritas) должен присутствовать на заводе для приемки.
Логистика и экономика закупки: почему прямой контракт выгоднее
Многие российские procurement-менеджеры опасаются прямых закупок в Китае из-за сложностей с таможней, валютными рисками и контролем качества. Однако математика показывает обратное. Исключение посредников и дистрибьюторов позволяет снизить стоимость корпуса на 25–40% даже с учетом логистики и таможенных пошлин.
ООО «Шанхайское промышленно-торговое Лэйрво» предлагает гибкие модели взаимодействия. Мы работаем как по чертежам заказчика (OEM), так и предлагаем собственную разработку конструкций (ODM) для оптимизации веса и расхода материала. Наши инженеры готовы провести анализ существующей детали и предложить улучшения, снижающие себестоимость литья без ущерба для функционала.
Экономические преимущества прямого сотрудничества:
- Прозрачное ценообразование: Вы платите за материал, энергозатраты, труд и маржу завода. Никаких скрытых наценок агентств.
- Масштабируемость: От единичных прототипов (MOQ от 1 шт. для дорогостоящих сплавов) до серий в тысячи штук. Наши печи и формовочные линии позволяют варьировать объем выпуска.
- Логистическая поддержка: Мы организуем доставку «до двери», включая упаковку, соответствующую морским перевозкам (деревянные ящики с влагозащитой), и полное таможенное оформление.
Сроки производства зависят от сложности заказа. Стандартные корпуса из углеродистой или нержавеющей стали изготавливаются за 25–35 дней. Изделия из специальных сплавов (Хастеллой, Титан) требуют 45–60 дней из-за длительности процессов плавки и термообработки. Мы соблюдаем дедлайны жестко: задержка поставки компенсируется штрафными санкциями, прописанными в контракте.
Рекомендация инженера: Планируйте закупку с учетом времени на входной контроль на вашем складе. Закладывайте +7–10 дней на лабораторные проверки материала перед установкой в агрегат.
Заключение: инвестиция в надежность, а не просто покупка металла
Выбор поставщика корпусов для химических насосов в сегменте нефтехимии — это стратегическое решение. Ошибка здесь стоит дороже, чем экономия на цене отливки. Компания ООО «Шанхайское промышленно-торговое Лэйрво» сочетает в себе технологическую мощь крупного китайского производителя с европейским подходом к качеству и документальному сопровождению.
Мы говорим на одном языке с вашими инженерами: языке допусков, марок сталей, стандартов ASTM и ГОСТ. Наши 20 лет опыта, парк из 3500+ форм и сертификация DNV/SE являются гарантом того, что каждый полученный вами корпус будет работать так, как запроектировано — безопасно, долго и эффективно.
Не рискуйте непрерывностью вашего производства. Доверьте изготовление критических узлов профессионалам, которые понимают цену ошибки.
Запросите коммерческое предложение и технический паспорт
Или свяжитесь с нашим инженерным отделом для бесплатной консультации по выбору материала для вашего конкретного технологического процесса.