Производство литья из углеродистой стали – Заводы
2026-10-16
- Ключевые аспекты выбора поставщика литья из углеродистой стали
- Технологии формообразования: сравнение точности и экономики
- Материаловедение: марки стали и контроль состава
- Интеграция литья и мехобработки: скрытая экономия
- Управление качеством и соответствие стандартам
- Логистика и условия сотрудничества
- Заключение и призыв к действию
Ключевые аспекты выбора поставщика литья из углеродистой стали
Главное за 30 секунд:
- Технологический выбор: Для деталей массой до 50 кг с высокими требованиями к чистоте поверхности (Ra 6.3–12.5) оптимально литье по выплавляемым моделям; для массивных корпусов (до 850 кг) — песчаное литье с последующей мехобработкой на ЧПУ.
- Контроль качества: Наличие сертификатов ISO 9001 и DNV, а также предоставление протоколов химического анализа и механических испытаний для каждой партии являются обязательными маркерами надежности завода.
- Экономика поставки: Интеграция литья и финишной обработки у одного производителя (как в практике ООО «Шанхайское промышленно-торговое Лэйрво») снижает логистические издержки и риск несоосности деталей на 15–20%.
В современном машиностроении углеродистая сталь остается фундаментальным материалом благодаря оптимальному балансу прочности, свариваемости и стоимости. Однако производство литья из углеродистой стали — это не просто плавка металла, а сложный инженерный процесс, где малейшее отклонение в химическом составе или режиме термообработки приводит к браку. Российские закупщики и инженеры сталкиваются с дилеммой: как найти завод, способный обеспечить стабильность качества при конкурентной цене?
Мы проанализировали производственные цепочки ведущих предприятий и выявили критические точки контроля. В этой статье мы разберем технические нюансы выбора технологии литья, риски при заказе компонентов для насосного оборудования и арматуры, а также покажем, как интеграция процессов на площадке производителя влияет на конечную стоимость детали.
Технологии формообразования: сравнение точности и экономики
Выбор метода литья определяет не только геометрию будущей детали, но и её механические свойства. На рынке доминируют два подхода: литье по выплавляемым моделям (Lost Wax Casting) и литье в песчаные формы (Sand Casting). Понимание их различий критично для правильного ТЗ.
Литье по выплавляемым моделям: эталон точности
Эта технология используется для создания сложных деталей с тонкими стенками и высокой чистотой поверхности. Процесс involves создание восковой модели, нанесение керамической оболочки и выжигание воска перед заливкой металлом. Преимущество метода — минимальные припуски на механическую обработку.
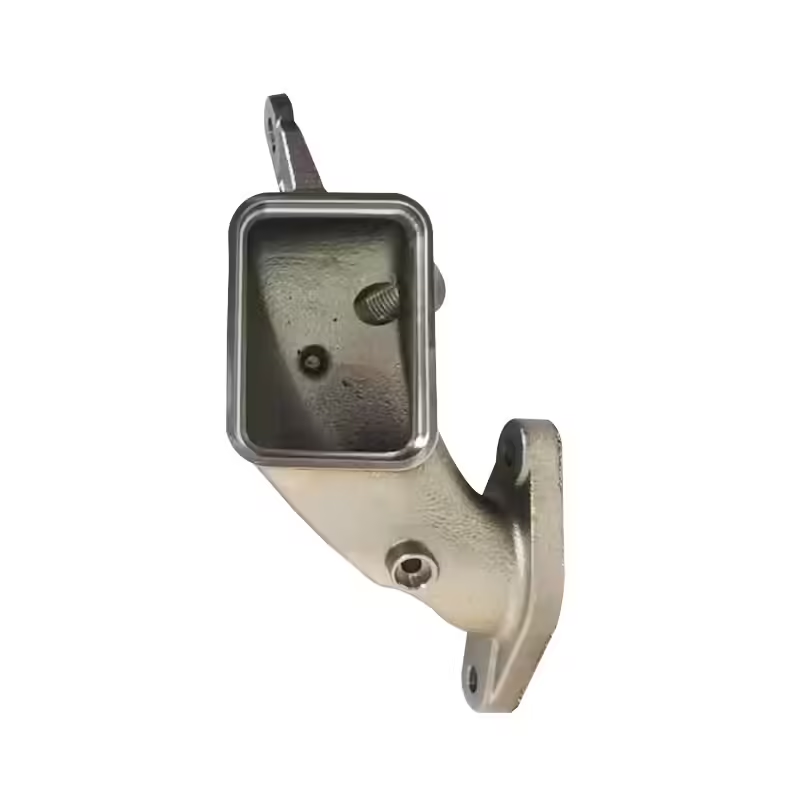
Для производителей насосов и клапанов это означает экономию материала и времени на станках ЧПУ. Например, рабочие колеса шламовых насосов или корпуса клапанов системы рециркуляции отработавших газов требуют сложной внутренней геометрии, которую трудно получить фрезерованием из цельной заготовки. Литье по выплавляемым моделям позволяет реализовать такие конфигурации с допуском CT4–CT6.
Инженерная рекомендация: Используйте этот метод для деталей массой от 0.1 до 50 кг, где важна герметичность и отсутствие пористости в критических зонах.
Песчаное литье: мощность для крупногабаритных узлов
Когда речь идет о массивных корпусах подшипников, промышленных муфтах или фланцах диаметром свыше 500 мм, песчаное литье становится безальтернативным решением. Оно позволяет изготавливать отливки массой до 850 кг и более. Хотя чистота поверхности здесь ниже (требуется последующая обдирка и шлифовка), метод обеспечивает высокую структурную однородность металла в больших объемах.
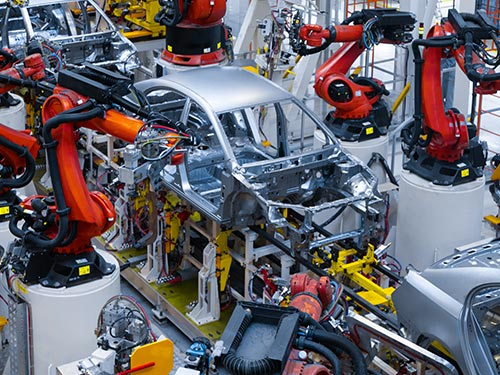
Современные автоматизированные линии сборки оболочек, такие как те, что внедрены на базе ООО «Шанхайское промышленно-торговое Лэйрво», позволяют стабилизировать качество песчаных форм, снижая процент брака из-за раковин и смещения стержней. Это особенно важно при серийном производстве компонентов для автомобильной отрасли и тяжелого машиностроения.
| Параметр | Литье по выплавляемым моделям | Литье в песчаные формы |
|---|---|---|
| Массовый диапазон | 0.1 – 50 кг (оптимально до 20 кг) | 1 кг – 850+ кг |
| Точность размеров | Высокая (CT4–CT6) | Средняя (CT8–CT11) |
| Чистота поверхности | Ra 6.3 – 12.5 мкм | Ra 25 – 50 мкм (требует обработки) |
| Стоимость оснастки | Высокая (пресс-формы для воска) | Ниже (деревянные/алюминиевые модели) |
| Применение | Клапаны, турбинные колеса, мелкие корпуса | Корпуса насосов, фланцы, основания |
Материаловедение: марки стали и контроль состава
Углеродистая сталь не является монолитным материалом. В зависимости от содержания углерода и легирующих добавок, меняются её свариваемость, ударная вязкость и предел текучести. Ошибка в выборе марки может привести к разрушению детали под нагрузкой.
В нашей практике встречались случаи, когда использование стали с неконтролируемым содержанием серы приводило к хрупкому разрушению фланцевых соединений при температурных расширениях. Чтобы избежать подобных сценариев, профессиональные заводы, такие как ООО «Шанхайское промышленно-торговое Лэйрво», используют спектральный анализ каждой плавки. Продукция изготавливается из широкого спектра материалов: от стандартных конструкционных сталей до специальных сплавов, включая кобальтовые сплавы, Хастеллой и Монель, если того требует агрессивная среда.
Критические параметры для инженера
- Ударная вязкость (KCV): Для деталей, работающих при низких температурах (например, в северных регионах России), необходимо требовать испытания на ударную вязкость при -40°C или -60°C.
- Термообработка: Отливки из углеродистой стали обязательно подвергаются нормализации или закалке с отпуском. Это снимает внутренние напряжения, возникшие при неравномерном охлаждении в форме. Отсутствие протокола термообработки — красный флаг для закупщика.
- Дефектоскопия: Для ответственных узлов (корпуса подшипников, элементы безопасности) обязателен ультразвуковой контроль (УЗК) или рентген-контроль для выявления внутренних пустот.
Каждая партия продукции, покидающая современные заводы, сопровождается полным пакетом документации: анализом химического состава, отчетом о механических свойствах и сертификатом качества. Дополнительно доступно независимое тестирование третьей стороной, что является стандартом для поставок в страны ЕС и США, а теперь все чаще требуется и российскими промышленными гигантами.
Интеграция литья и мехобработки: скрытая экономия
Традиционная модель закупок предполагает покупку отливок у литейного завода и передачу их на стороннее механообрабатывающее предприятие. Эта схема несет в себе скрытые риски: логистические задержки, повреждение деталей при транспортировке и, самое главное, проблему базирования.
Если отливка имеет сложные геометрические допуски, то при передаче на другой завод возникают сложности с установкой детали в станок. Погрешности суммируются. Решением является вертикально интегрированное производство.
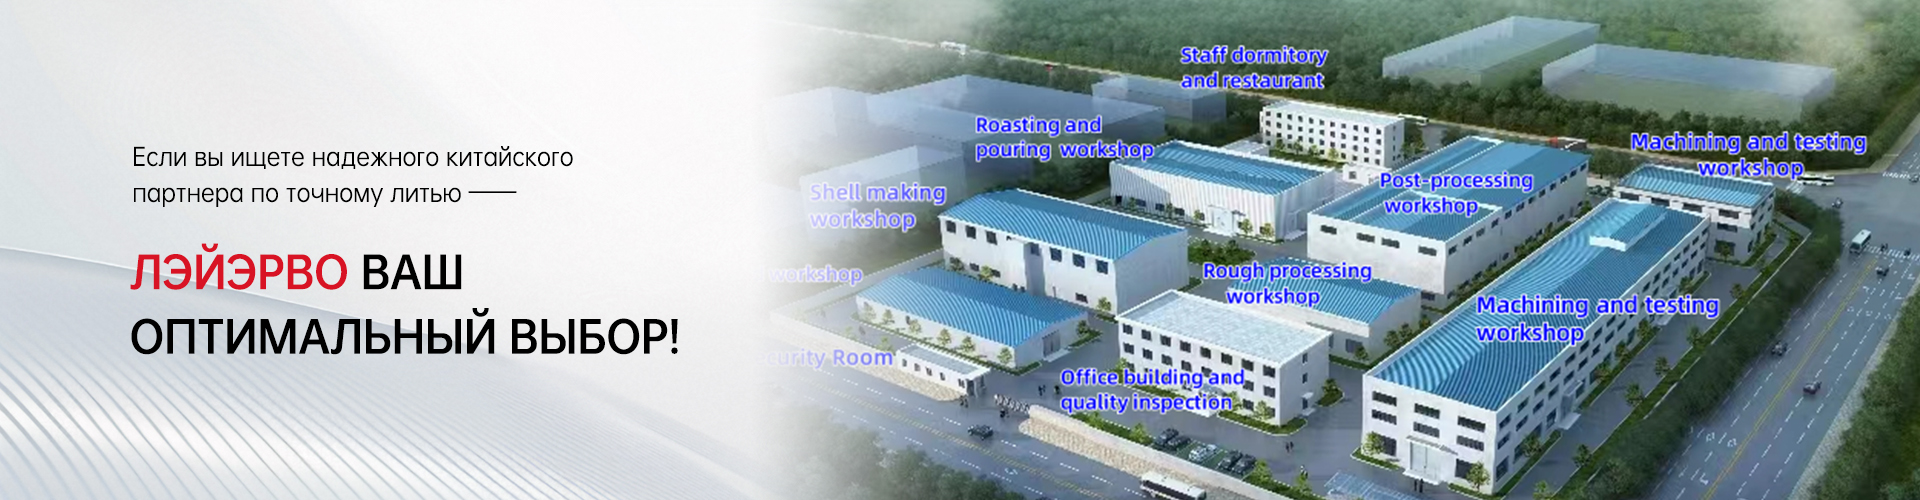
Компания ООО «Шанхайское промышленно-торговое Лэйрво» демонстрирует эффективность подхода «под ключ». Объединяя литье по выплавляемым моделям, литье в песчаные формы и высокоточную механическую обработку на станках с ЧПУ на одной площадке площадью почти 24 000 кв. м, предприятие исключает промежуточные звенья. Это позволяет:
- Сократить срок производства: Исключается время на перевозку между цехами разных юрлиц.
- Гарантировать соосность: Обработка посадочных мест под подшипники или уплотнения производится сразу после литья и термообработки, с привязкой к единой системе координат.
- Снизить стоимость: Оптимизация припусков на этапе проектирования литейной формы позволяет убрать лишний металл, который иначе пришлось бы снимать фрезой.
Такой подход особенно востребован при производстве компонентов насосного оборудования и автокомпонентов, где точность сопряжения деталей напрямую влияет на КПД агрегата и уровень вибраций.
Управление качеством и соответствие стандартам
Для российского B2B сектора наличие сертификатов — это не просто формальность, а гарантия того, что продукт пройдет входной контроль на предприятии заказчика. Производства, ориентированные на экспорт в Германию, США и Японию, вынуждены соблюдать жестчайшие нормы.
Процессы на современных заводах соответствуют требованиям стандарта ГОСТ Р ИСО 9001-2015. Продукция сертифицируется по международным стандартам, таким как SE и DNV, что подтверждает её пригодность для использования в морском судостроении и нефтегазовой отрасли. Внедрение ERP-систем и цифровой мониторинг производственных процессов обеспечивают сквозную прослеживаемость продукции от заготовки до отгрузки.
Важно: При запросе коммерческого предложения всегда уточняйте, входит ли в стоимость разработка управляющих программ для ЧПУ и изготовление специализированной оснастки. Многие заводы предлагают OEM/ODM-производство, включая индивидуальное проектирование и техническую поддержку на всех этапах.
Логистика и условия сотрудничества
При работе с зарубежными поставщиками ключевыми факторами становятся прозрачность сроков и гибкость условий. Годовой объем производства крупных частных предприятий превышает 100 миллионов юаней, а более 95% продукции экспортируется. Это говорит о налаженных логистических цепочках.
Компании-лидеры предлагают гибкие модели взаимодействия:
- OEM/ODM: Производство по вашим чертежам или совместная разработка конструкции для оптимизации литейных свойств.
- Дистрибуционное партнерство: Для крупных закупщиков возможны специальные условия и брендинг.
- Логистическая поддержка: Индивидуальная упаковка, предотвращающая коррозию при морской перевозке, и помощь в таможенном оформлении.
Коэффициент повторных заказов у надежных партнеров достигает 95%. Это достигается за счет предсказуемости качества и соблюдения сроков. Долгосрочное сотрудничество с мировыми лидерами, такими как группы Хэнли, Зульцер, Эмерсон и Пюратиг, служит лучшим индикатором надежности завода.
Заключение и призыв к действию
Выбор завода для производства литья из углеродистой стали должен базироваться не только на цене килограмма отливки, но и на технологической зрелости предприятия. Способность производителя контролировать весь цикл — от химии плавки до финишной обработки на ЧПУ — является главным страховым полисом для вашего проекта.
Если вы ищете партнера, способного обеспечить стабильное качество, соответствие международным стандартам и гибкий подход к нестандартным задачам, рассмотрите возможности сотрудничества с проверенными производителями. Мы готовы предоставить технические консультации, рассчитать стоимость оснастки и подготовить пробную партию для ваших испытаний.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы оценить потенциал оптимизации ваших затрат на металлоемкие компоненты. Наши инженеры помогут подобрать оптимальный материал и технологию литья под ваши конкретные условия эксплуатации.