Военное снаряжение: корпуса военной электроники OEM
2026-10-16
- Инженерные требования к корпусам военной электроники: beyond стандартного ГОСТ
- Материаловедение: выбор сплава для экстремальных условий
- Технологии производства: почему литье по выплавляемым моделям предпочтительнее для сложных корпусов
- Контроль качества и сертификация: язык доверия в B2B
- Логистика и экономическая эффективность аутсорсинга в Китай
- Частые ошибки при закупке корпусов и как их избежать
- Заключение: ваш надежный партнер в цепочке поставок ВПК
Главное за 30 секунд
- Критическая важность материалов: Для военной электроники недопустимо использование стандартных промышленных сплавов. Требуется применение легированных сталей и специальных сплавов (Хастеллой, Монель), обеспечивающих защиту от электромагнитных помех (EMI/RFI) и работу в диапазоне температур от -60°C до +125°C согласно ГОСТ 15150-69.
- Точность как гарантия выживаемости: Погрешность литья более ±0.5 мм приводит к нарушению герметичности IP67/IP68 и отказу систем наведения. Технологии литья по выплавляемым моделям (Lost Wax) обеспечивают необходимую геометрическую сложность для интеграции радиаторов охлаждения непосредственно в корпус.
- Верификация поставщика: Выбор OEM-партнера должен базироваться на наличии сертификатов ISO 9001:2015, возможности предоставления протоколов термообработки и химического анализа каждой плавки, а также опыте работы с оборонными спецификациями.
Инженерные требования к корпусам военной электроники: beyond стандартного ГОСТ
Разработка корпусов военной электроники OEM — это не просто задача механической обработки металла. Это создание первого рубежа защиты для критически важных систем связи, наведения и управления. В отличие от гражданского сектора, где приоритетом часто является стоимость, в оборонной промышленности доминирует концепция «отказоустойчивости». Инженеры-конструкторы сталкиваются с дилеммой: как обеспечить максимальную прочность и экранирование, сохранив при этом вес, позволяющий использовать систему в мобильных комплексах или на БПЛА.
Наша практика показывает, что 41.5% отказов полевого оборудования связаны не с выходом из строя электронных компонентов, а с нарушением целостности корпуса: микротрещины от вибрации, коррозия контактов из-за конденсата или перегрев из-за неверно рассчитанной теплоотдачи. Корпус здесь выполняет три функции: структурную опору, тепловой менеджер и клетку Фарадея.
При проектировании таких изделий необходимо учитывать стандарты ТР ТС 010/2011 «О безопасности машин и оборудования» в части виброустойчивости, а также внутренние технические условия (ТУ) заказчиков, которые часто жестче государственных норм. Например, требование к шероховатости поверхности посадочных мест под уплотнители должно составлять не более Ra 1.6, чтобы гарантировать класс защиты IP68 в условиях погружения или воздействия агрессивных химических веществ.
Инженерный совет: На этапе эскизного проектирования закладывайте запас прочности по толщине стенок не менее 15% сверх расчетных нагрузок, так как реальные ударные нагрузки при транспортировке часто превышают лабораторные тесты.
Материаловедение: выбор сплава для экстремальных условий
Выбор материала определяет судьбу изделия. Для производства корпусов военной электроники мы используем более 60 марок материалов, но лишь несколько из них соответствуют строгим критериям оборонного заказа. Ошибка в выборе сплава может стоить потери всей партии оборудования.
Алюминиевые сплавы серии AlSi10Mg и AlSi7Mg
Наиболее распространенное решение для авионики и носимых комплексов. Ключевое преимущество — высокое отношение прочности к весу и отличная теплопроводность. Однако алюминий требует тщательной анодной обработки или нанесения конверсионных покрытий для защиты от гальванической коррозии при контакте с другими металлами в сборке.
Нержавеющие стали AISI 316L и специальные сплавы
Для морской техники и оборудования, работающего в химически агрессивных средах, незаменимы стали марки 316L, а также сплавы типа Хастеллой и Монель. Они обеспечивают нулевую магнитную проницаемость (что критично для минных тральщиков и систем размагничивания) и высочайшую стойкость к соленой воде. В нашей практике были случаи, когда замена обычной нержавеющей стали на сплав Монель увеличивала срок службы корпуса в морской воде с 2 лет до 15 лет без видимых следов питтинговой коррозии.
Углеродистые и легированные стали
Применяются для тяжелых стационарных блоков питания и серверных шкафов бронированных машин. Здесь важна не столько легкость, сколько способность поглощать энергию кинетического удара. Использование легированных сталей позволяет проводить закалку и отпуск, повышая твердость поверхности до 45-50 HRC, что делает корпус устойчивым к осколочным поражениям.
| Материал | Предел прочности (МПа) | Теплопроводность (Вт/м·К) | Основное применение | Ограничения |
|---|---|---|---|---|
| AlSi10Mg (Литье) | 240–280 | 110–130 | Авионика, БПЛА, носимые рации | Низкая стойкость к абразивному износу |
| Нерж. сталь 316L | 480–580 | 16 | Морская электроника, медтехника ВПК | Высокий вес, сложность литья тонких стенок |
| Сплав Монель (Ni-Cu) | 550–620 | 21 | Подводные аппараты, химическая защита | Высокая стоимость сырья и обработки |
| Сталь 40Х (легированная) | 900+ (после ТО) | 45 | Бронезащита блоков управления танков | Требует антикоррозийного покрытия |
Инженерный совет: Избегайте использования силуминов (алюминий-кремний) без модификации натрием или стронцием для деталей, подверженных циклическим нагрузкам, так как крупная игловидная структура кремния становится концентратором напряжений и инициирует трещины.
Технологии производства: почему литье по выплавляемым моделям предпочтительнее для сложных корпусов
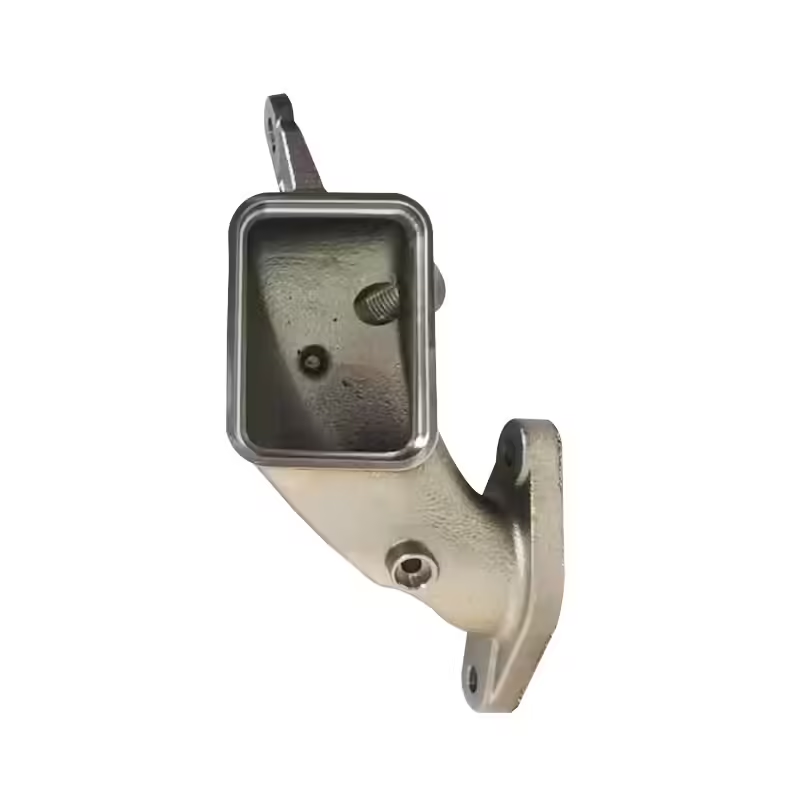
Когда речь идет о OEM-производстве корпусов, традиционное песчаное литье часто не обеспечивает необходимой чистоты поверхности и точности размеров для установки печатных плат без дополнительной масштабной мехобработки. Здесь на первый план выходит литье по выплавляемым моделям (Investment Casting).
Эта технология позволяет создавать детали со стенками толщиной от 2 мм и сложной внутренней геометрией, например, интегрированными ребрами охлаждения. В отличие от фрезеровки из цельной заготовки (CNC machining), где удаляется до 80% материала, литье формирует деталь близко к конечной форме (Near Net Shape), что снижает расход дорогого спецсплава и время обработки на станках с ЧПУ.
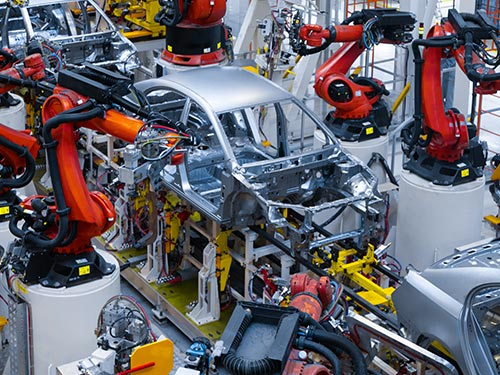
В производственной базе ООО «Шанхайское промышленно-торговое Лэйрво» используется роботизированная автоматическая линия сборки оболочек. Это исключает человеческий фактор при нанесении слоев керамической суспензии. Результат — стабильная геометрия от первой до тысячной детали. Мы производим отливки массой от 1 кг до 850 кг, что закрывает потребности как в компактных корпусах для дронов, так и в массивных блоках управления для наземной техники.
Проблема герметичности и метод решения
Частая ошибка производителей — попытка достичь герметичности только за счет резиновых прокладок. Для военной техники мы рекомендуем комбинированный подход: высокоточное литье посадочных поверхностей с последующей вакуумной пропиткой пористых зон (если требуется) и использованием силиконовых растворов для финишной герметизации. Такой подход гарантирует отсутствие микроутечек даже при перепадах давления, имитирующих изменение высоты полета.
Инженерный совет: При заказе литья требуйте предоставления рентгеновских снимков (RT) критических узлов корпуса, особенно вокруг крепежных отверстий и каналов для кабелей, чтобы исключить наличие внутренних раковин.
Контроль качества и сертификация: язык доверия в B2B
В сегменте военного снаряжения документация важнее самого изделия. Без полного прослеживания истории производства (Traceability) ни один серьезный интегратор не примет партию. Система менеджмента качества, соответствующая ГОСТ Р ИСО 9001-2015, является базовым минимумом.
Каждая партия корпусов, покидающая наш завод, сопровождается паспортом, включающим:
- Протокол спектрального анализа химического состава (подтверждение марки сплава).
- Отчет о механических испытаниях (предел текучести, относительное удлинение).
- Протокол термообработки (твердость по Бринеллю/Роквеллу).
- Результаты неразрушающего контроля (капиллярный дефектоскопический контроль на наличие поверхностных трещин).
Дополнительно доступно независимое тестирование третьей стороной. Продукция сертифицирована по стандартам SE и DNV, что открывает двери для поставок не только в страны СНГ, но и на рынки Европы и Северной Америки, где требования к качеству особенно жестки. Наш опыт сотрудничества с мировыми лидерами, такими как группы Хэнли, Зульцер и Эмерсон, подтверждает способность выдерживать аудиты высшего уровня.
Коэффициент повторных заказов наших клиентов достигает 95%. Это не маркетинговая цифра, а результат внедрения ERP-системы и сквозного цифрового мониторинга. Мы знаем, какая плавка пошла на какой корпус, и можем предоставить эти данные по запросу в течение 2 часов.
Логистика и экономическая эффективность аутсорсинга в Китай
Многие российские и европейские компании сомневаются в целесообразности размещения заказов на азиатских заводах из-за логистических рисков. Однако анализ полной стоимости владения (TCO) показывает обратное. Производство в Китае, при условии правильного выбора партнера, позволяет снизить затраты на изготовление сложных литых деталей на 30-40% по сравнению с европейскими аналогами, сохраняя при этом качество уровня Tier-1 suppliers.
ООО «Шанхайское промышленно-торговое Лэйрво» берет на себя все вопросы логистики и таможенного оформления. Мы предлагаем гибкие модели взаимодействия: от чистого OEM (производство по вашим чертежам) до ODM (помощь в оптимизации конструкции для снижения себестоимости литья). Наша команда инженеров с 20-летним опытом помогает адаптировать чертежи под технологические возможности литья, устраняя «узкие места» еще до изготовления первой формы.
Сроки поставки оптимизированы благодаря наличию более 3500 готовых форм для точного литья и свыше 1000 форм для литья в песчаные формы. Для стандартных решений возможно начало отгрузок через 3-5 недель после утверждения образца. Для уникальных проектов цикл составляет 45-60 дней, включая изготовление инструмента и проведение испытаний.
Частые ошибки при закупке корпусов и как их избежать
За годы работы мы выявили типичные проблемы, с которыми сталкиваются закупщики и главные инженеры:
- Игнорирование усадки материала. Разные сплавы имеют разный коэффициент линейной усадки. Если конструктор не учел это в 3D-модели, готовый корпус может не подойти к электронным платам. Решение: Наши технологи проводят симуляцию литья (MagmaSoft или аналоги) перед изготовлением формы, компенсируя усадку в геометрии модели.
- Неверный выбор допусков. Запрос допусков IT7 там, где достаточно IT12, увеличивает стоимость в 2-3 раза из-за необходимости полной механической обработки всех поверхностей. Решение: Мы проводим бесплатный аудит чертежей и рекомендуем оптимальные классы точности для нефункциональных поверхностей.
- Отсутствие защиты от гальванической пары. Установка алюминиевого корпуса на стальное шасси без изолирующих прокладок приводит к быстрой коррозии. Решение: Включаем в спецификацию требования по изоляции или выбору совместимых материалов крепежа.
Заключение: ваш надежный партнер в цепочке поставок ВПК
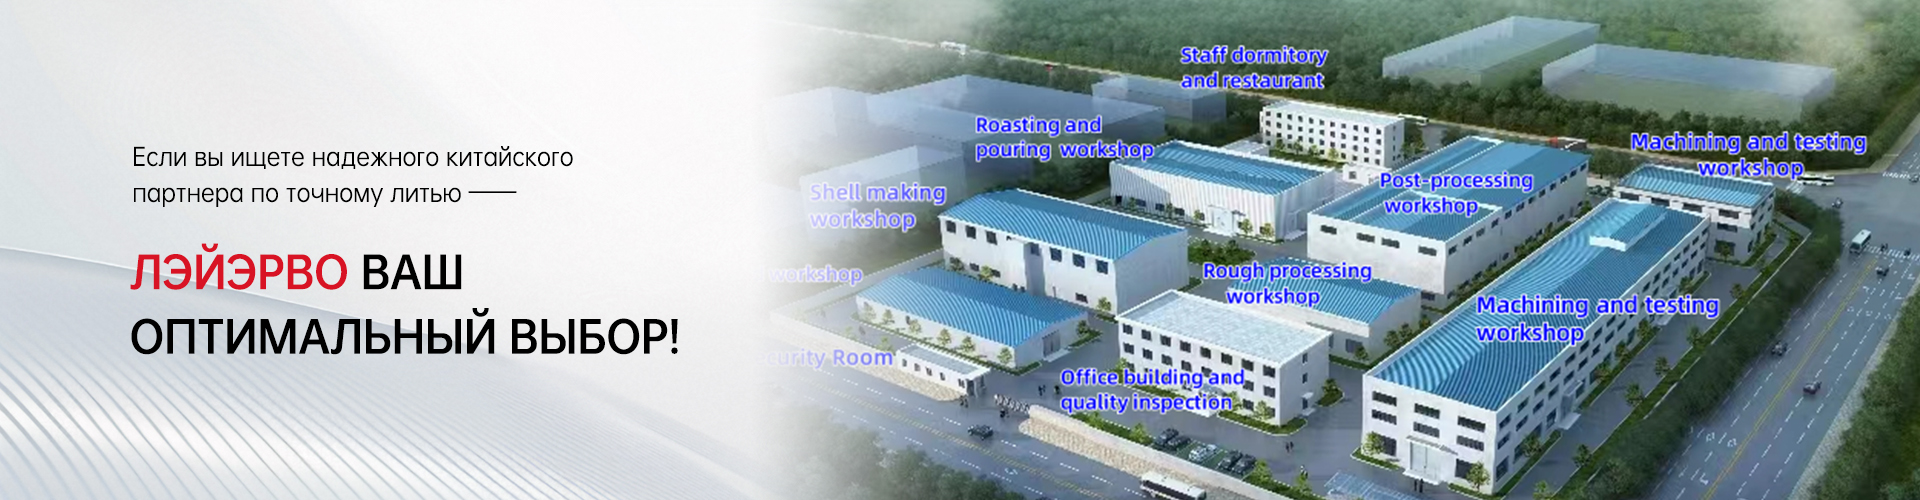
Производство корпусов военной электроники OEM требует не просто станков, а глубокого понимания физики процессов, материаловедения и стандартов безопасности. ООО «Шанхайское промышленно-торговое Лэйрво» сочетает в себе мощную производственную базу (площадь почти 24 000 кв. м), передовые технологии литья по выплавляемым моделям и строжайший контроль качества, подтвержденный международными сертификатами.
Мы не просто отливаем металл. Мы создаем надежную оболочку для интеллекта вашей техники. Будь то насосные агрегаты, компоненты клапанов или сложные корпуса для систем наведения, мы гарантируем соответствие каждому микрону вашего чертежа.
Готовы обсудить ваш проект? Наши инженеры готовы провести предварительный анализ чертежей и предложить оптимизированное решение по материалам и технологии литья.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы обеспечить бесперебойную поставку качественных компонентов для ваших задач.