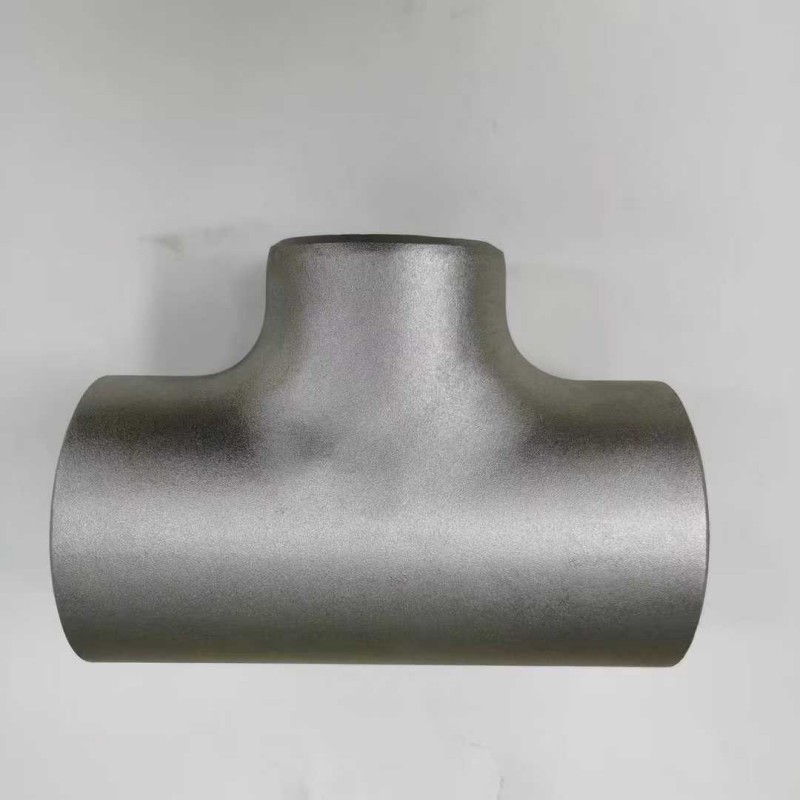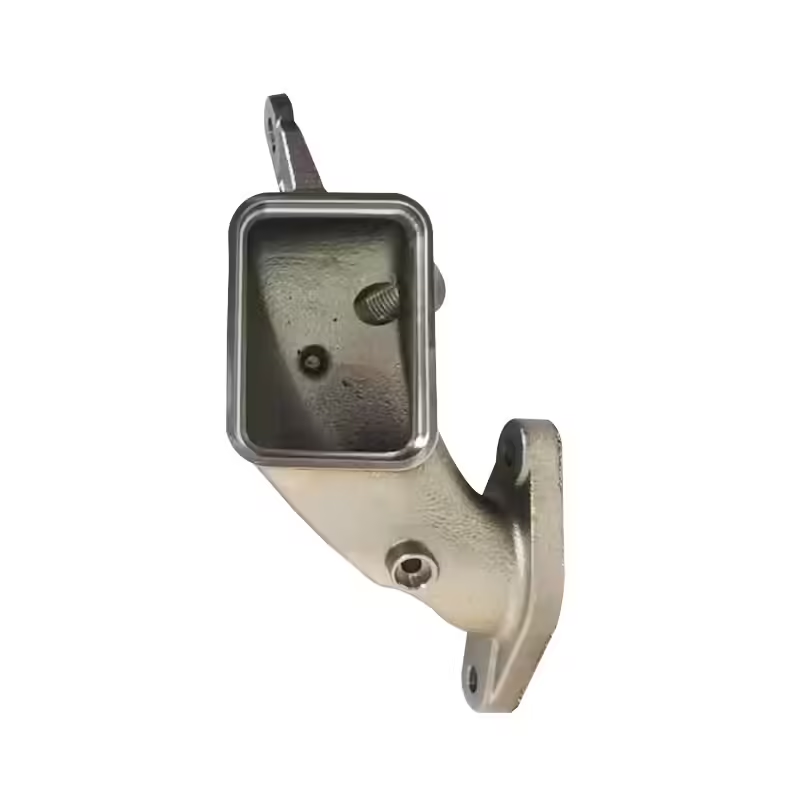
Клапан корпуса масляного фильтра – Высокое качество
2026-10-16
- Критическая роль корпуса масляного фильтра в надежности гидравлических систем
- Технические требования и стандарты качества (ГОСТ, ISO, SAE)
- Типичные дефекты литья и их влияние на эксплуатацию
- Почему китайское литье становится стандартом для европейских OEM?
- Кейс: Оптимизация конструкции корпуса для промышленного насоса
- Как выбрать надежного поставщика: Чек-лист для закупщика
- Заключение и следующие шаги
Критическая роль корпуса масляного фильтра в надежности гидравлических систем
В современной промышленной инженерии и автомобилестроении система смазки часто воспринимается как второстепенный узел, пока не происходит критический сбой. Однако опыт показывает, что до 40% преждевременных отказов подшипников и поршневых групп связаны именно с загрязнением масла или потерей давления в контуре. Центральным элементом, обеспечивающим целостность этого контура, является клапан корпуса масляного фильтра. Это не просто металлическая оболочка, а высокоточный гидравлический компонент, работающий в условиях циклических нагрузок, температурных перепадов и агрессивного воздействия химических присадок.
Главное за 30 секунд
- Геометрическая точность решает: Отклонение плоскости прилегания более 0.05 мм приводит к микроподсосам воздуха и кавитации, снижая ресурс насоса на 30-50%.
- Материал определяет срок службы: Использование стандартного чугуна вместо легированных сталей или алюминиевых сплавов с контролируемой пористостью недопустимо для давлений свыше 10 бар.
- Сертификация и прослеживаемость: Наличие сертификатов ISO 9001, DNV и протоколов спектрального анализа каждой плавки является обязательным требованием для допуска компонента в серийное производство OEM-конвейеров.
Задача инженера-закупщика или конструктора — найти баланс между стоимостью литья и его эксплуатационными характеристиками. Дешевая отливка с внутренними раковинами или неоднородной структурой металла может стоить компании миллионов рублей убытков из-за гарантийных случаев. В этой статье мы разберем технические требования к производству корпусов фильтров, типичные ошибки при выборе поставщика и то, как современные технологии литья, применяемые ведущими производителями, позволяют исключить эти риски.
Технические требования и стандарты качества (ГОСТ, ISO, SAE)
Корпус масляного фильтра работает в режиме постоянного давления. В легковых автомобилях рабочее давление может достигать 4–6 бар, а в промышленных гидравлических системах — превышать 30–40 бар. При этом температура масла варьируется от -40°C при холодном пуске до +120°C и выше в рабочих режимах. Такие условия диктуют жесткие требования к материалу и геометрии детали.
1. Герметичность и качество поверхности
Самая частая проблема некачественных корпусов — нарушение герметичности по привалочной плоскости. Если поверхность имеет шероховатость выше Ra 3.2 или коробление после термообработки, уплотнительное кольцо не сможет обеспечить надежное sealing. Результат — течь масла и падение давления в системе. Согласно стандартам ISO 9001 и отраслевым спецификациям автопроизводителей, плоскостность посадочного места должна контролироваться с точностью до 0.02–0.05 мм.
Для достижения таких показателей требуется не просто литье, а последующая высокоточная механическая обработка на станках с ЧПУ. Литая заготовка должна иметь достаточные припуски, но при этом быть максимально близкой к конечной форме (near-net-shape), чтобы снизить затраты на механообработку.
2. Материаловедение: выбор сплава
Традиционно корпуса фильтров изготавливают из алюминиевых сплавов (например, АЛ9, AlSi12) или чугуна (СЧ20, GG20). Однако для высоконагруженных применений, таких как турбированные двигатели или промышленные редукторы, требуются более прочные материалы. Здесь на первый план выходят стали и специальные сплавы.
Опыт нашей команды показывает, что использование дешевых аналогов алюминия с высоким содержанием железа приводит к хрупкости корпуса при вибрационных нагрузках. Вибрация двигателя передается на фильтр, и микротрещины в структуре металла быстро развиваются в сквозные разломы. Качественный сплав должен проходить строгий спектральный анализ. Каждая партия металла должна сопровождаться сертификатом химического состава, подтверждающим соответствие марке материала.
3. Стойкость к коррозии и кавитации
Масляная среда содержит продукты износа, влагу и кислотные соединения. Внутренняя поверхность корпуса подвергается эрозионному износу. Если литье имеет скрытую пористость, масло проникает в микрополости, вызывая внутреннюю коррозию и eventual разрушение стенки. Технология литья по выплавляемым моделям (Lost Wax Casting), которую мы активно используем, позволяет получать отливки с высокой плотностью структуры, минимизируя риск газовой пористости.
Инженерный совет: При заказе партии всегда требуйте отчет о механических свойствах (предел прочности, относительное удлинение) и результаты неразрушающего контроля (УЗК или рентген) для критических зон корпуса.
Типичные дефекты литья и их влияние на эксплуатацию
Понимание природы дефектов помогает закупщику правильно составить техническое задание и отсеять недобросовестных подрядчиков. Рассмотрим три наиболее опасных дефекта, встречающихся в корпусах фильтров низкого качества.
| Тип дефекта | Причина возникновения | Последствия для системы | Метод контроля |
|---|---|---|---|
| Газовая пористость | Нарушение режима дегазации расплава, высокая влажность формовочной смеси. | Снижение герметичности, утечки масла под давлением, снижение прочности стенки. | Рентгеновский контроль, испытание давлением (air leak test). |
| Усадочные раковины | Неправильный расчет литниковой системы, локальные перегревы в толстых сечениях. | Концентрация напряжений, риск трещинообразования при вибрации. | Ультразвуковой контроль (УЗК), визуальный осмотр после механообработки. |
| Холодные спаи | Низкая температура заливки, сложная геометрия тонких стенок. | Полное нарушение целостности детали, мгновенный отказ при сборке. | Визуальный контроль, капиллярная дефектоскопия. |
Особенно опасны усадочные раковины в зонах крепления резьбовых соединений. При затяжке фильтра или датчика давления возникает локальное напряжение, которое раскалывает металл вокруг скрытой полости. В нашей практике был зафиксирован случай, когда партия корпусов из низкокачественного алюминия показала коэффициент брака 15% именно по этой причине. Клиент понес убытки не только из-за стоимости брака, но и из-за остановки конвейера.
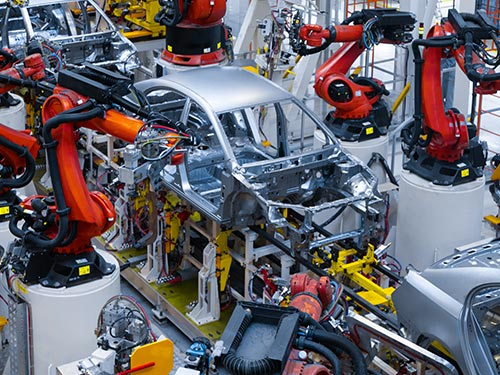
Именно поэтому компания ООО «Шанхайское промышленно-торговое Лэйрво» внедрила систему роботизированной автоматической линии сборки оболочек и печи термообработки с контролем в реальном времени. Это позволяет стабилизировать процесс кристаллизации металла и исключить человеческий фактор на этапе формирования литейной формы. Более 3500 форм для точного литья, находящихся в нашем распоряжении, обеспечивают возможность быстрого запуска производства даже сложных конфигураций корпусов с минимальным риском дефектов.
Почему китайское литье становится стандартом для европейских OEM?
Миф о том, что китайское литье — это всегда “дешево и сердито”, давно развеян ведущими мировыми брендами. Сегодня Китай является мировым лидером в производстве высокоточных компонентов благодаря сочетанию передовых технологий и масштабируемости. Однако рынок неоднороден. Ключевое отличие профессионального производителя от гаражного цеха — наличие интегрированной системы контроля качества и способность работать со сложными сплавами.
Технологическое превосходство: Литье по выплавляемым моделям
Для производства корпусов масляных фильтров сложной геометрии (с интегрированными каналами, креплениями датчиков и байпасными клапанами) традиционное песчаное литье часто не обеспечивает необходимой чистоты поверхности и точности. Литье по выплавляемым моделям (Investment Casting) решает эту проблему. Этот метод позволяет получать детали с допуском CT4-CT6 по ISO 8062 и шероховатостью поверхности Ra 1.6–3.2 без дополнительной обработки.
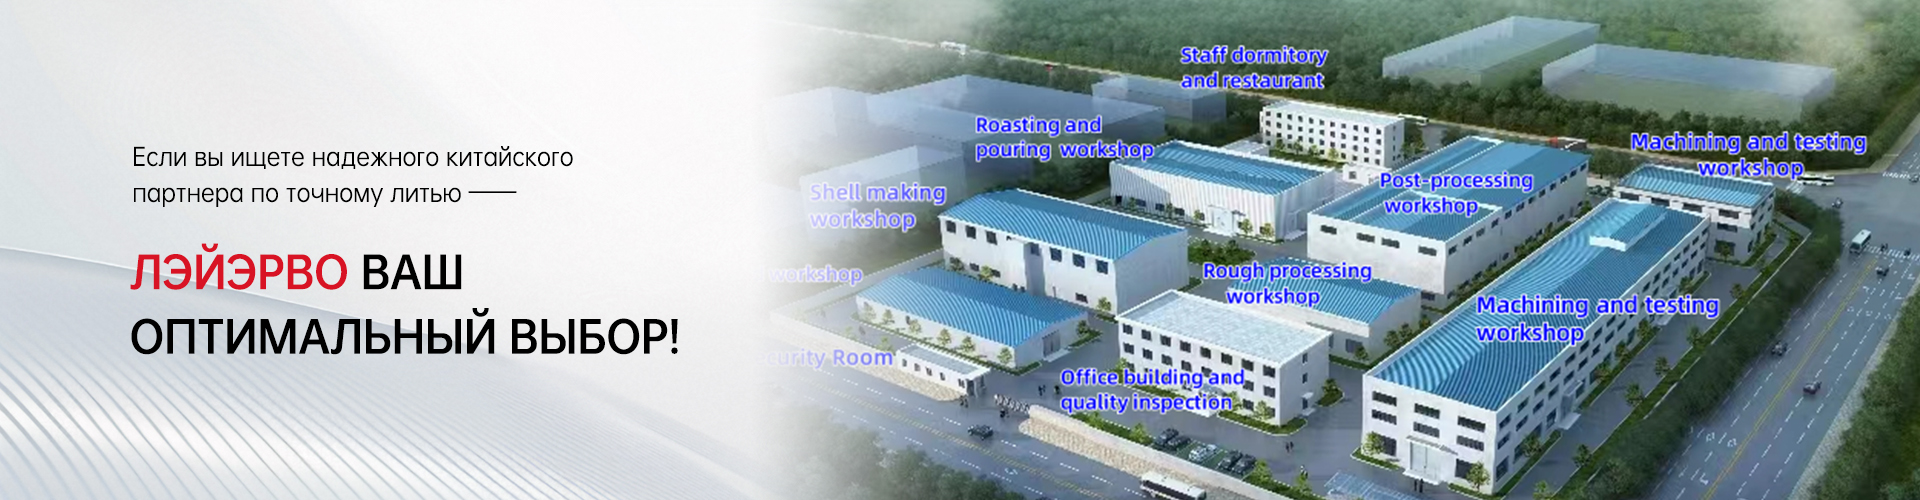
Компания ООО «Шанхайское промышленно-торговое Лэйрво», основанная в 2007 году в городе Тайсин, специализируется именно на таких комплексных решениях. Наша производственная площадь nearly 24 000 квадратных метров оснащена оборудованием, позволяющим выпускать отливки массой от 1 кг до 850 кг. Мы работаем с широким спектром материалов: от углеродистых и легированных сталей до нержавеющих сплавов, Хастеллоя и Монеля. Это дает нашим партнерам из Европы и Северной Америки уверенность в том, что они получат деталь, полностью соответствующую чертежу, будь то стандартный чугунный корпус или экзотический сплав для агрессивных сред.
Экономическая эффективность и логистика
Прямые поставки от производителя исключают наценки посредников. Годовой объем производства нашей компании превышает 100 миллионов юаней, а более 95% продукции экспортируется. Такая масштабность позволяет оптимизировать затраты на закупку сырья и энергоносители, предлагая клиентам конкурентные цены без потери качества. Кроме того, мы берем на себя вопросы логистики и таможенного оформления, предоставляя полный пакет документов, включая сертификаты происхождения и соответствия стандартам SE и DNV.
Важным аспектом является гибкость взаимодействия. Мы предлагаем модели OEM/ODM, что означает возможность изготовления деталей по вашим чертежам или совместной разработки конструкции для оптимизации веса и стоимости. Техническая поддержка на всех этапах — от прототипирования до серийного производства — позволяет сократить время выхода продукта на рынок (Time-to-Market) на 30-40%.
Кейс: Оптимизация конструкции корпуса для промышленного насоса
Чтобы проиллюстрировать подход к решению инженерных задач, рассмотрим реальный пример сотрудничества с одним из лидеров рынка насосного оборудования (аналог групп Зульцер или Эмерсон). Клиент столкнулся с проблемой вибрации и шума в новом поколении промышленных насосов. Анализ показал, что причиной является резонанс корпуса масляного фильтра, который был изготовлен методом песчаного литья и имел неравномерную толщину стенок.
Решение: Инженеры ООО «Шанхайское промышленно-торговое Лэйрво» предложили перепроектировать корпус, используя технологию литья по выплавляемым моделям из высокопрочного алюминиевого сплава. Была изменена геометрия ребер жесткости и добавлены демпфирующие элементы непосредственно в конструкцию отливки. Благодаря наличию собственной базы из более чем 1000 форм для песчаного литья и 3500 форм для точного литья, мы смогли быстро изготовить прототипы и провести испытания.
Результат: Новый корпус обеспечил снижение уровня шума на 4 дБ и повышение виброустойчивости на 25%. Клиент получил деталь с идеальной геометрией, что упростило сборку узла и снизило трудозатраты на монтажной линии на 15%. Этот кейс подтверждает, что правильный выбор технологии литья и партнера способен трансформировать проблемный узел в конкурентное преимущество продукта.
Как выбрать надежного поставщика: Чек-лист для закупщика
Выбор поставщика корпусов масляных фильтров — это стратегическое решение. Ошибка может стоить репутации бренда. Используйте следующий чек-лист при оценке потенциальных партнеров:
- Проверка сертификации: Убедитесь, что производитель сертифицирован по ISO 9001:2015. Для автомобильной отрасли желательна сертификация IATF 16949. Наличие сертификатов DNV, CE или SE говорит о высоком уровне производственной культуры.
- Аудит производственных мощностей: Запросите видео-тур или посетите завод. Обратите внимание на наличие автоматических линий, печей термообработки и лабораторий спектрального анализа. Ручной труд должен быть сведен к минимуму на критических этапах.
- Контроль качества: Спросите, как осуществляется контроль каждой партии. Обязательны ли испытания давлением? Проводится ли выборочный рентген-контроль? Поставщик должен предоставлять подробные отчеты (COC – Certificate of Conformity) с каждым shipment.
- Опыт в вашей отрасли: Производитель, имеющий опыт работы с лидерами рынка (такими как Henley, Sulzer, Emerson), уже прошел жесткий аудит качества этих корпораций. Это служит косвенным подтверждением его надежности.
- Прозрачность цепочки поставок: Хороший партнер использует ERP-системы для сквозной прослеживаемости продукции. Вы должны знать, из какой плавки металла сделана ваша деталь, и иметь доступ к истории ее производства.
Коэффициент повторных заказов наших клиентов достигает 95%. Это лучший индикатор того, что мы не просто продаем металл, а предоставляем надежность и предсказуемость. Долгосрочное сотрудничество строится на доверии, которое зарабатывается каждым отгруженным изделием, каждым вовремя предоставленным документом и каждой решенной технической проблемой.
Заключение и следующие шаги
Клапан корпуса масляного фильтра — это маленький компонент с большой ответственностью. Его качество напрямую влияет на долговечность всего агрегата. Выбор в пользу профессионального производителя, такого как ООО «Шанхайское промышленно-торговое Лэйрво», означает инвестицию в стабильность вашего производства и удовлетворенность ваших конечных клиентов. Мы объединяем 20-летний опыт, передовые технологии литья и строгий контроль качества, чтобы поставлять продукцию, превосходящую ожидания.
Не рискуйте качеством своей продукции. Свяжитесь с нами сегодня для обсуждения вашего технического задания. Наши инженеры готовы провести бесплатный анализ ваших чертежей и предложить оптимальное технологическое решение.
Готовы повысить надежность ваших изделий?
Запросите коммерческое предложение и технический паспорт