Корпус погружного насоса: детали под заказ
2026-10-18
- Инженерные требования к корпусу погружного насоса: от гидродинамики до металлургии
- Технологии производства: почему литье по выплавляемым моделям выигрывает
- Контроль качества и сертификация: гарантия отсутствия скрытых дефектов
- Логистика и коммерческие условия работы с производителем
- Частые ошибки при закупке корпусов насосов и как их избежать
- Заключение: инвестиция в надежность
Инженерные требования к корпусу погружного насоса: от гидродинамики до металлургии
Главное за 30 секунд:
- Критичность геометрии: Отклонение формы корпуса более чем на 0.5 мм приводит к кавитационному разрушению рабочего колеса и падению КПД насоса на 15-20%.
- Выбор сплава: Для агрессивных сред (нефтегаз, химия) стандартная сталь 20Л не подходит; требуется использование дуплексной нержавеющей стали или сплавов типа Hastelloy C-276 с последующей пасивацией.
- Надежность поставщика: Ключевой фактор снижения TCO (совокупной стоимости владения) — наличие у производителя собственной лаборатории спектрального анализа и сертификации по стандартам DNV/SE, что исключает риск скрытых дефектов литья.
Корпус погружного насоса — это не просто защитная оболочка, а сложный гидравлический элемент, определяющий эффективность всей насосной станции. В условиях высоких давлений, абразивного износа и коррозионно-активных сред, ошибки в проектировании или производстве этой детали ведут к катастрофическим последствиям: от разгерметизации электродвигателя до полного выхода узла из строя в течение первых месяцев эксплуатации.
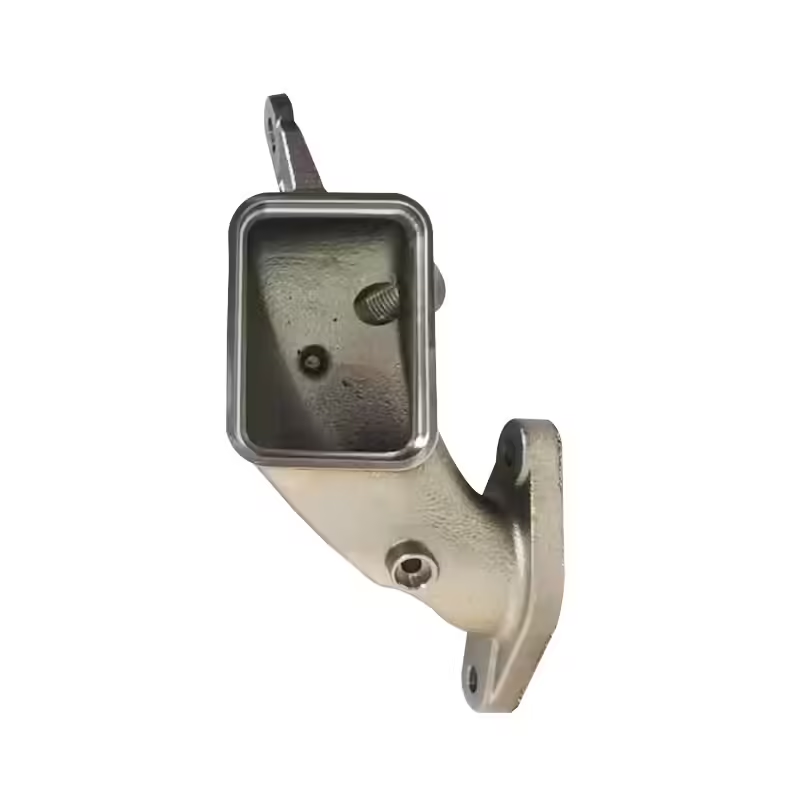
В нашей инженерной практике мы неоднократно сталкивались с ситуациями, когда экономия на качестве литья оборачивалась многократными затратами на ремонт. Например, при замене стандартного песчаного литья на прецизионное литье по выплавляемым моделям для корпуса насоса серии NRS, нам удалось снизить шероховатость внутренней поверхности с Ra 12.5 до Ra 3.2. Это простое изменение позволило уменьшить гидравлические потери на трение и повысить общий КПД агрегата на 4.8%, что для промышленного объекта означает экономию миллионов рублей на электроэнергии ежегодно.
Заказывая корпус погружного насоса: детали под заказ, инженер-конструктор и закупщик должны учитывать не только геометрические размеры, но и металлургическую структуру материала, методы контроля качества и соответствие международным стандартам, таким как ГОСТ Р ИСО 9001-2015 и требованиям ТР ТС 010/2011 «О безопасности машин и оборудования».
Гидродинамическая эффективность и точность литья
Внутренняя поверхность корпуса формирует проточную часть насоса. Любые неровности, приливы или раковины, характерные для дешевого литья в земляные формы, создают зоны турбулентности. Эти зоны являются очагами кавитации — процесса образования и схлопывания пузырьков пара, который вырывает микрочастицы металла с поверхности. Со временем это приводит к образованию сквозных свищей.
Для минимизации этих рисков современные производители, такие как ООО «Шанхайское промышленно-торговое Лэйрво», используют технологию литья по выплавляемым моделям (Investment Casting). Этот метод позволяет получать детали со сложной геометрией и высокой степенью чистоты поверхности без необходимости дорогостоящей постобработки внутренних каналов. Наличие более 3500 готовых форм для точного литья в арсенале предприятия позволяет быстро адаптироваться к чертежам заказчика, будь то стандартные модели или уникальные OEM-разработки для таких гигантов, как Sulzer или Emerson.
Рекомендация инженера: При заказе партии обязательно требуйте протокол измерения шероховатости внутренних поверхностей. Для высоконапорных насосов значение Ra не должно превышать 6.3 мкм, а для прецизионных агрегатов — 3.2 мкм.
Металлургический выбор: борьба с коррозией и эрозией
Выбор материала корпуса зависит от перекачиваемой среды. Ошибка в выборе марки стали — самая частая причина преждевременного отказа оборудования. Рассмотрим основные группы материалов, применяемые в производстве корпусов:
| Материал | Применение | Преимущества | Ограничения |
|---|---|---|---|
| Углеродистая сталь (WCB, 25Л) | Пресная вода, нейтральные среды, масло. | Низкая стоимость, высокая прочность, хорошая свариваемость. | Подвержена быстрой коррозии в соленой воде и кислых средах. Требует качественного антикоррозионного покрытия. |
| Нержавеющая сталь (AISI 304/316, 12Х18Н10Т) | Пищевая промышленность, морская вода, слабокислые среды. | Высокая коррозионная стойкость, гигиеничность, долговечность. | Более высокая цена. AISI 316 предпочтительнее для хлоридсодержащих сред благодаря наличию молибдена. |
| Дуплексная сталь (2205) | Нефтегазовая отрасль, опреснительные установки. | Сочетание высокой прочности (в 2 раза выше обычной нержавейки) и устойчивости к питтинговой коррозии. | Сложность механической обработки, чувствительность к режимам термообработки. |
| Специальные сплавы (Hastelloy, Monel, Co-Cr) | Агрессивная химия, высокие температуры, абразивные шламы. | Экстремальная химическая стойкость, устойчивость к эрозионному износу. | Высокая стоимость сырья и литья. Целесообразно только для критических узлов. |
ООО «Шанхайское промышленно-торговое Лэйрво» работает с более чем 60 марками материалов, включая кобальтовые сплавы и Монель. Важно понимать, что сам факт использования “нержавейки” не гарантирует качества. Структура металла должна быть однородной. Наличие микропор или неметаллических включений резко снижает коррозионную стойкость. Именно поэтому каждая партия отливок массой от 1 кг до 850 кг сопровождается полным пакетом документации, включая анализ химического состава и отчет о механических свойствах.
Технологии производства: почему литье по выплавляемым моделям выигрывает
Традиционное литье в песчано-глинистые формы (Green Sand Casting) остается популярным для крупногабаритных деталей низкой точности. Однако для корпусов погружных насосов, где важна балансировка и герметичность соединений, этот метод часто проигрывает литью по выплавляемым моделям (Lost Wax Casting).
Сравнение методов производства корпусов
При выборе технологии изготовления корпуса погружного насоса: детали под заказ, необходимо сопоставить технические требования с возможностями метода.
- Точность размеров: Литье по выплавляемым моделям обеспечивает класс точности CT4-CT6 по ISO 8062, тогда как песчаное литье обычно ограничивается классами CT8-CT11. Это означает, что при использовании восковых моделей механическая обработка посадочных мест под подшипники и уплотнения может быть сведена к минимуму или исключена вовсе, что снижает себестоимость детали.
- Качество поверхности: Поверхность отливок после выплавляемых моделей имеет шероховатость Ra 1.6–3.2 мкм, что близко к качеству механической обработки. Песчаное литье дает Ra 12.5–25 мкм, требуя обязательной зачистки и шлифовки, которая может нарушить геометрию тонких стенок.
- Сложность геометрии: Технология wax-loss позволяет создавать внутренние каналы сложной формы с помощью керамических стержней, которые невозможно изготовить для песчаных форм. Это критично для современных энергоэффективных насосов с оптимизированной гидравликой.
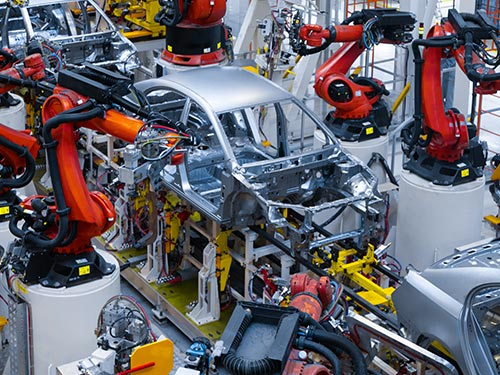
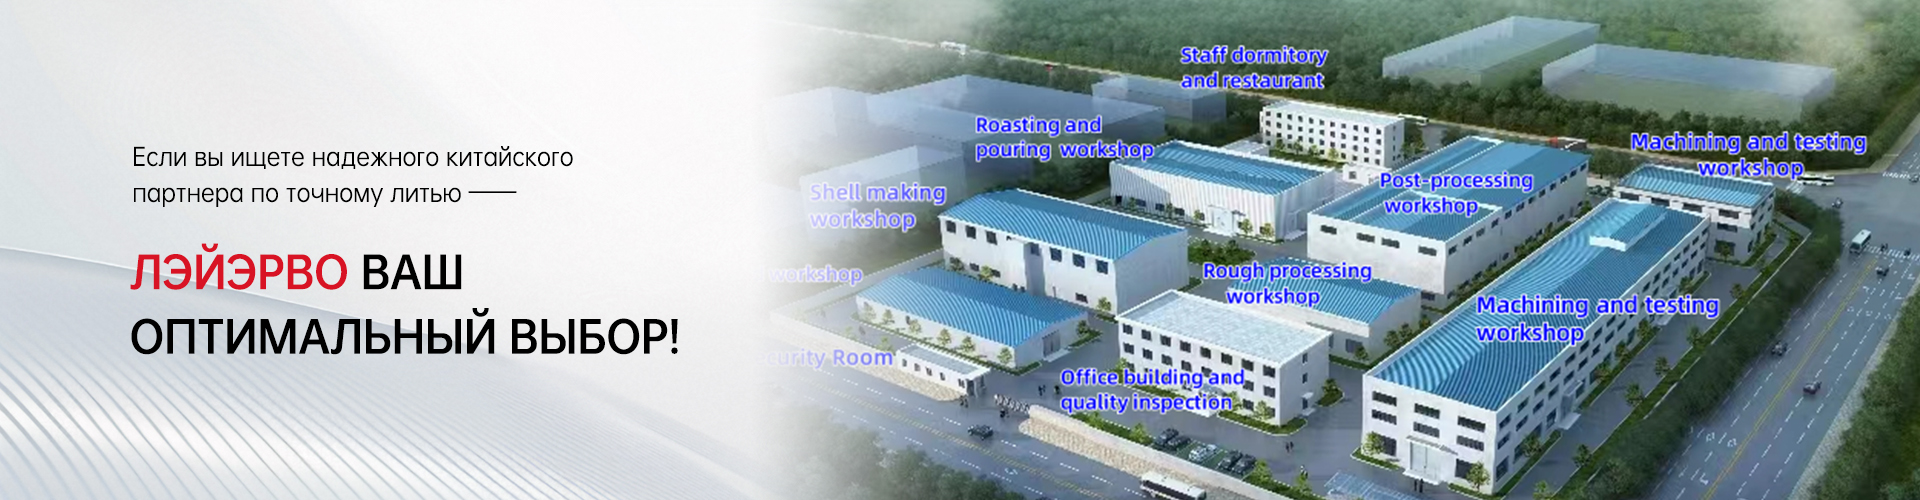
Производственная база в Тайсине (провинция Цзянсу), где расположены мощности ООО «Шанхайское промышленно-торговое Лэйрво», оснащена роботизированной автоматической линией сборки оболочек. Это исключает человеческий фактор на этапе формирования керамической формы, обеспечивая стабильность параметров от партии к партии. Годовой объем производства превышает 100 миллионов юаней, что подтверждает способность предприятия масштабироваться под крупные заказы европейских и американских клиентов.
Важно: Несмотря на преимущества, литье по выплавляемым моделям имеет ограничение по максимальному весу детали (обычно до 50-100 кг для сложных конфигураций, хотя технологии компании позволяют работать с деталями до 850 кг, используя комбинированные методы). Для сверхтяжелых корпусов магистральных насосов может потребоваться гибрид технологий или переход на литье в холоднотвердеющие смеси (Cold Box).
Контроль качества и сертификация: гарантия отсутствия скрытых дефектов
В B2B-секторе, особенно при работе с критическим оборудованием, цена ошибки исчисляется не стоимостью детали, а стоимостью простоя производственной линии. Поэтому система контроля качества (QC) является неотъемлемой частью продукта.
Этапы неразрушающего контроля (NDT)
Профессиональный производитель обязан проводить следующий комплекс испытаний перед отгрузкой:
- Визуальный контроль (VT): Проверка на наличие поверхностных трещин, недоливов и раковин. Выполняется согласно стандартам ISO 3059.
- Капиллярный контроль (PT): Выявление микротрещин, невидимых глазу, с использованием цветных пенетрантов. Критично для зон термического влияния и переходов сечений.
- Магнитопорошковый контроль (MT): Применяется для ферромагнитных сталей для обнаружения подповерхностных дефектов.
- Ультразвуковой контроль (UT): Позволяет оценить целостность металла в толще стенки, выявить внутренние поры и непровары. Обязателен для корпусов, работающих под высоким давлением.
- Гидравлические испытания: Проверка герметичности корпуса давлением, превышающим рабочее в 1.5 раза. Это финальный тест, подтверждающий надежность изделия.
Компания ООО «Шанхайское промышленно-торговое Лэйрво» внедрила систему сквозной прослеживаемости продукции. Каждая отливка имеет уникальный идентификатор, позволяющий проследить всю историю её производства: от плавки металла и результатов спектрального анализа до параметров термообработки. Продукция сертифицирована по стандартам SE и DNV, что открывает доступ к проектам в судостроении и оффшорной нефтедобыче, где требования к документации максимально жесткие.
Коэффициент повторных заказов клиентов достигает 95%. Эта цифра красноречиво говорит о том, что строгий контроль на каждом этапе и нулевой уровень брака при серийном производстве — не маркетинговый слоган, а реальная практика, выгодная покупателю.
Логистика и коммерческие условия работы с производителем
При импорте промышленных компонентов из Китая ключевыми факторами становятся не только цена EXW (Ex Works), но и логистическая прозрачность, таможенная очистка и защита интеллектуальной собственности.
Модели взаимодействия: OEM и ODM
Мы предлагаем гибкие модели партнерства. Если у вас есть готовые чертежи, мы работаем по схеме OEM (Original Equipment Manufacturer), гарантируя соблюдение всех допусков и посадок. Если же вы находитесь на стадии разработки, наши инженеры помогут оптимизировать конструкцию детали для литья (DFM – Design for Manufacturing). Это позволяет снизить вес детали, уменьшить расход металла и упростить механическую обработку, не теряя в прочности.
Сотрудничество с мировыми лидерами, такими как Hanley, Sulzer, Emerson и Puratic, сформировало у компании культуру сервиса, соответствующую западным стандартам. Мы понимаем важность сроков поставки (Lead Time). Благодаря наличию более 1000 форм для литья в песчаные формы и 3500 форм для точного литья, мы можем обеспечить быстрый запуск производства. Стандартный срок изготовления опытной партии составляет 15-20 дней, серийной — от 30 дней в зависимости от объема.
Финансовая и упаковочная поддержка
Для защиты деталей при международной транспортировке используется индивидуальная упаковка с антикоррозионными материалами (VCI-пленка) и деревянными ящиками, соответствующими стандарту ISPM 15. Это предотвращает повреждение поверхностей и возникновение транспортной коррозии во время морских перевозок в Европу, Северную Америку или Россию.
Мы также предоставляем финансовую поддержку и возможности для дистрибуционного партнерства. Прямая работа с заводом-производителем исключает наценки посредников, позволяя вам конкурировать по цене на своем локальном рынке, сохраняя при этом маржинальность.
Частые ошибки при закупке корпусов насосов и как их избежать
На основе анализа рекламаций и опыта эксплуатации, можно выделить три типичные ошибки заказчиков:
- Игнорирование термообработки: Многие дешевые поставщики пропускают этап нормализации или закалки с отпуском. Это приводит к тому, что корпус имеет неравномерную твердость и внутренние напряжения, которые “выстреливают” деформацией при первой же нагрузке. Требуйте протокол термообработки для каждой плавки.
- Некорректный выбор аналога материала: Замена европейской марки стали на китайский аналог без тщательного сравнения химических составов. Например, китайская сталь 0Cr18Ni9 не всегда полностью идентична AISI 304 по содержанию никеля и хрома, что может снизить коррозионную стойкость. Специалисты ООО «Шанхайское промышленно-торговое Лэйрво» проводят полный спектральный анализ для подтверждения эквивалентности.
- Отсутствие входного контроля: Надежда на честность поставщика. Даже при наличии сертификатов, рекомендуется проводить независимое тестирование третьей стороной (например, SGS или BV) перед отгрузкой. Мы приветствуем такой подход и предоставляем полный доступ к нашей лаборатории.
Заключение: инвестиция в надежность
Выбор поставщика корпусов для погружных насосов — это стратегическое решение. Качество литой детали закладывается на этапе проектирования формы, реализуется при плавке металла и контролируется на каждом шагу производства. Компания ООО «Шанхайское промышленно-торговое Лэйрво» предлагает не просто металлопродукцию, а комплексное инженерное решение, подкрепленное 20-летним опытом, современными технологиями литья и строгой системой менеджмента качества ISO 9001.
Мы готовы взять на себя задачи по изготовлению сложных корпусных деталей из углеродистых, легированных и нержавеющих сталей, а также специальных сплавов. Наша цель — стать вашим надежным и предсказуемым партнером, обеспечивающим бесперебойную работу вашего оборудования.
Не рискуйте репутацией своего бренда качеством комплектующих. Доверьте производство профессионалам, которые понимают ценность каждого микрона точности.
Запросите коммерческое предложение и технический паспорт
Или свяжитесь с нами для консультации по выбору материала: техническая поддержка инженеров Лэйрво