Точное литье из нержавеющей стали – Известный бренд
2026-10-18
- Критерии выбора поставщика: от геометрии до металлургии
- Технология литья по выплавляемым моделям: инженерные нюансы
- Металлургия нержавеющих сталей: выбор сплава под задачу
- Управление качеством и снижение рисков при закупке
- Сценарии применения и экономическая эффективность
- Заключение: стратегия партнерства
Критерии выбора поставщика: от геометрии до металлургии
В современной промышленной закупке термин «известный бренд» в контексте литья из нержавеющей стали перестал означать просто узнаваемое имя на рынке. Для главного инженера или руководителя отдела снабжения это синоним предсказуемости качества, стабильности химического состава сплава и соблюдения жестких допусков. Рынок насыщен предложениями, но лишь малая доля производителей способна обеспечить серийное производство деталей со сложной геометрией без дефектов литейного происхождения.
Главное за 30 секунд
- Технологический приоритет: Литье по выплавляемым моделям (investment casting) обеспечивает точность до CT4-CT5 по ГОСТ 26645-85, что критично для насосных узлов и арматуры высокого давления.
- Материаловедение: Качество нержавеющей стали (AISI 304, 316L, дуплексы) определяется не только сертификатом, но и контролем содержания ферритной фазы и отсутствием микропористости после термообработки.
- Надежность цепочки поставок: Интеграция ERP-систем и наличие собственной лаборатории спектрометрии сокращают риск брака в серийных партиях до уровня менее 0,5%, обеспечивая соответствие стандартам DNV и SE.
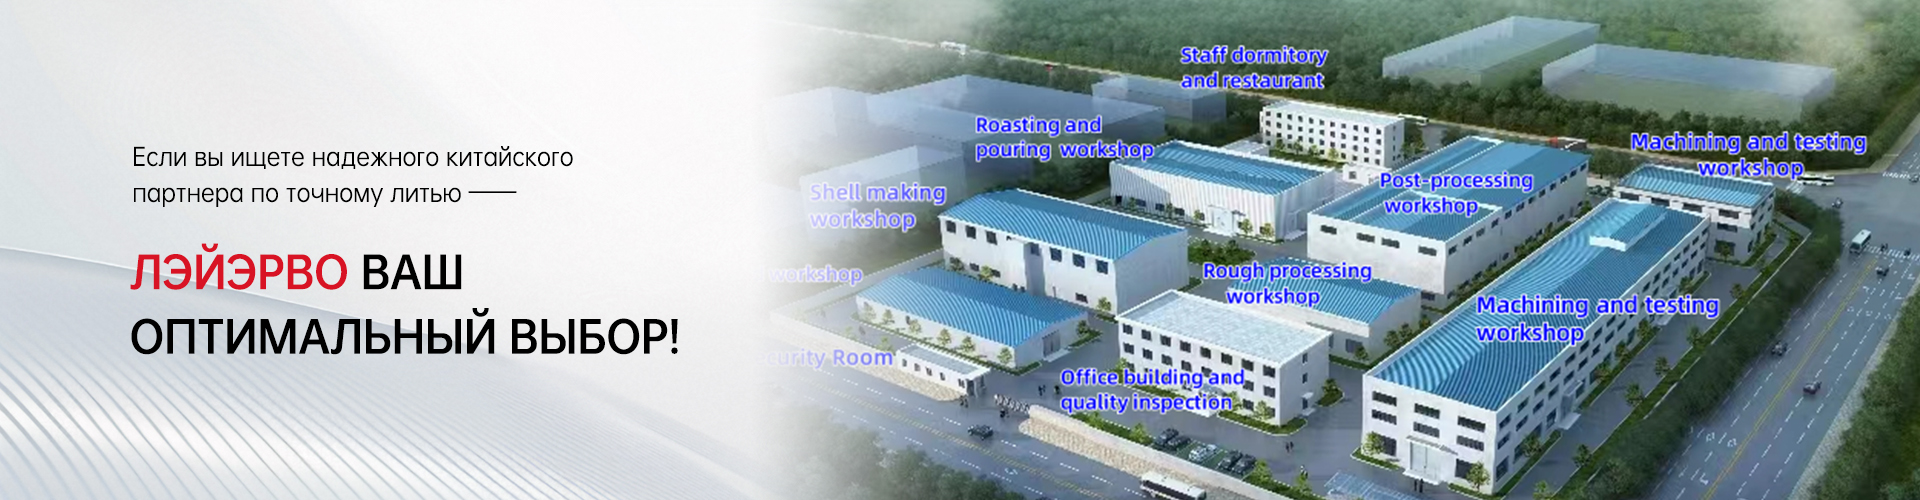
Выбор партнера для производства компонентов из нержавеющих сталей требует глубокого анализа производственных мощностей. Ключевым фактором является не просто наличие печей, а способность контролировать весь цикл: от создания wax-моделей (восковок) до финальной механической обработки на станках с ЧПУ. Компания ООО «Шанхайское промышленно-торговое Лэйрво» демонстрирует подход, при котором более 95% продукции проходит строгий экспортный контроль, ориентируясь на рынки Европы и Северной Америки. Такой уровень дисциплины производства позволяет минимизировать риски простоев оборудования у конечного заказчика из-за несоответствия деталей чертежам.
При оценке поставщика необходимо обращать внимание на его способность работать со специальными сплавами. Стандартные марки AISI 304 и 316 доступны многим, но работа с Хастеллоем, Монелем или кобальтовыми сплавами требует особой культуры плавки и контроля атмосферы в печах. Ошибки на этом этапе приводят к межкристаллитной коррозии, которую невозможно выявить визуальным осмотром. Именно поэтому наличие сертификатов ISO 9001 и подтвержденных протоколов испытаний становится не формальностью, а базовым требованием безопасности эксплуатации.
Технология литья по выплавляемым моделям: инженерные нюансы
Процесс investment casting остается золотым стандартом для получения деталей со сложным внутренним профилем и высокой чистотой поверхности. В отличие от песчаного литья, где шероховатость может достигать Ra 12.5 и выше, технология выплавляемых моделей позволяет достичь Ra 1.6–3.2 мкм практически без дополнительной механической обработки поверхностей, не подлежащих резанию. Это существенно снижает себестоимость конечного изделия, особенно при изготовлении корпусов клапанов, рабочих колес насосов и фитингов.
Контроль усадки и деформаций
Одной из главных проблем при литье нержавеющей стали является высокая температура плавления и значительная линейная усадка (до 2.0–2.5%). Некорректный расчет припусков на усадку приводит к тому, что деталь выходит за пределы поля допуска уже на этапе остывания. В нашей практике встречались случаи, когда партии фланцев браковались из-за овальности посадочных мест, вызванной неравномерным охлаждением толстостенных и тонкостенных участков.
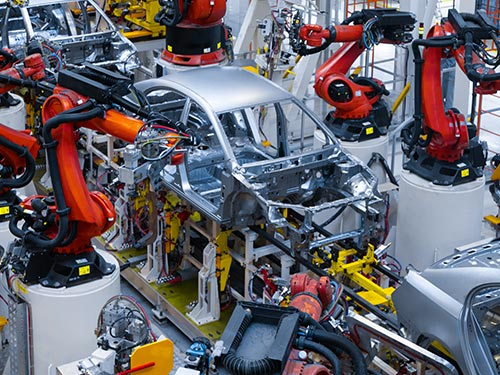
Решение этой проблемы лежит в области цифрового моделирования. Использование современных CAD/CAM систем для проектирования литниковых систем и прогнозного анализа напряжений позволяет компенсировать деформации еще на стадии создания мастер-модели. Производственная база, оснащенная роботизированными линиями сборки оболочек, как это реализовано на предприятиях уровня ООО «Шанхайское промышленно-торговое Лэйрво», обеспечивает идентичность каждой керамической формы. Это исключает человеческий фактор при нанесении слоев огнеупорного материала, что напрямую влияет на геометрическую стабильность отливки массой от 1 кг до 850 кг.
Качество керамических оболочек
Прочность формы определяет возможность получения тонких стенок без прорывов металла. Применение силиконового раствора и композитных процессов формирования оболочки повышает термостойкость формы и ее газопроницаемость. Это критически важно для предотвращения газовых раковин — дефекта, который часто встречается при литье легированных сталей. Если газы не успевают выйти из формы, они остаются в теле детали, создавая очаги напряжения. При динамических нагрузках, характерных для турбинных рабочих колес или шламовых насосов, такие микроскопические дефекты становятся точками начала разрушения.
Инженерам следует требовать от поставщика отчеты о контроле целостности оболочки перед заливкой. Наличие более 3500 готовых форм для точного литья в арсенале производителя говорит о масштабности опыта и способности быстро переключаться между номенклатурой заказов, сохраняя при этом технологическую дисциплину.
Металлургия нержавеющих сталей: выбор сплава под задачу
Понятие «нержавеющая сталь» слишком обширно для профессиональной спецификации. Для корректного подбора материала необходимо анализировать условия эксплуатации: температуру, давление, агрессивность среды и наличие абразивных частиц. Ошибка в выборе марки стали может стоить компании миллионов рублей на замене вышедшего из строя узла и остановке производственной линии.
| Марка стали / Сплав | Ключевые свойства | Типичное применение в промышленности | Ограничения |
|---|---|---|---|
| AISI 304 (08Х18Н10) | Хорошая коррозионная стойкость в мягких средах, высокая пластичность. | Пищевое оборудование, общепромышленная арматура, корпуса насосов для воды. | Неустойчива к хлоридам и морским условиям. |
| AISI 316L (03Х17Н14М3) | Добавление молибдена повышает стойкость к питтинговой коррозии. | Химическая промышленность, морской транспорт, фармацевтика, целлюлозно-бумажное производство. | Более высокая стоимость по сравнению с 304. |
| Duplex (2205) | Двухфазная структура (аустенит+феррит), высокая прочность, стойкость к коррозионному растрескиванию. | Нефтегазовая отрасль, опреснительные установки, теплообменники. | Сложность механической обработки, чувствительность к температуре сварки/литья. |
| Hastelloy / Monel | Экстремальная стойкость к кислотам, щелочам и высоким температурам. | Агрессивные химические реагенты, авиационные двигатели, специальные клапаны. | Высокая цена сырья, требует особых условий плавки. |
Важно понимать, что химический состав, указанный в сертификате плавки, должен подтверждаться входным контролем на заводе-изготовителе. Лаборатории ведущих производителей, таких как ООО «Шанхайское промышленно-торговое Лэйрво», проводят спектральный анализ каждой плавки. Это гарантирует, что содержание углерода в марке «L» (low carbon) действительно находится на уровне ниже 0.03%, что предотвращает выделение карбидов хрома и потерю коррозионной стойкости в зоне термического влияния.
Мы установили, что многие отказы оборудования происходят не из-за внешнего воздействия, а из-за внутренней неоднородности структуры металла. Поэтому наличие отчетов о механических свойствах (предел текучести, предел прочности, удлинение) и протоколов термообработки является обязательным элементом приемки партии. Термообработка (закалка и отпуск) снимает внутренние напряжения, возникающие при неравномерном охлаждении отливок сложной формы, восстанавливая коррозионную стойкость материала.
Управление качеством и снижение рисков при закупке
В B2B-секторе цена ошибки измеряется не стоимостью самой детали, а убытками от простоя оборудования. Покупка литых компонентов из Китая или других стран с развитой промышленностью часто сопряжена со страхом перед скрытым браком. Однако современные подходы к управлению качеством позволяют нивелировать эти риски полностью.
Интегрированный контроль: от восковки до отгрузки
Эффективная система качества не ограничивается финальным осмотром. Она должна быть встроена в каждый этап производства. На предприятии ООО «Шанхайское промышленно-торговое Лэйрво» внедрена сквозная прослеживаемость продукции. Это означает, что каждая отливка имеет уникальный идентификатор, позволяющий отследить историю ее создания: номер плавки, параметры термообработки, результаты неразрушающего контроля.
Методы неразрушающего контроля (НК), применяемые в отрасли, включают:
- Визуально-измерительный контроль (ВИК): Проверка геометрии и поверхностных дефектов с использованием калибров и шаблонов.
- Капиллярный контроль (ПВК): Выявление микротрещин, невидимых глазу, с помощью пенетрантов.
- Рентгенографический контроль (РК): Обнаружение внутренних пустот, раковин и включений в критически важных зонах детали.
- Ультразвуковой контроль (УЗК): Оценка целостности металла в толстостенных элементах.
Дополнительно доступно независимое тестирование третьей стороной. Для российских заказчиков критически важно наличие сертификации по стандартам ТР ТС (ЕАС) и соответствие требованиям ГОСТ Р ИСО 9001-2015. Продукция, сертифицированная по стандартам SE и DNV, подтверждает свою пригодность для использования в судоходстве и энергетике, что открывает доступ к самым требовательным сегментам рынка.
Логистика и коммерческая гибкость
Помимо технических аспектов, надежность поставщика оценивается по его способности выполнять обязательства в срок. Годовой объем производства свыше 100 миллионов юаней и экспорт в более чем 95% случаев свидетельствуют о налаженных логистических цепочках. Возможность предоставления услуг OEM/ODM позволяет заказчикам получать детали под собственным брендом, с индивидуальной упаковкой и маркировкой, что важно для дистрибьюторов и сервисных центров.
Коэффициент повторных заказов клиентов на уровне 95% является лучшим индикатором удовлетворенности качеством. Долгосрочное сотрудничество с мировыми лидерами, такими как группы Хэнли, Зульцер, Эмерсон и Пюратиг, подтверждает способность производителя соответствовать высочайшим международным стандартам. Эти гиганты индустрии не работают с компаниями, допускающими плавающее качество.
При формировании заказа рекомендуется четко специфицировать требования к упаковке. Литые детали из нержавеющей стали, несмотря на коррозионную стойкость, могут повреждаться механически при транспортировке. Индивидуальная упаковка и брендинг, предлагаемые производителем, защищают товарный вид и облегчают складской учет на стороне покупателя.
Сценарии применения и экономическая эффективность
Рассмотрим практические примеры, где точное литье из нержавеющей стали дает максимальный экономический эффект по сравнению с другими методами изготовления.
Насосное оборудование и гидравлика
Рабочие колеса шламовых насосов и турбинные рабочие колеса подвергаются интенсивному абразивному износу и кавитации. Изготовление таких деталей методом механической обработки из поковок крайне затратно из-за большого объема удаляемого металла и сложности профиля лопаток. Литье по выплавляемым моделям позволяет получить близкую к финишной геометрию, оставляя минимальный припуск на шлифовку рабочих поверхностей. Использование специальных сплавов, таких как высокохромистые чугуны или дуплексные стали, увеличивает ресурс работы насоса на 40-60% по сравнению со стандартными решениями.
Автомобильная промышленность и системы контроля выбросов
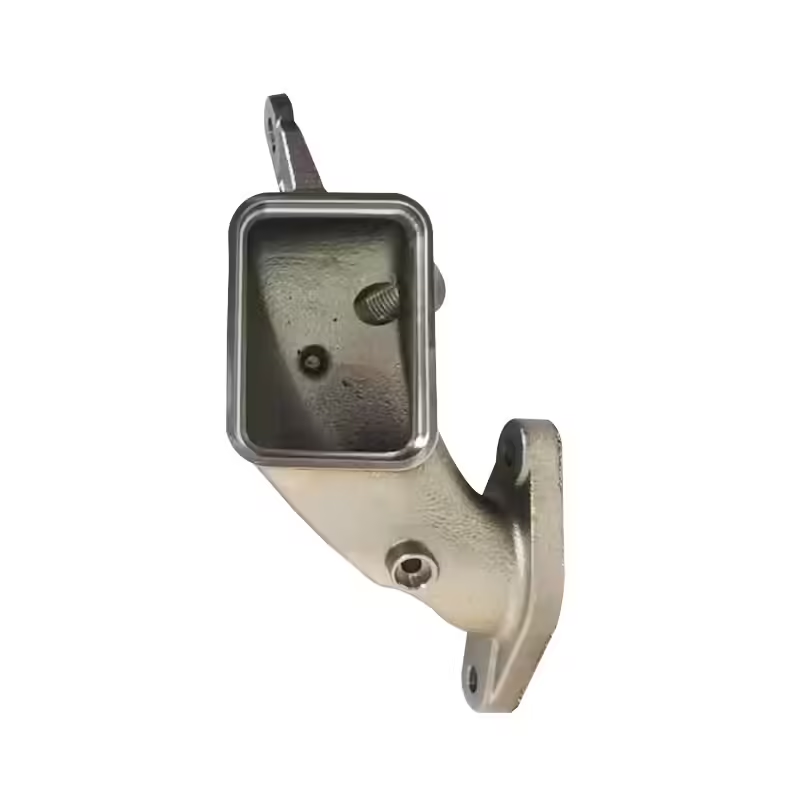
Корпуса клапанов системы рециркуляции отработавших газов (EGR) и компоненты клапанов управления охлаждающей жидкостью работают в условиях высоких температур и термических циклов. Здесь критична размерная стабильность. Смещение оси седла клапана даже на 0.1 мм может привести к нарушению герметичности и росту выбросов. Автоматизированная линия сборки форм и прецизионная механическая обработка на станках с ЧПУ обеспечивают соблюдение этих жестких допусков в массовом производстве. Компании, поставляющие такие компоненты, должны гарантировать нулевой уровень брака при серийном производстве, что достигается за счет статистического контроля процессов (SPC).
Промышленная арматура и фитинги
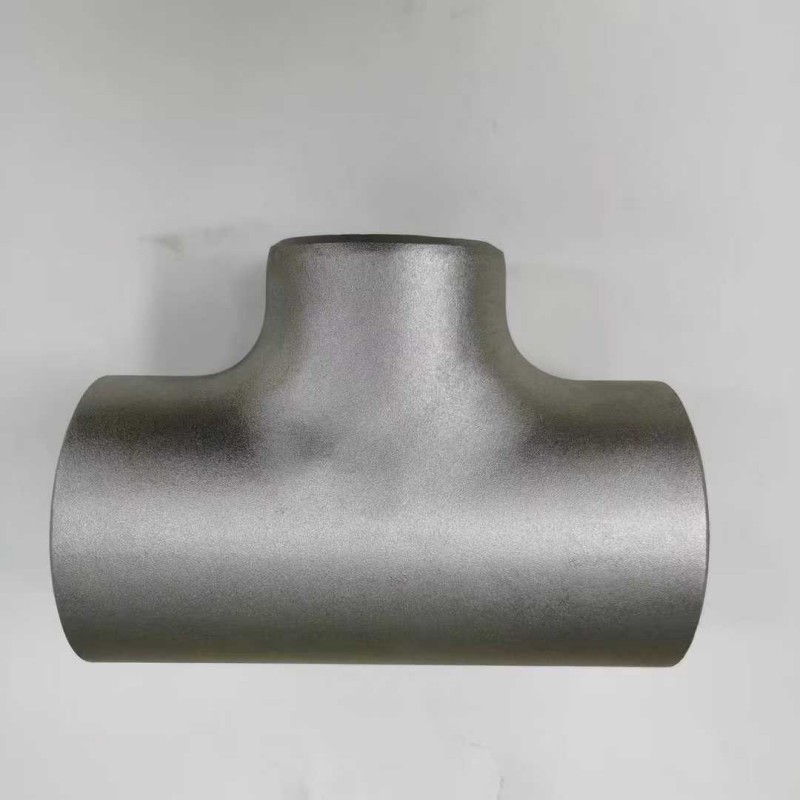
Для трубопроводных систем, транспортирующих агрессивные химикаты, важна абсолютная герметичность соединений. Литые корпуса клапанов и фланцы из AISI 316L или Hastelloy обеспечивают необходимую прочность и химическую инертность. Сложная внутренняя геометрия проточной части, оптимальная с гидродинамической точки зрения, может быть реализована только литьем. Попытка сварить такую конструкцию из листового металла приведет к появлению зон термического влияния, подверженных коррозии, и увеличению веса изделия.
Заключение: стратегия партнерства
Выбор поставщика точного литья из нержавеющей стали — это инвестиция в стабильность вашего собственного производства. Бренд, такой как ООО «Шанхайское промышленно-торговое Лэйрво», предлагает не просто металлические изделия, а комплексное инженерное решение. От поддержки на этапе проектирования (DFM — Design for Manufacturing) до предоставления полного пакета сопроводительной документации и логистической поддержки.
В условиях глобальной конкуренции выигрывают те компании, которые могут предложить баланс между высокой технологичностью, конкурентной ценой и безупречным качеством. Опыт работы с лидерами мирового рынка, наличие собственных разработок и более 20-летний опыт технической команды позволяют решать задачи любой сложности. Будь то единичный прототип из кобальтового сплава или серийная партия из тысяч корпусов насосов, подход остается неизменным: точность, прозрачность и ответственность.
Не позволяйте качеству литья стать слабым звеном в вашей цепи поставок. Оптимизируйте затраты на механическую обработку, улучшите характеристики конечного продукта и снизьте риски рекламаций, выбирая проверенного партнера с доказанной экспертизой.
Готовы обсудить ваш проект? Запросите коммерческое предложение и технический паспорт на интересующую вас номенклатуру. Наши инженеры готовы провести аудит ваших чертежей и предложить оптимальную технологию изготовления для снижения себестоимости без потери качества.