Подшипники двигателей: как выбрать в 2026 году?
2026-10-18
Ключевые критерии выбора: от материалов до геометрии
Главное за 30 секунд:
- Материал корпуса определяет срок службы: В 2026 году стандарт смещается от серого чугуна к высокопрочным сталям и специальным сплавам (Хастеллой, Монель) для агрессивных сред.
- Точность литья влияет на вибронагруженность: Погрешность геометрии более 0.5 мм приводит к дисбалансу ротора и преждевременному износу подшипниковых узлов.
- Сертификация и прослеживаемость обязательны: Наличие паспортов качества по ГОСТ Р ИСО 9001-2015 и протоколов термообработки — единственный способ избежать скрытых дефектов металла.
Выбор подшипниковых узлов для промышленных двигателей в 2026 году перестал быть задачей простого подбора по каталогу. Инженеры сталкиваются с растущими требованиями к энергоэффективности (стандарты IE3, IE4) и экстремальным условиям эксплуатации. Подшипник двигателя — это не изолированный элемент, а часть сложной кинематической системы, где корпус, вал и уплотнения работают как единый организм. Ошибка в выборе материала корпуса или неточность механической обработки посадочных мест приводят к тому, что даже самый дорогой швейцарский или японский подшипник выйдет из строя за 2000 часов наработки вместо заявленных 40 000.
В нашей практике мы неоднократно наблюдали ситуации, когда экономия 15% на стоимости литого корпуса оборачивалась простоем линии стоимостью в десятки тысяч долларов. Например, при перекачке абразивных суспензий использование стандартного чугуна СЧ20 вместо износостойкой стали приводило к эрозии посадочных мест. Зазор увеличивался, возникала вибрация, разрушались сепараторы подшипников. Решение проблемы требовало не просто замены подшипника, а полной перепроектировки узла с применением коррозионностойких сплавов.
Поэтому подход «как выбрать» должен начинаться не с бренда шарикоподшипника, а с анализа условий работы всего узла в сборе. Ключевыми факторами становятся термическая стабильность материала, точность геометрических размеров после литья и качество последующей механообработки.
1. Материаловедение: выбор сплава под конкретную среду
Традиционный серый чугун уходит в прошлое для ответственных применений. В 2026 году инженеры все чаще обращаются к легированным сталям и специальным сплавам. Выбор материала диктуется тремя параметрами: температурой, химической активностью среды и механическими нагрузками.
Для стандартных электродвигателей общего назначения по-прежнему актуальны углеродистые стали. Однако для насосного оборудования, работающего с морской водой, кислотами или щелочами, необходимы нержавеющие стали (например, аналоги AISI 316L) или дуплексные стали. В случаях экстремальных температур или высокоскоростных турбин применяются кобальтовые сплавы, Хастеллой и Монель. Эти материалы обеспечивают сохранение механических свойств при температурах свыше 600°C и полную устойчивость к питтинговой коррозии.
Компания ООО «Шанхайское промышленно-торговое Лэйрво» решает эту задачу за счет широкого материального портфеля. Мы работаем с более чем 60 марками материалов, охватывающими свыше 10 групп сплавов. Это позволяет нам предлагать клиентам не компромиссные, а оптимальные решения. Если ваш двигатель работает в среде с высокой концентрацией хлоридов, мы предложим отливку из супердуплекса или титанового сплава, исключив риск сквозной коррозии корпуса подшипника.
Инженерная рекомендация: Запрашивайте у поставщика сертификат химического состава (Chemical Composition Report) для каждой партии. Отсутствие легирующих элементов (молибдена, никеля) в пределах допусков ГОСТ или ASTM может снизить коррозионную стойкость на 40-50%.
2. Технология литья и точность геометрии
Подшипник требует идеальной соосности посадочных мест. Любое отклонение формы корпуса, полученного литьем, создает предварительное напряжение в подшипнике качения. Это ведет к локальному перегреву и выкрашиванию дорожек качения.
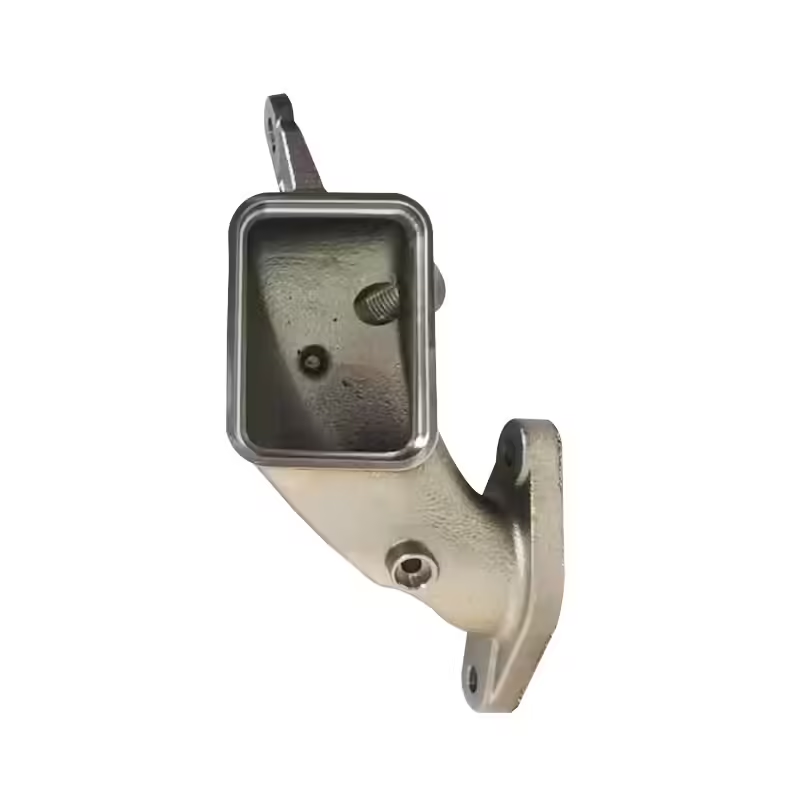
В 2026 году стандартом для сложных корпусов становится литье по выплавляемым моделям (investment casting). Этот метод обеспечивает высокую чистоту поверхности (Ra 3.2–6.3 мкм) и геометрическую точность, близкую к механической обработке. В отличие от песчаного литья, выплавляемые модели позволяют создавать сложные внутренние каналы охлаждения и тонкостенные элементы без потери прочности.
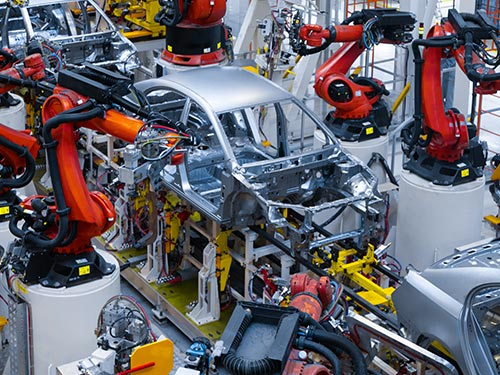
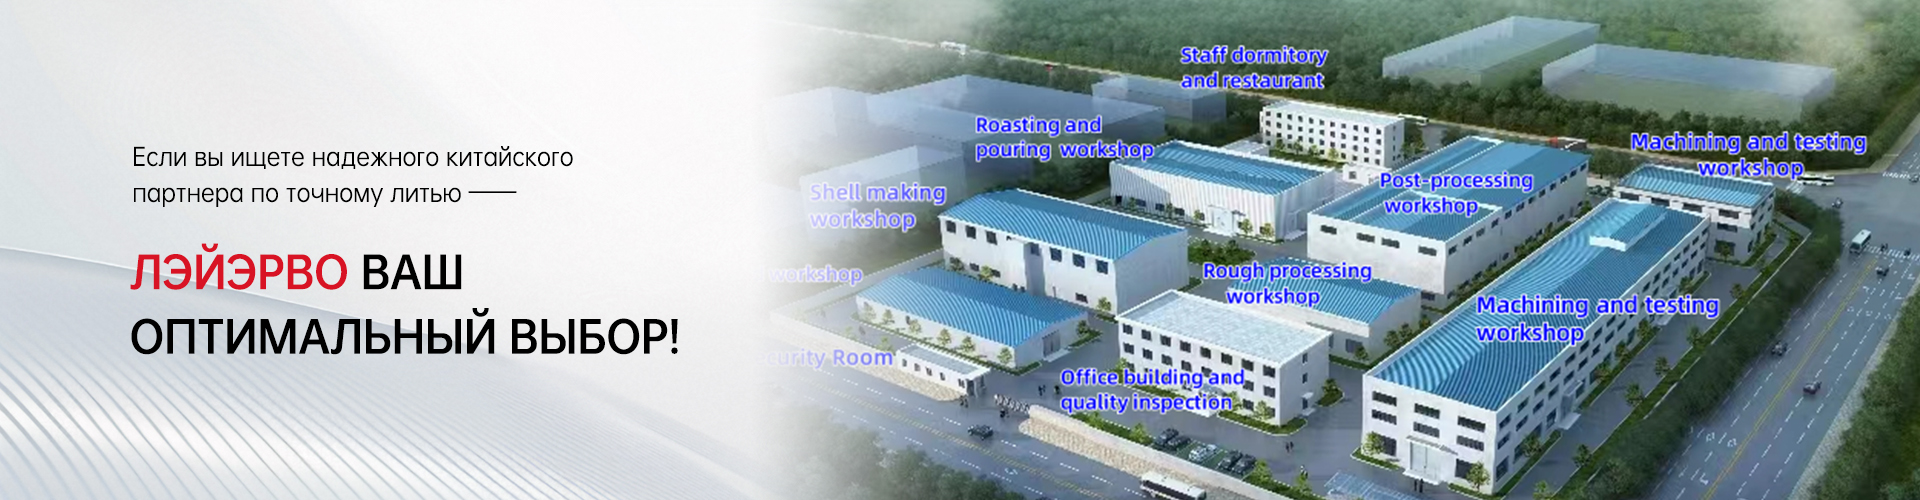
Производственная база ООО «Шанхайское промышленно-торговое Лэйрво» оснащена роботизированной автоматической линией сборки оболочек, что исключает человеческий фактор при формировании литейной формы. В наличии более 3500 форм для точного литья. Мы производим отливки массой от 1 кг до 850 кг, обеспечивая стабильность структуры металла. После литья каждая деталь проходит высокоточную механическую обработку на станках с ЧПУ. Это гарантирует, что посадочные места под подшипники будут иметь допуск не хуже IT6-IT7, что критически важно для высокоскоростных двигателей.
Частая ошибка: Попытка сэкономить на пост-обработке. Литая заготовка всегда имеет остаточные напряжения. Без правильной термообработки и финишной токарной обработки на ЧПУ «поведет» геометрию уже через месяц эксплуатации под нагрузкой.
3. Контроль качества и сертификация: язык доверия в B2B
Для российского и международного рынка наличие бумажного подтверждения качества важнее маркетинговых обещаний. В 2026 году закупщики требуют сквозную прослеживаемость (traceability). Каждая отливка должна быть связана с плавкой металла, режимом термообработки и результатами неразрушающего контроля.
Наша система менеджмента качества сертифицирована по стандарту ГОСТ Р ИСО 9001-2015. Продукция соответствует требованиям ТР ТС 010/2011 «О безопасности машин и оборудования» и имеет маркировку EAC. Для экспортных поставок в Европу и США мы предоставляем документацию по стандартам SE и DNV. Каждая партия сопровождается полным пакетом документов: анализом химического состава, отчетом о механических свойствах (предел текучести, предел прочности, ударная вязкость) и протоколом термообработки.
Дополнительно доступно независимое тестирование третьей стороной. Это особенно важно для крупных инфраструктурных проектов, где цена ошибки исчисляется миллионами рублей. Коэффициент повторных заказов наших клиентов достигает 95%, что является прямым индикатором стабильности нашего качества. Среди наших партнеров — мировые лидеры, такие как группы Хэнли, Зульцер, Эмерсон и Пюратиг, которые предъявляют жестчайшие требования к входящему контролю.
Сравнительный анализ технологий производства корпусов
Чтобы облегчить выбор технологии изготовления корпусов подшипников и двигателей, мы подготовили сравнительную таблицу основных методов, применяемых в 2026 году.
| Параметр | Литье по выплавляемым моделям (Investment Casting) | Литье в песчаные формы (Sand Casting) | Механическая обработка из поковок/проката |
|---|---|---|---|
| Точность размеров | Высокая (допуск CT4-CT6) | Средняя (допуск CT8-CT12) | Очень высокая (допуск IT5-IT6) |
| Чистота поверхности | Ra 3.2–6.3 мкм (минимальная пост-обработка) | Ra 12.5–25 мкм (требует серьезной механообработки) | Ra 0.8–1.6 мкм |
| Сложность геометрии | Очень высокая (тонкие стенки, сложные полости) | Средняя (ограничения по извлечению модели) | Низкая (ограничено возможностями ЧПУ) |
| Себестоимость при средних сериях | Оптимальная | Низкая для крупных деталей | Высокая (большие потери материала в стружку) |
| Применимость для спецсплавов | Идеально (Хастеллой, Инконель, титан) | Ограничено (риск реакций с формой) | Затруднено (трудность обработки твердых сплавов) |
Как видно из таблицы, для большинства промышленных двигателей и насосных агрегатов литье по выплавляемым моделям является золотой серединой между стоимостью и качеством. Именно на этой технологии специализируется ООО «Шанхайское промышленно-торговое Лэйрво», обеспечивая нашим клиентам конкурентное преимущество на рынке.
Типичные ошибки при закупке и их последствия
Анализ рекламаций за последние 5 лет выявляет три системные ошибки, которые совершают закупщики и конструкторы при выборе поставщиков подшипниковых узлов и их компонентов.
Ошибка №1: Игнорирование термической истории детали
Многие поставщики предлагают отливки без детального протокола термообработки. Однако именно термоопределение (закалка, отпуск, нормализация) формирует микроструктуру металла. Неправильный режим приводит к хрупкости или, наоборот, излишней мягкости материала. В результате при пусковых токах и динамических нагрузках корпус может дать микротрещину. Решение: Требуйте предоставления диаграмм термообработки для каждой партии. Наша компания предоставляет полные протоколы термообработки, подтверждающие соответствие твердости и ударной вязкости заданным параметрам.
Ошибка №2: Выбор поставщика только по цене единицы продукции
Дешевая отливка часто означает экономию на контроле качества или использовании вторичного лома. Примеси серы и фосфора сверх нормы резко снижают усталостную прочность. Решение: Оценивайте TCO (Total Cost of Ownership). Надежный партнер, такой как ООО «Шанхайское промышленно-торговое Лэйрво», предлагает нулевой уровень брака при серийном производстве благодаря внедрению ERP-системы и цифрового мониторинга. Это eliminates риски простоев и рекламационных расходов.
Ошибка №3: Отсутствие проверки на совместимость материалов
Установка подшипника из одной стали в корпус из другой без учета коэффициентов термического расширения приводит к заклиниванию при нагреве. Решение: Привлекайте поставщика на этапе проектирования. Наши инженеры с 20-летним опытом помогают оптимизировать конструкцию корпуса подшипника, подбирая пары материалов с согласованными физическими свойствами. Мы предлагаем техническую поддержку на всех этапах — от разработки до оптимизации производства.
Логистика и сервис: как обеспечить бесперебойные поставки в 2026 году
В условиях глобальной нестабильности цепочек поставок надежность логистики становится таким же важным критерием, как и качество продукта. Российские предприятия нуждаются в партнерах, способных гарантировать сроки и прозрачность процессов.
ООО «Шанхайское промышленно-торговое Лэйрво» экспортирует более 95% своей продукции, имея отлаженные каналы поставок в Европу, Северную Америку и Японию. Мы понимаем специфику работы с российским рынком и предлагаем гибкие модели взаимодействия:
- OEM/ODM-производство: Изготовление деталей по вашим чертежам с нанесением вашей маркировки.
- Индивидуальное проектирование: Помощь в адаптации конструкции под существующие производственные мощности.
- Логистическая поддержка: Индивидуальная упаковка, предотвращающая повреждения при транспортировке, и помощь в таможенном оформлении.
- Финансовая гибкость: Прозрачное ценообразование и возможность обсуждения условий оплаты для долгосрочных партнеров.
Годовой объем производства компании превышает 100 миллионов юаней, а производственная площадь составляет около 23 789 квадратных метров. Это позволяет нам выполнять как крупные серийные заказы, так и срочные проектные задачи без потери качества. Сроки поставки строго соблюдаются благодаря системе сквозной прослеживаемости продукции от заготовки до отгрузки.
Заключение: стратегия надежного партнерства
Выбор подшипников и их корпусов в 2026 году — это выбор между краткосрочной экономией и долгосрочной надежностью оборудования. Рынок требует применения передовых материалов, таких как специальные сплавы и высокопрочные стали, а также технологий, обеспечивающих микронную точность геометрии.
Компания ООО «Шанхайское промышленно-торговое Лэйрво» позиционирует себя не просто как поставщик металлоизделий, а как технологический партнер. Мы объединяем передовые технологии литья по выплавляемым моделям, высокоточную механическую обработку на станках с ЧПУ и строжайший контроль качества. Наш опыт сотрудничества с лидерами отрасли, такими как Sulzer и Emerson, подтверждает нашу способность решать самые сложные инженерные задачи.
Не позволяйте качеству комплектующих стать слабым звеном в вашей производственной цепи. Доверьте производство критически важных узлов профессионалам с доказанной репутацией и сертифицированными процессами.
Готовы оптимизировать затраты и повысить надежность вашего оборудования?
Запросите коммерческое предложение и технический паспорт на интересующие вас изделия. Наши инженеры готовы провести бесплатный аудит ваших чертежей и предложить варианты оптимизации материалов и технологий литья.