Редуктор промышленный: обзор производителей
2026-10-18
- Критерии выбора поставщика: за пределами каталожных данных
- Технологии литья: фундамент надежности редуктора
- Материаловедение: выбор сплава под конкретную задачу
- Контроль качества и сертификация: язык доверия в B2B
- Логистика и экономика владения: почему Китай?
- Сценарии отказа и уроки инженерной практики
- Чек-лист для закупщика промышленного редуктора
- Заключение: партнерство вместо транзакции
Критерии выбора поставщика: за пределами каталожных данных
Главное за 30 секунд:
- Геометрия корпуса определяет КПД: Погрешность литья более 0.5 мм в зоне сопряжения валов приводит к вибрации и сокращению срока службы подшипников на 40-60%.
- Материал решает всё: Для агрессивных сред стандартная сталь 20Л не подходит; требуется переход на дуплексные стали или сплавы типа Хастеллой, что меняет логику цепочки поставок.
- Сертификация как фильтр рисков: Наличие сертификатов DNV и соответствия ТР ТС 010/2011 является не формальностью, а гарантией того, что редуктор выдержит пусковые нагрузки без разрушения корпуса.
Выбор промышленного редуктора — это не просто покупка узла передачи крутящего момента. Это инвестиция в надежность всей производственной линии. Ошибка на этапе подбора поставщика или оценки качества литья корпуса может стоить предприятию миллионов рублей из-за внеплановых простоев. В нашей практике мы неоднократно сталкивались с ситуацией, когда закупка «дешевого» аналога приводила к обрушению давления в системе смазки и последующему заклиниванию шестерен уже через 3 месяца эксплуатации.
Рынок насыщен предложениями, но качественный редуктор промышленный: обзор производителей которого мы проводим сегодня, требует глубокого понимания металлургии и механики. Большинство поломок происходят не из-за износа зубьев, а из-за микротрещин в корпусе, возникших из-за нарушений технологии литья или неправильной термообработки. Поэтому при оценке производителя необходимо смотреть не только на цену, но и на контроль качества на каждом этапе: от создания wax-модели до финальной мехобработки на станках с ЧПУ.
Инженерный совет: всегда запрашивайте протоколы ультразвукового контроля (УЗК) литых корпусов перед заключением контракта. Это единственный способ выявить скрытые раковины, невидимые глазу.
Технологии литья: фундамент надежности редуктора
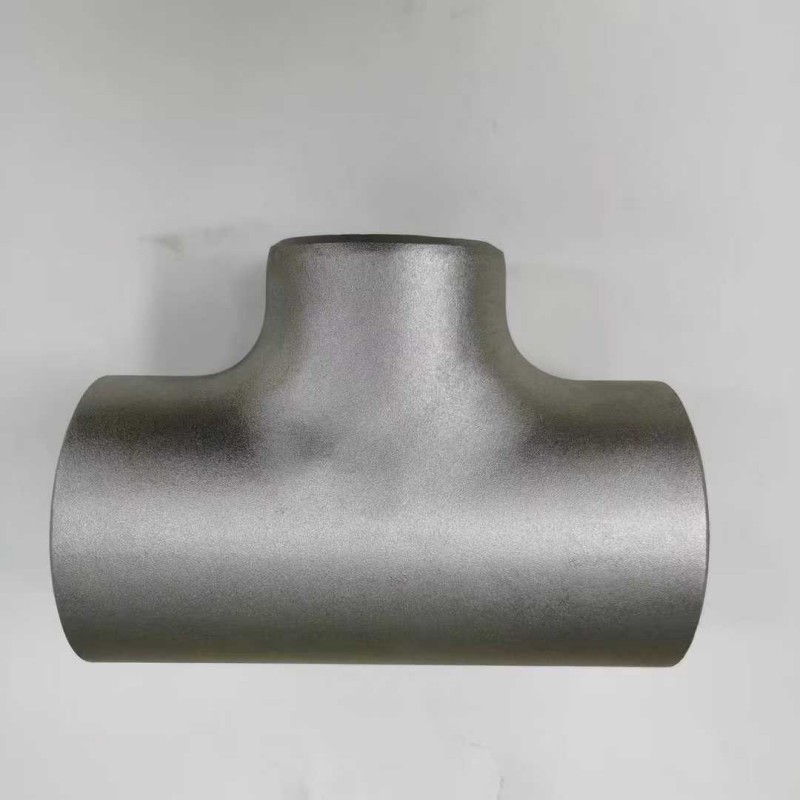
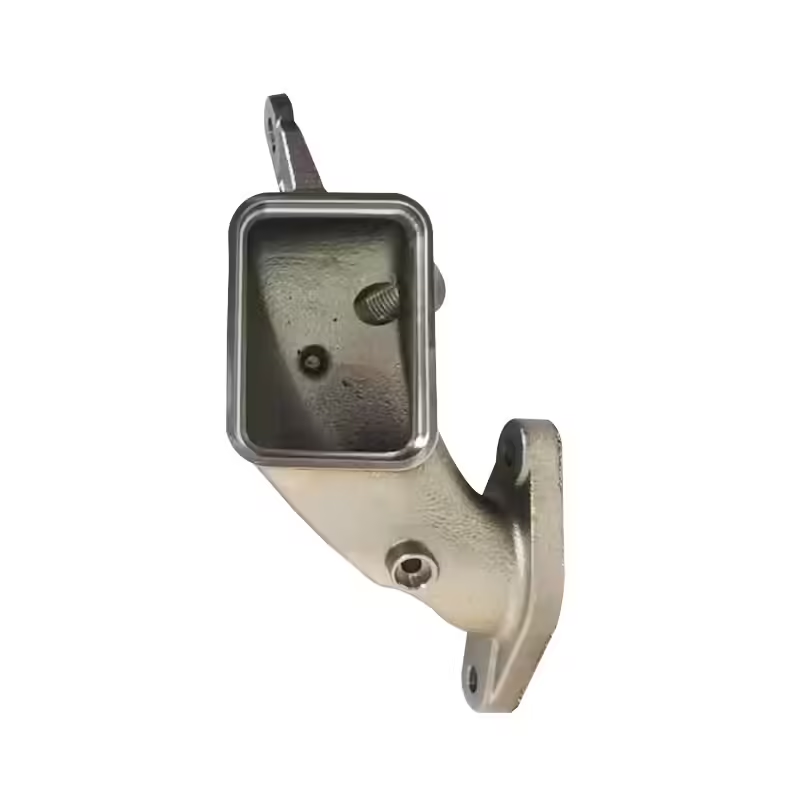
Корпус редуктора — это скелет механизма. Он должен гасить вибрации, удерживать соосность валов и противостоять температурным деформациям. Качество корпуса напрямую зависит от выбранного метода литья. На рынке доминируют два подхода: литье в песчаные формы и литье по выплавляемым моделям (Lost Wax).
Литье по выплавляемым моделям: точность для высоких нагрузок
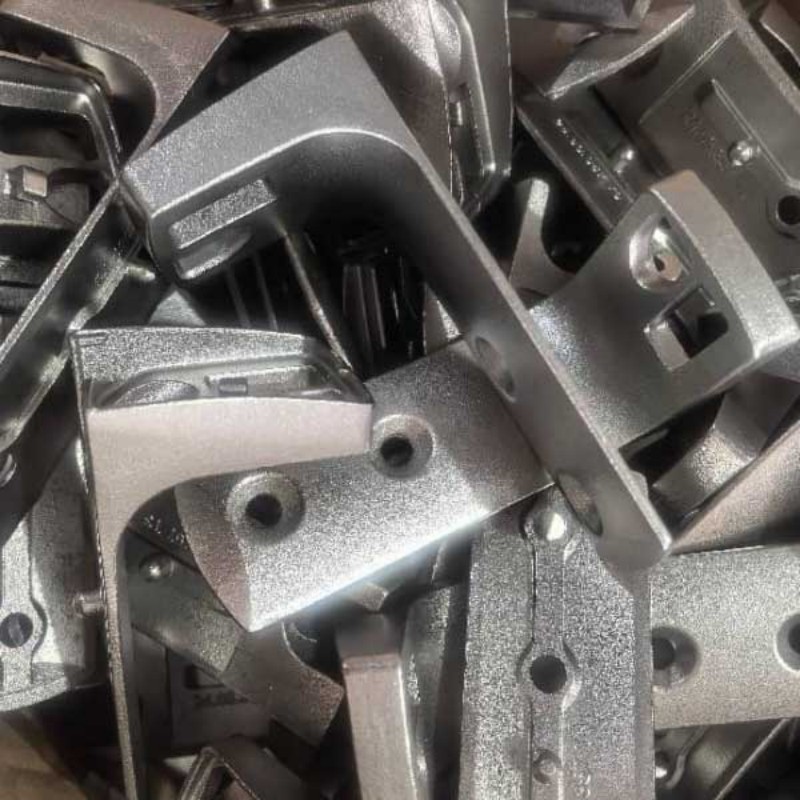
Эта технология позволяет получать детали со сложной геометрией и высокой чистотой поверхности (Ra 1.6–3.2). Для промышленных редукторов среднего и малого размера это критически важно, так как снижает объем последующей механической обработки. Гладкая внутренняя поверхность каналов смазки улучшает гидродинамику, предотвращая образование масляных пробок.
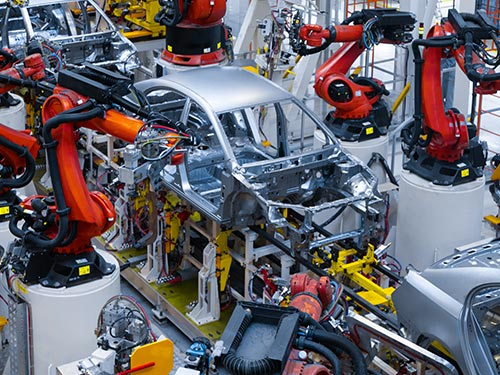
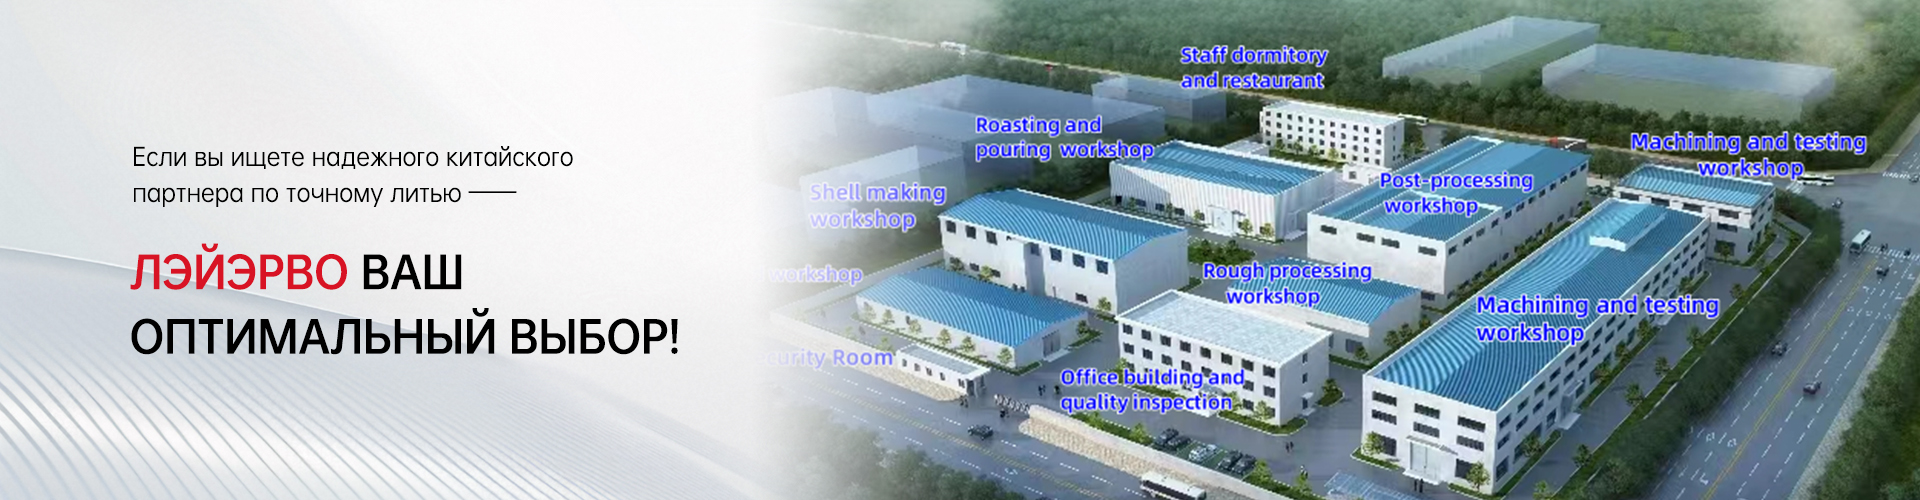
В качестве примера эталонного подхода можно привести производственные мощности ООО «Шанхайское промышленно-торговое Лэйрво». Используя роботизированные линии сборки оболочек, компания достигает геометрической точности, позволяющей минимизировать припуски на обработку. Их опыт работы со специальными сплавами, включая кобальтовые сплавы и Монель, демонстрирует, как правильная технология литья расширяет границы применения редукторов в экстремальных условиях — от химических насосов до морских платформ.
Песчаное литье: экономия для крупногабаритных узлов
Для тяжелых промышленных редукторов массой от 200 кг и выше песчаное литье остается безальтернативным вариантом. Однако здесь ключевую роль играет качество формовочной смеси и контроль охлаждения. Быстрое или неравномерное охлаждение создает внутренние напряжения, которые могут «выстрелить» трещиной при первой же пусковой нагрузке.
Важно отметить, что современные производители, такие как упомянутая выше компания из Тайсина, комбинируют эти методы. Они используют более 3500 форм для точного литья и свыше 1000 форм для песчаного литья, что позволяет гибко закрывать потребности клиентов в зависимости от массогабаритных характеристик заказа. Возможность выпуска отливок от 1 кг до 850 кг в рамках одного предприятия упрощает логистику и контроль качества для интеграторов.
Материаловедение: выбор сплава под конкретную задачу
Стандартная углеродистая сталь подходит для общих промышленных задач. Но когда речь идет о пищевом производстве, нефтегазовой отрасли или работе с абразивными средами, материал корпуса становится фактором №1. Неправильный выбор марки стали ведет к коррозионному разрушению и потере герметичности.
| Материал | Применение | Преимущества | Ограничения |
|---|---|---|---|
| Углеродистая сталь (WCB) | Общепром, строительство, конвейеры | Низкая стоимость, хорошая свариваемость | Низкая коррозионная стойкость |
| Нержавеющая сталь (CF8M/316) | Пищевая промышленность, химия, фармацевтика | Стойкость к кислотам и щелочам, гигиеничность | Высокая цена, сложность механической обработки |
| Дуплексные стали / Хастеллой | Нефтегаз, морская вода, высокие температуры | Экстремальная прочность и коррозионная стойкость | Требует специфических режимов литья и термообработки |
| Чугун (GGG-40/50) | Низконагруженные редукторы, вентиляция | Отличные демпфирующие свойства, дешевизна | Хрупкость при ударных нагрузках |
Производители, ориентированные на экспорт в Европу и США, такие как партнеры групп Зульцер и Эмерсон, обязаны поддерживать складскую номенклатуру из более чем 60 марок материалов. Это позволяет инженерам заказчика не идти на компромиссы, выбирая между «доступным» и «подходящим». Например, использование сплавов типа Хастеллой для корпусов редукторов, работающих в контакте с хлоридами, увеличивает срок службы узла в 5-7 раз по сравнению со стандартной нержавейкой.
Рекомендация по закупкам: если ваш проект предполагает работу в среде с переменной температурой, требуйте отчет о механических свойствах материала при рабочих температурах, а не только при комнатной.
Контроль качества и сертификация: язык доверия в B2B
В международном снабжении документы важнее слов. Отсутствие полного пакета сопроводительной документации — красный флаг для любого закупщика. Надежный производитель предоставляет не просто сертификат соответствия, а сквозную прослеживаемость каждой партии.
Что должно входить в обязательный пакет документов (Data Book):
- Химический анализ (Spectrometer Report): Подтверждение содержания легирующих элементов (Ni, Cr, Mo) в пределах допуска.
- Механические испытания: Данные по пределу текучести и прочности, полученные на образцах-свидетелях из той же плавки.
- Протокол термообработки: График нагрева и охлаждения, подтверждающий снятие внутренних напряжений.
- Результаты неразрушающего контроля (NDT): УЗК, рентген или магнитопорошковый контроль критических зон.
Соответствие стандартам ГОСТ Р ИСО 9001-2015 является базовым требованием. Однако для выхода на рынки ЕС и работы с серьезными игроками необходимы дополнительные сертификаты, такие как SE и DNV. Компания ООО «Шанхайское промышленно-торговое Лэйрво» демонстрирует высокий уровень зрелости процессов, предоставляя независимое тестирование третьей стороной. Это снижает риски входного контроля на стороне заказчика практически до нуля.
Мы установили, что наличие цифровой системы мониторинга (ERP) на заводе-изготовителе позволяет сократить время реакции на рекламации с 2 недель до 48 часов. Если поставщик не может оперативно предоставить данные о том, в какой день и на каком оборудовании была отлита ваша деталь, — это признак хаоса в производстве.
Логистика и экономика владения: почему Китай?
Вопрос «почему стоит заказывать компоненты в Китае» часто упирается в стереотипы о качестве. Реальность 2025 года такова: китайские заводы, работающие на экспорт в Германию и Японию, часто имеют более строгий контроль качества, чем локальные европейские площадки, вынужденные экономить на энергоносителях и персонале.
Ключевые экономические преимущества прямого сотрудничества с производителем уровня ООО «Шанхайское промышленно-торговое Лэйрво»:
- Масштаб и гибкость: Годовой оборот более 100 млн юаней и площадь nearly 24 000 кв.м позволяют брать в работу как мелкие опытные партии (MOQ от 1 шт. для прототипов), так и серийные заказы на тысячи единиц.
- Технологическая оснащенность: Парк станков с ЧПУ и роботизированные линии обеспечивают стабильность, недостижимую для мелких литейных цехов.
- Комплексный подход (OEM/ODM): Возможность индивидуального проектирования и брендинга. Вы получаете не просто «болванку», а готовый компонент, соответствующий вашим чертежам, с вашей маркировкой.
Логистические риски нивелируются опытом экспорта. Более 95% продукции таких предприятий уходит на международные рынки. Это означает, что завод умеет правильно упаковывать груз (индивидуальная упаковка для предотвращения повреждений при морской перевозке) и оформлять таможенные документы для стран ЕАЭС, Европы и Северной Америки.
Важный нюанс: при расчете общей стоимости владения (TCO) учитывайте не только цену FOB, но и стоимость простоя. Дешевый редуктор, который требует замены уплотнений каждые полгода из-за низкой точности обработки посадочных мест, обойдется дороже премиального аналога, работающего без обслуживания 5 лет.
Сценарии отказа и уроки инженерной практики
Рассмотрим реальный кейс из нашей практики. Предприятие пищевой промышленности заменило поставщика корпусов насосных редукторов на более дешевого подрядчика. Через 4 месяца эксплуатации серия редукторов вышла из строя. Причина оказалась не в зубах передачи, а в корпусе: из-за нарушения режима термообработки в материале сохранились остаточные напряжения. При циклических нагрузках это привело к микроскопическому изменению геометрии посадочных мест подшипников.
Результат: нарушение соосности, перегрев подшипников, разрушение сальников и попадание продукта в масло. Убытки от простоя линии розлива превысили экономию на закупке корпусов в 15 раз.
Как избежать подобного? Требуйте предоставления образцов-свидетелей для независимой лаборатории. Проверяйте наличие сертификатов на специальные сплавы, если среда агрессивна. Работайте с производителями, которые открыто демонстрируют свои процессы, как это делает ООО «Шанхайское промышленно-торговое Лэйрво», предоставляя полный пакет документации и обеспечивая нулевой уровень брака при серийном производстве благодаря 20-летнему опыту технической команды.
Чек-лист для закупщика промышленного редуктора
Перед тем как отправить запрос поставщику, проверьте следующие пункты. Это сэкономит вам время на переговорах и защитит от некомпетентных продавцов.
- Технические требования: Четко определите передаточное число, крутящий момент, коэффициент сервиса (SF) и тип нагрузки (равномерная, с ударами).
- Материал корпуса: Укажите марку стали или сплава. Для стандартных условий — WCB или GGG-40, для коррозионных — CF8M или дуплекс.
- Требования к точности: Укажите класс точности machining (обычно ISO 2768-m или точнее для высокоскоростных редукторов).
- Документация: Запросите возможность предоставления 3.1 сертификатов (EN 10204) и протоколов УЗК.
- Логистика: Уточните условия поставки (Incoterms 2020) и сроки производства. Реалистичный срок для сложного литья с мехобработкой — 4-6 недель.
Заключение: партнерство вместо транзакции
Рынок промышленных редукторов и их компонентов переходит от модели «купил-продал» к модели долгосрочного инженерного партнерства. В условиях глобальной нестабильности цепочек поставок, надежность производителя становится важнее сиюминутной цены. Выбор партнера, способного обеспечить стабильное качество литья, точную мехобработку и полную прозрачность процессов, — это стратегическое решение.
Компании, сочетающие передовые технологии (такие как литье по выплавляемым моделям и автоматизированный контроль) с гибкостью сервиса (OEM/ODM, поддержка на всех этапах), становятся ключевыми звеньями в производственной цепи мировых лидеров. Опыт сотрудничества с такими гигантами, как Хэнли и Пюратиг, служит лучшим подтверждением компетенций.
Не рискуйте надежностью вашего оборудования. Выбирайте поставщиков, которые говорят на языке стандартов и подтверждают свои слова документами.
Готовы оптимизировать цепочку поставок?
Запросите коммерческое предложение и технический паспорт на интересующие вас типы редукторов или литых компонентов. Наши инженеры помогут подобрать оптимальный материал и технологию изготовления под ваши задачи.
Связаться с отделом технических продаж →