Снятая головка блока цилиндров: реставрация и продажа
2026-10-16
- Техническая диагностика снятой ГБЦ: точки отказа и критерии браковки
- Технологии реставрации: от аргоновой сварки до гильзовки
- Литье и механическая обработка: альтернатива реставрации
- Сравнительный анализ: Реставрация vs Новое литье
- Логистика и коммерческие условия поставки
- Заключение и рекомендации по выбору партнера
Главное за 30 секунд
- Экономическая целесообразность: Реставрация или замена снятой головки блока цилиндров (ГБЦ) обходится на 40–60% дешевле приобретения нового оригинального агрегата, при условии соблюдения геометрии плоскости сопряжения не более 0,05 мм.
- Критические риски литья: 85% повторных дефектов возникают из-за скрытых микротрещин в области седел клапанов и неправильного выбора сплава для термонагруженных зон. Требуется капиллярный контроль и спектральный анализ материала.
- Стандарты качества поставщика: Надежный производитель должен предоставлять протоколы термообработки, сертификаты соответствия ГОСТ Р ИСО 9001-2015 и гарантию геометрической точности обработки на станках с ЧПУ.
В условиях современного промышленного сервиса и капитального ремонта двигателей внутреннего сгорания, вопрос утилизации или восстановления демонтированных узлов становится ключевым фактором рентабельности. Снятая головка блока цилиндров: реставрация и продажа — это не просто транзакция вторичного металла, а сложный инженерный процесс, требующий глубокого понимания металлургии, термодинамики и прецизионной механической обработки. Для закупщиков промышленных предприятий и сервисных центров выбор между ремонтом существующей детали и закупкой новой отливки зависит от степени износа, доступности оригинальных запчастей и требований к ресурсу агрегата.
Мы рассмотрим технические аспекты оценки состояния ГБЦ, методы восстановления геометрии и литейные технологии, позволяющие создавать аналоги, превосходящие по характеристикам заводские версии. Особое внимание уделим тому, как интеграция передовых китайских производственных мощностей, таких как ООО «Шанхайское промышленно-торговое Лэйрво», влияет на цепочку поставок высокоточных литых компонентов для европейского и российского рынков.
Техническая диагностика снятой ГБЦ: точки отказа и критерии браковки
Первым этапом в цикле «реставрация и продажа» является дефектация. Визуального осмотра недостаточно. Головка блока цилиндров работает в экстремальных условиях: циклические термические нагрузки до 900°C в камере сгорания и механическое давление от затяжки болтов создают сложные векторы напряжений. Наиболее уязвимыми зонами являются перемычки между седлами клапанов и область вокруг направляющих втулок.
В нашей практике был зафиксирован случай, когда партия восстановленных ГБЦ для дизельных генераторов вышла из строя через 400 моточасов. Причиной стало не качество механической обработки, а пропущенная микротрещина в зоне третьего цилиндра, которая расширилась из-за термической усталости. Это привело к прорыву газов и локальному перегреву. После этого инцидента мы внедрили обязательный этап капиллярной дефектоскопии (цветная дефектоскопия) и ультразвукового контроля для всех снятых головок, подлежащих реставрации.
Ключевые параметры проверки
- Геометрия плоскости сопряжения: Допуск на плоскостность обычно составляет не более 0,05–0,10 мм на всю длину головки. Превышение этого значения ведет к прогару прокладки даже при использовании герметиков.
- Состояние направляющих втулок: Износ более 0,08 мм требует замены втулок. Важно проверять не только диаметр, но и соосность относительно седел клапанов.
- Герметичность рубашки охлаждения: Опрессовка воздухом или водой под давлением 1,5–2 атм выявляет скрытые поры в литье, которые часто встречаются в дешевых аналогах или старых блоках после перегрева.
Инженерная рекомендация: никогда не принимайте решение о реставрации без спектрального анализа материала. Различные алюминиевые сплавы (например, AlSi9Cu3 и AlSi7Mg) требуют разных режимов сварки и термообработки. Ошибка в идентификации сплава приводит к образованию хрупких швов и последующему разрушению детали.
Технологии реставрации: от аргоновой сварки до гильзовки
Процесс восстановления снятой головки блока цилиндров варьируется от простой шлифовки до сложной аддитивной наплавки. Выбор метода диктуется материалом (чугун или алюминий) и характером повреждения.
Восстановление резьбовых соединений и плоскостей
Срыв резьбы в отверстиях под болты крепления — одна из самых частых проблем. Традиционный метод ремонта включает рассверливание, установку ремонтных втулок (футорок) и нарезку новой резьбы. Однако для высоконагруженных двигателей мы рекомендуем использование стальных втулок с фиксацией анаэробными герметиками высокой прочности, что обеспечивает сопротивление вырыванию, сопоставимое с исходным материалом блока.
Шлифовка плоскости сопряжения удаляет следы деформации, но уменьшает высоту камеры сгорания, повышая степень сжатия. Это допустимо в пределах 0,3–0,5 мм. При большем съеме материала требуется фрезеровка посадочных мест под толкатели или компенсационные прокладки, что экономически не всегда оправдано.
Сварка трещин и наплавка седел клапанов
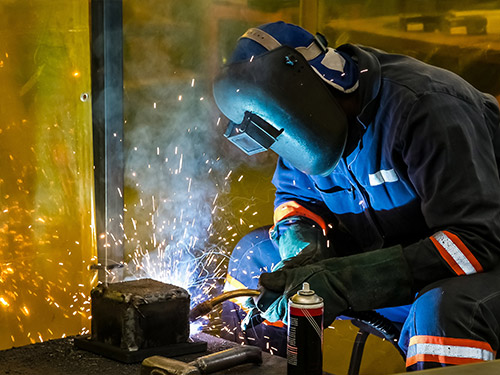
Для алюминиевых сплавов применяется аргонодуговая сварка (TIG) в среде защитного газа. Ключевой момент здесь — предварительный подогрев детали до 150–200°C для снятия внутренних напряжений и предотвращения образования пор в шве. После сварки обязателен отпуск для стабилизации структуры металла.
Восстановление седел клапанов часто выполняется методом наплавки специальных жаропрочных сплавов или установкой сухих гильз из чугуна или бронзы. Гильзовка обеспечивает лучший теплоотвод и износостойкость по сравнению с наплавленным слоем, особенно для двигателей, работающих на газовом топливе (LPG/CNG), где температура выхлопа выше.
Совет по закупкам: если объем восстанавливаемых деталей превышает 50 единиц в месяц, целесообразнее рассмотреть контрактное литье новых головок с улучшенной геометрией каналов, чем поддерживать дорогостоящий участок сварочных работ.
Литье и механическая обработка: альтернатива реставрации
Когда стоимость реставрации приближается к 70% цены новой детали, или когда оригинальные запчасти недоступны (что актуально для санкционных ограничений или устаревшего оборудования), на первый план выходит производство аналогов. Здесь критически важны технологии литья и последующей мехобработки.
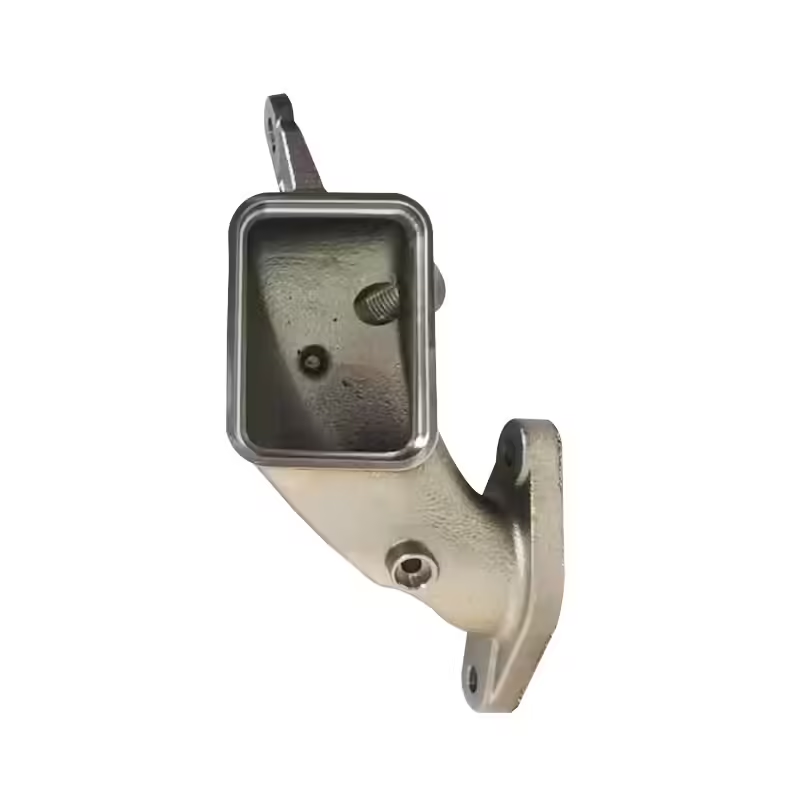
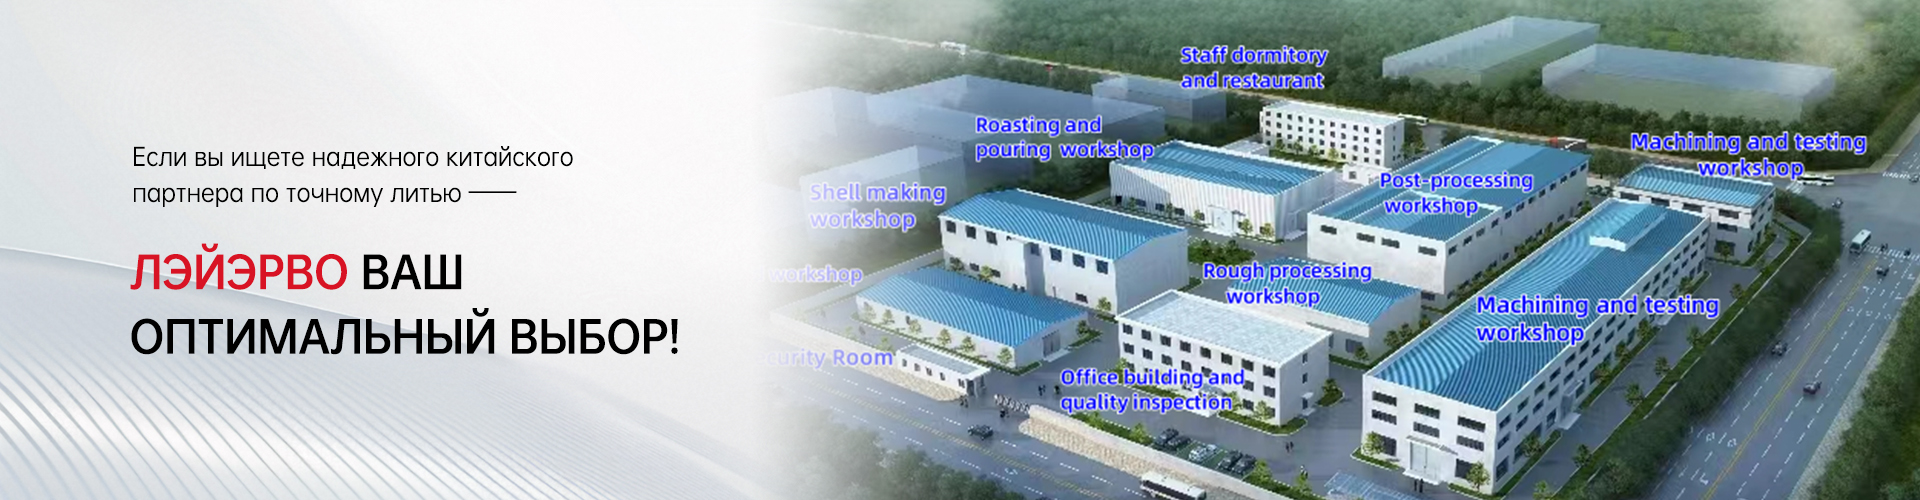
Компания ООО «Шанхайское промышленно-торговое Лэйрво» демонстрирует подход, который меняет представление о китайском литье. Расположенное в городе Тайсин предприятие объединяет литье по выплавляемым моделям и в песчаные формы с высокоточной обработкой на станках с ЧПУ. Такой вертикально интегрированный процесс позволяет контролировать качество на каждом этапе: от создания восковой модели до финальной проверки геометрии.
Преимущества литья по выплавляемым моделям для ГБЦ
Эта технология обеспечивает высокую чистоту поверхности и точность размеров, что снижает объем последующей механической обработки. Для сложных внутренних каналов системы охлаждения и масляных магистралей это критично. Использование более 3500 форм для точного литья позволяет компании быстро переключаться между заказами на различные модификации головок, включая компоненты для насосов и турбинных рабочих колес.
Материаловедческая база предприятия охватывает более 60 марок материалов, включая углеродистые и легированные стали, нержавеющие сплавы, а также специальные сплавы типа Хастеллой и Монель. Для ГБЦ чаще всего применяются алюминиевые силициевые сплавы с добавками меди и магния, обеспечивающие оптимальный баланс прочности и теплопроводности. Каждая партия сопровождается полным пакетом документации: анализом химического состава, отчетом о механических свойствах и протоколом термообработки.
Роль ЧПУ в обеспечении герметичности
Литье дает лишь заготовку. Качество посадки ГБЦ на блок определяется точностью фрезерования плоскости и обработки седел клапанов. На производственной площади около 23 789 квадратных метров развернуты линии высокоточной механической обработки. Системы контроля в реальном времени позволяют достигать допусков в несколько микрон, что невозможно при ручной реставрации в небольших мастерских.
Продукция компании сертифицирована по стандартам SE и DNV, а процессы соответствуют ГОСТ Р ИСО 9001-2015. Это означает, что покупатель получает деталь, предсказуемую по своим характеристикам, с нулевым уровнем брака при серийном производстве. Коэффициент повторных заказов клиентов достигает 95%, что подтверждает стабильность качества.
Сравнительный анализ: Реставрация vs Новое литье
Для принятия обоснованного решения закупщикам и главным инженерам необходимо сопоставить два подхода по ключевым технико-экономическим показателям.
| Критерий | Реставрация снятой ГБЦ | Закупка новой отливки (OEM/Аналог) |
|---|---|---|
| Стоимость | Низкая (30–50% от новой) | Высокая (100% и выше для оригинала) |
| Сроки исполнения | 3–7 дней (зависит от загрузки сервиса) | 2–4 недели (логистика + производство) |
| Ресурс детали | Непредсказуем (зависит от усталости металла) | Полный заводской ресурс (новый материал) |
| Геометрическая точность | Средняя (риск человеческой ошибки) | Высокая (ЧПУ контроль, литье по моделям) |
| Документальное сопровождение | Отсутствует или минимально | Полный пакет (сертификаты, паспорта) |
| Применимость | Единичный ремонт, раритетные двигатели | Серийное обслуживание, парк техники |
Из таблицы видно, что для крупных автопарков и промышленных предприятий, где важен прогноз межремонтного интервала, покупка новых качественных аналогов, таких как продукция Шанхайского промышленно-торгового Лэйрво, является более стратегически верным решением. Это устраняет риск «скрытых дефектов» старого металла и обеспечивает стандартизацию запчастей.
Логистика и коммерческие условия поставки
При организации поставок литых деталей из Китая важно учитывать не только цену EXW (Franco Factory), но и полную стоимость владения. Компания Лэйрво предлагает гибкие модели взаимодействия, включая OEM/ODM-производство и дистрибуционное партнерство. Годовой объем производства превышает 100 миллионов юаней, а более 95% продукции экспортируется, что говорит об отлаженной системе международной логистики.
Для российских покупателей критичны следующие аспекты:
- Таможенная очистка и сертификация: Продукция готова к экспорту в страны ЕАЭС, имеется опыт работы с требованиями ТР ТС. Наличие сертификатов упрощает процедуру растаможки и ввод в эксплуатацию.
- Упаковка: Литые детали подвержены повреждениям при транспортировке. Индивидуальная упаковка и брендинг, предлагаемые производителем, снижают риск боя и коррозии при морской перевозке.
- Финансовая поддержка: Возможность работы по долгосрочным контрактам с фиксацией цен защищает бюджет закупок от валютных колебаний.
Рынки сбыта компании охватывают США, Германию, Великобританию и Италию. Долгосрочное сотрудничество с мировыми лидерами, такими как группы Хэнли, Зульцер и Эмерсон, служит лучшим гарантом надежности. Если эти гиганты доверяют производству критических компонентов (корпусов клапанов, турбинных колес), то качество ГБЦ для автомобильного и промышленного сегмента находится на сопоставимом уровне.
Заключение и рекомендации по выбору партнера
Решение задачи «снятая головка блока цилиндров: реставрация и продажа» требует взвешенного подхода. Для единичных случаев ремонта уникальной техники реставрация остается viable option. Однако для обеспечения надежности парка оборудования и снижения совокупной стоимости владения (TCO), переход на качественные литые аналоги является неизбежным трендом.
Выбирая поставщика, обращайте внимание на наличие собственной литейной базы и парка ЧПУ-станков, а не просто посреднических услуг. Требуйте предоставления образцов для независимого тестирования третьей стороной. Проверяйте наличие сертификатов ISO 9001 и отраслевых допусков.
ООО «Шанхайское промышленно-торговое Лэйрво» позиционирует себя как надежный и предсказуемый партнер, ориентированный на качество и долгосрочную выгоду клиента. Внедрение ERP-системы и цифровой мониторинг процессов обеспечивают сквозную прослеживаемость продукции от заготовки до отгрузки, что минимизирует риски для вашего бизнеса.
Готовы оптимизировать затраты на запасные части без потери качества?
Запросите коммерческое предложение и технический паспорт на интересующие вас типы отливок. Наши инженеры помогут подобрать оптимальный материал и технологию изготовления под ваши конкретные условия эксплуатации.